切削加工の種類は?旋盤加工・フライス加工などの特徴を解説!(研削加工)
切削加工は、金属や樹脂などの材料から不要な部分を削り取り、図面どおりの形状や寸法へ仕上げる加工方法です。
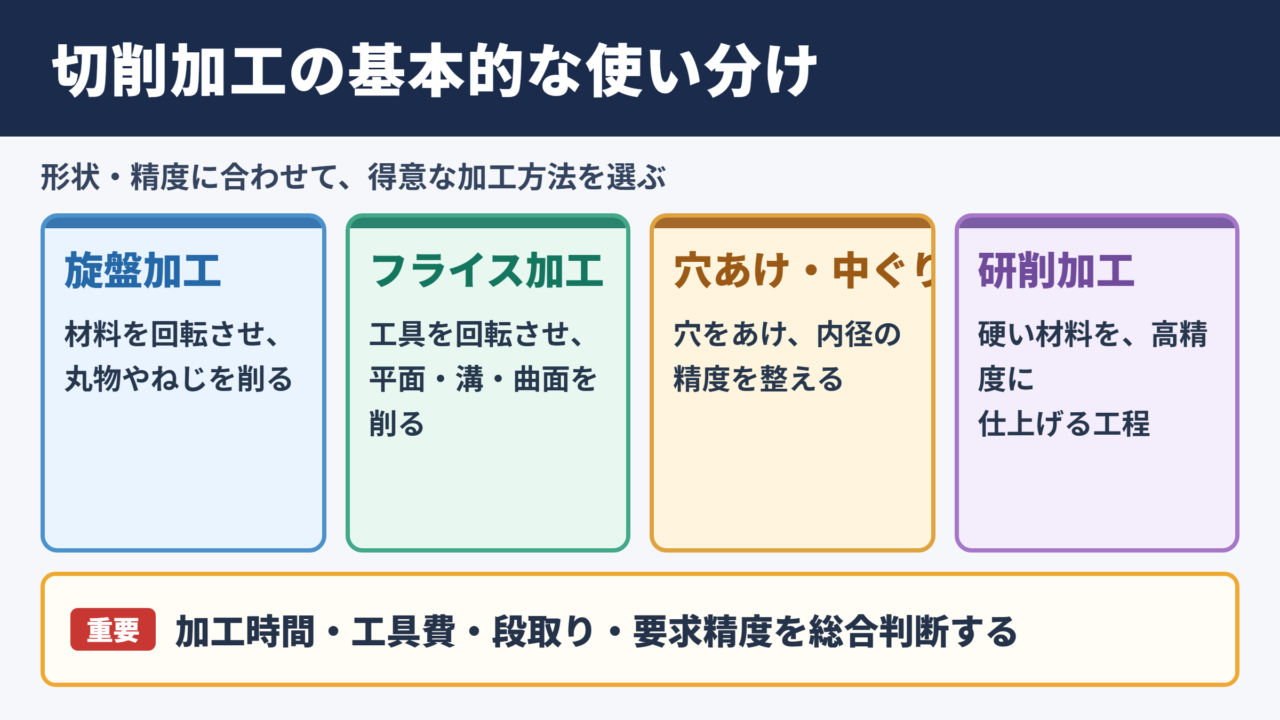
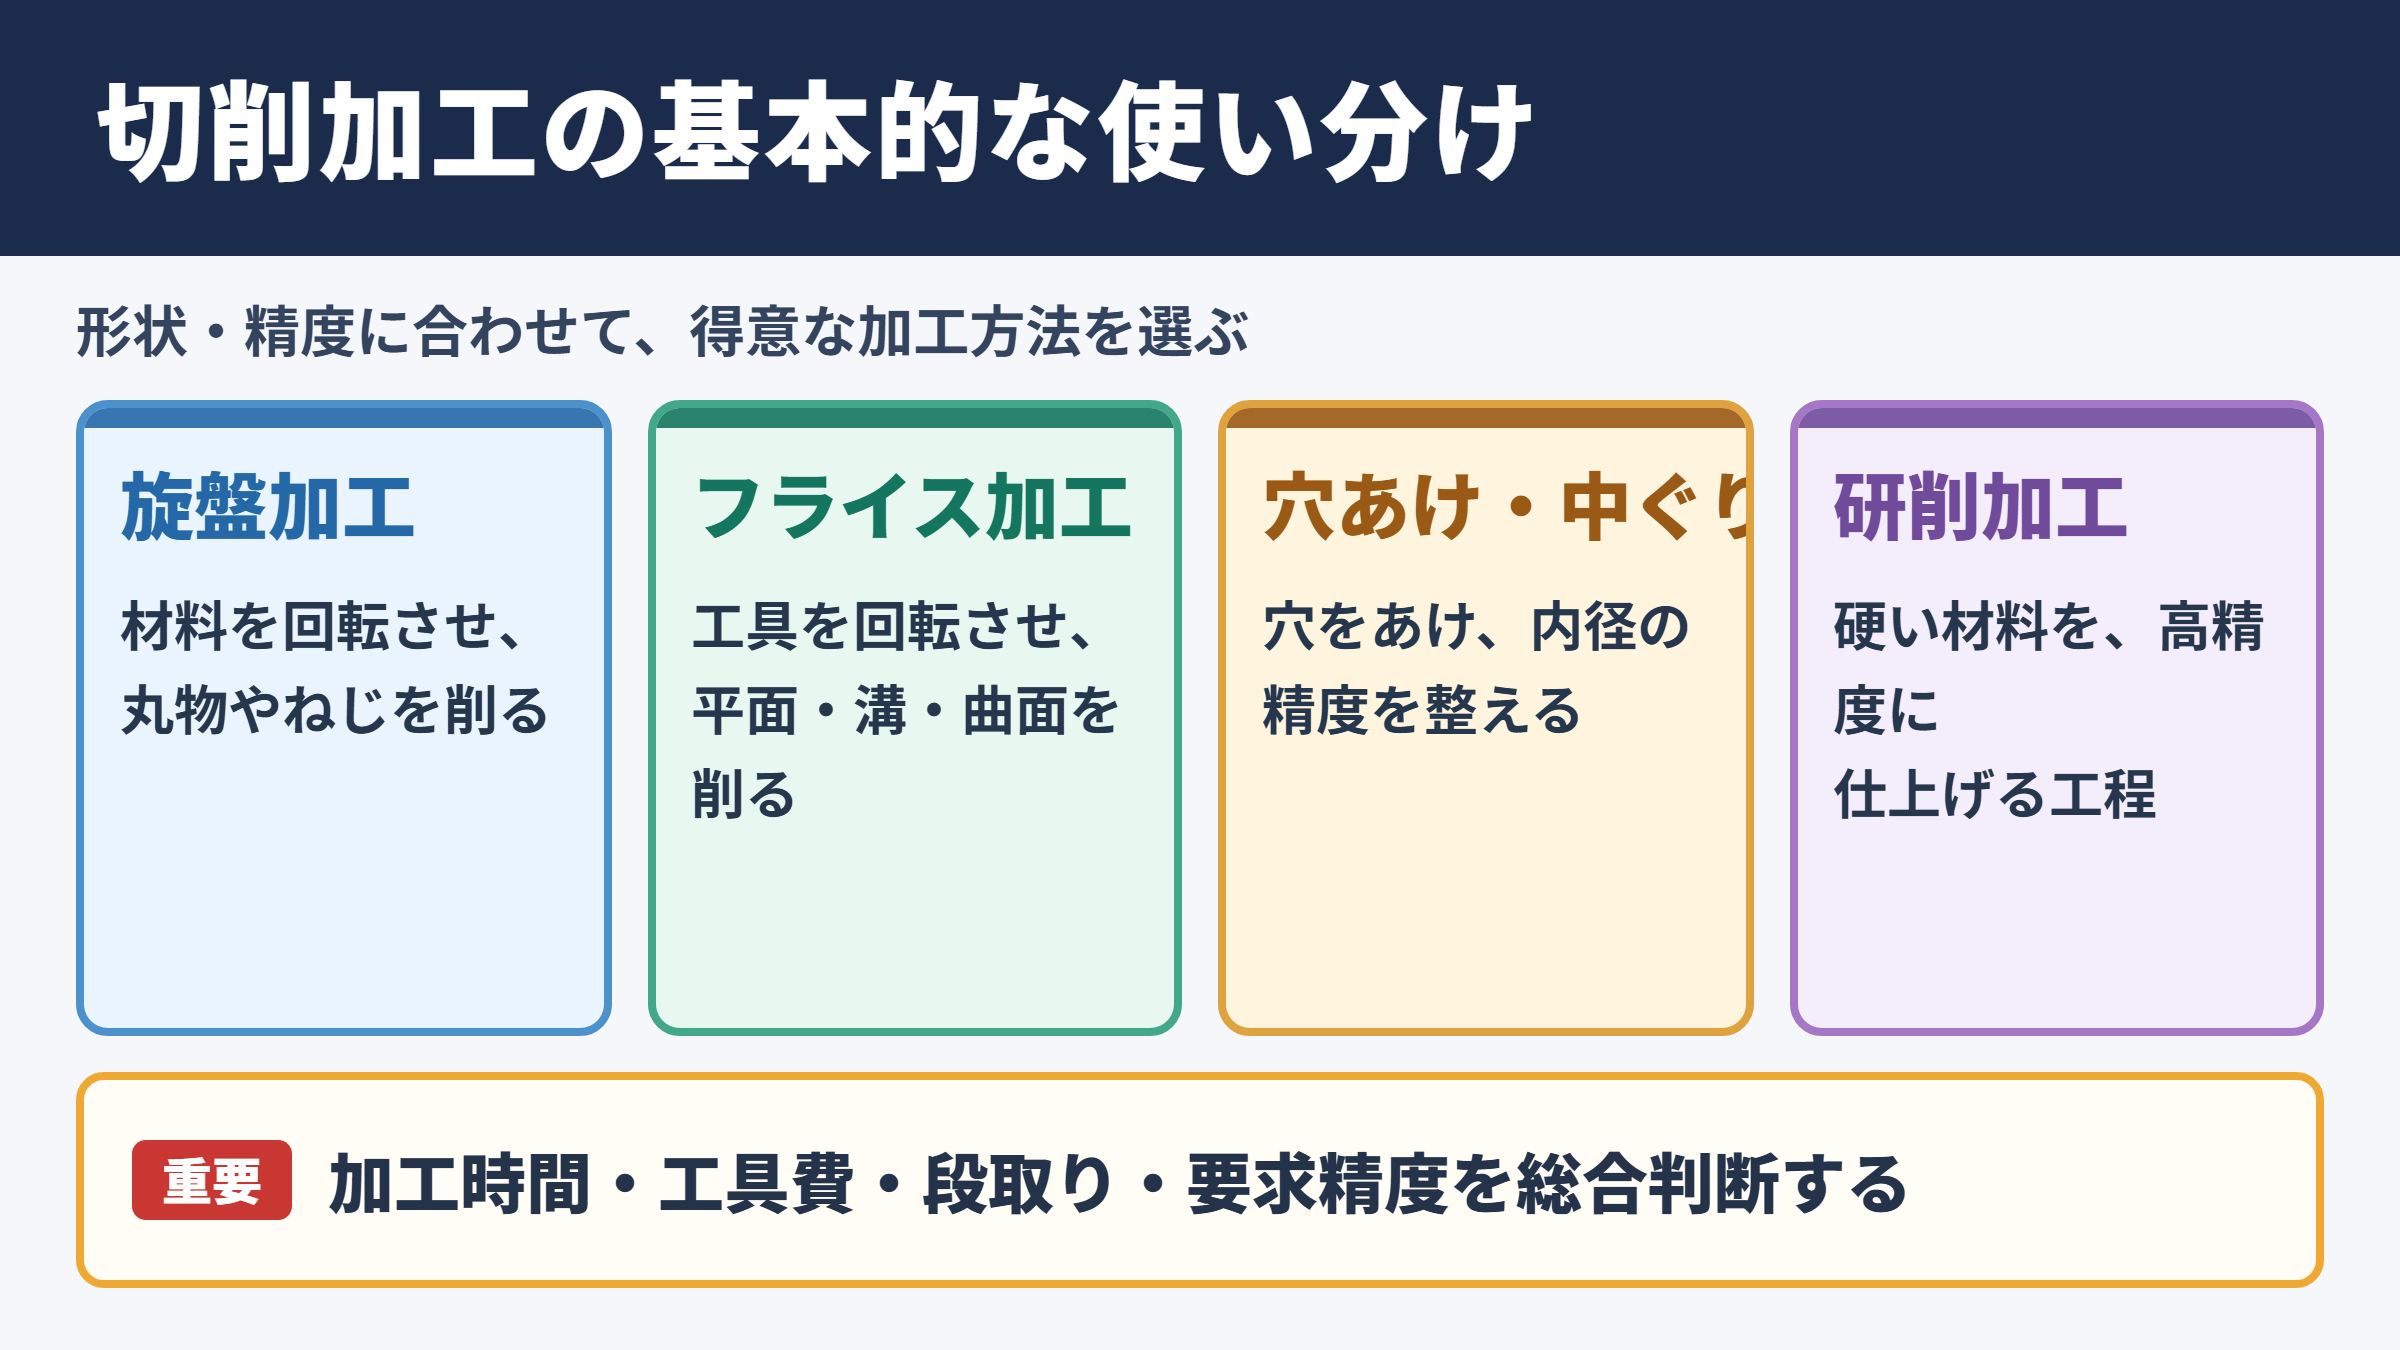
製造現場では旋盤加工、フライス加工、穴あけ加工、研削加工などが使い分けられ、部品の形状、必要な精度、生産数、材質によって適した方法が変わります。
同じ金属部品でも、丸い軸なら旋盤加工、平面や溝ならフライス加工、微細な寸法調整なら研削加工が候補になるでしょう。
本記事では、切削加工の基本から代表的な加工種類、それぞれの特徴、選定時の注意点までをわかりやすく整理します。
切削加工の種類と基本的な使い分け
それではまず、切削加工の種類と基本的な使い分けについて解説していきます。
切削加工の意味と加工の流れ
切削加工とは、切削工具を材料に当て、切りくずを発生させながら必要な形状をつくる加工の総称です。
工作機械に材料を固定し、工具または材料を回転や直線運動させることで、表面を削り取っていきます。
材料を盛り付けて形をつくる鋳造や溶接とは異なり、切削加工では材料を除去して寸法を追い込む点が大きな特徴です。
高い寸法精度と安定した表面品質を両立しやすいことから、自動車、航空機、半導体製造装置、医療機器、産業用ロボットなど幅広い分野で活用されています。
一般的には、材料の準備、荒加工、仕上げ加工、測定、必要に応じたバリ取りという順番で進めます。
荒加工では余分な材料を効率よく除去し、仕上げ加工では寸法公差や表面粗さを整える考え方が基本です。
代表的な切削加工の比較
切削加工には多くの種類がありますが、代表的な方法を比較すると、加工の得意分野が見えやすくなります。
| 加工種類 | 主な運動 | 得意な形状 | 特徴 |
|---|---|---|---|
| 旋盤加工 | 材料を回転 | 円筒、円すい、ねじ | 丸物部品の加工に適する |
| フライス加工 | 工具を回転 | 平面、溝、段差、曲面 | 形状の自由度が高い |
| 穴あけ加工 | 工具を回転し送り | 穴、座ぐり、ねじ穴 | 穴加工の基本工程 |
| 中ぐり加工 | 工具を回転し送り | 高精度な内径 | 穴径や真円度を調整しやすい |
| 研削加工 | 砥石を高速回転 | 高精度な平面、外径、内径 | 硬い材料の仕上げに強い |
加工方法を決めるときは、単に加工できるかどうかではなく、加工時間、工具費、段取り時間、要求精度まで含めて判断する必要があります。
量産部品であればサイクルタイムも重要になり、試作品や少量生産では段取りの柔軟性が優先される場合もあります。
加工方法を決める主な条件
切削加工の選定では、まず製品図面に記載された寸法、公差、幾何公差、表面粗さを確認します。
たとえば外径が中心となるシャフト部品では旋盤加工が有力ですが、キー溝や横穴があればフライス加工やマシニングセンタによる追加工程が必要です。
材料の種類も重要であり、アルミニウムは比較的削りやすい一方、ステンレスやチタン、焼入れ鋼は工具摩耗や発熱を考慮しなければなりません。
加工方法の選定では、形状だけでなく、必要な精度、材料の硬さ、ロット数、納期、後工程までを一体で考えることが重要です。
切削加工は一つの方法だけで完結しないことも多く、複数の工程を組み合わせて完成させます。
図面上は単純に見える部品でも、基準面の設定や工具が届く角度によって、実際の加工難易度は大きく変わるでしょう。
旋盤加工の特徴と円筒形状
続いては、旋盤加工の特徴と円筒形状を確認していきます。
旋盤加工の基本動作
旋盤加工は、チャックで固定した材料を回転させ、バイトと呼ばれる切削工具を当てて削る方法です。
材料が回るため、外径、内径、端面、テーパー、ねじといった回転対称の形状を効率よく加工できます。
代表的な作業には、外径を削る外丸削り、穴の内側を広げる内径削り、端面を平らにする端面削りがあります。
材料を軸方向に削れば直径が変化し、半径方向に工具を送れば端面の加工になります。
この運動のわかりやすさが、旋盤加工がシャフト、カラー、ブッシュ、フランジなどで多用される理由です。
旋盤加工で対応できる形状
旋盤加工が得意とするのは、中心軸を基準にした形状です。
段付きシャフト、円筒ピン、ローラー、ねじ部品、リング形状、テーパー部品などは、旋盤によって高い同軸度を確保しやすい対象になります。
近年はNC旋盤や複合旋盤の普及により、プログラム制御で複雑な輪郭加工や自動工具交換も行えるようになりました。
NC旋盤では、寸法の再現性を確保しながら複数本の加工を連続して進めやすい点が大きな利点です。
一方で、材料を回転させる構造上、極端に長い材料や偏った形状のワークでは振れや安全性への配慮が必要になります。
細長い軸ではたわみやびびりが発生しやすいため、心押し台、振れ止め、適切な切込み量を用いることが欠かせません。
旋盤加工の精度と注意点
旋盤加工の精度は、工作機械の状態だけで決まるものではありません。
材料の把握方法、チャックの振れ、工具の摩耗、切削条件、熱による伸びなど、多くの要素が寸法に影響します。
とくに長時間の連続加工では、主軸や材料が温まり、加工直後と冷却後で測定値が変わることがあります。
外径加工の考え方
仕上がり外径は、材料の初期径から工具が削り取る量によって決まります。
直径方向の削り量は、片側の切込み量のおよそ2倍になるため、NC旋盤の座標設定では直径入力と半径入力の違いを確認する必要があります。
仕上げ工程では、粗加工で残した取り代を一定にし、工具のたわみを抑えながら加工することが大切です。
測定は加工後だけでなく、加工途中にも行うことで不良の連続発生を防ぎやすくなります。
フライス加工とマシニングセンタの特徴
続いては、フライス加工とマシニングセンタの特徴を確認していきます。
フライス加工の基本構造
フライス加工は、フライスやエンドミルなどの工具を回転させ、固定した材料を削る加工方法です。
旋盤加工が丸い形状を得意とするのに対し、フライス加工は平面、側面、溝、段差、ポケット、複雑な輪郭の加工に向いています。
工具の回転軸と材料の位置関係を変えることで、多様な形状へ対応できる点が魅力です。
立形フライス盤では主軸が垂直方向に配置され、横形フライス盤では主軸が水平方向に配置されます。
加工物の形状、切りくずの排出性、必要な剛性によって、適した機械構成を選びます。
エンドミルによる加工範囲
エンドミルはフライス加工で広く使われる工具で、側面と底面の両方を削れる種類です。
平面加工、側面加工、溝加工、ポケット加工、輪郭加工などに対応でき、工具径や刃数、材種、コーティングを変えることで用途を広げられます。
角のある溝を削る際には、エンドミルの先端形状により隅部に丸みが残ります。
この丸みは工具半径と関係するため、設計段階で内角に逃げを設けると加工性が向上します。
図面上の鋭い内角は一般的な回転工具では加工できないため、R形状や逃げ加工の検討が必要です。
また、深いポケットでは工具の突き出し量が長くなり、びびりや工具破損のリスクが高まります。
マシニングセンタによる複合加工
マシニングセンタは、NC制御によって工具交換を自動化し、フライス加工、穴あけ加工、タップ加工などを連続して行える工作機械です。
一度の段取りで複数の面を加工できれば、位置ずれを抑え、リードタイムの短縮にもつながります。
三軸マシニングセンタでは左右、前後、上下の移動を組み合わせ、一般的な平面部品や箱形部品を加工します。
四軸や五軸の機械では材料を回転または傾斜させられるため、斜め穴、複雑な曲面、複数方向からの加工にも対応可能です。
マシニングセンタは多工程を集約しやすい反面、治具設計とプログラム作成の品質が加工精度を左右します。
少量多品種では段取りの短縮が特に重要であり、治具の共通化や標準工具の活用が生産性向上につながるでしょう。
穴あけ加工と中ぐり加工の精度
続いては、穴あけ加工と中ぐり加工の精度を確認していきます。
ドリルによる穴あけ加工
穴あけ加工は、ドリルを回転させながら材料へ送り込み、円形の穴をつくる基本的な切削加工です。
ボルト穴、位置決め穴、配管穴、ねじ下穴など、機械部品には多くの穴が必要になるため、穴あけは非常に重要な工程です。
ドリル加工では、穴の深さが深くなるほど切りくずが排出しにくくなります。
切りくずが穴の内部に詰まると、穴壁に傷がついたり、ドリルが折損したりする可能性があります。
深穴加工では、一定の深さごとに工具を戻して切りくずを排出するペック加工が用いられることがあります。
リーマと中ぐりによる穴径調整
ドリルだけで高い穴径精度や良好な表面粗さを得ることは、条件によって難しい場合があります。
そこで、下穴を開けた後にリーマで仕上げたり、中ぐり工具で内径を削ったりして、寸法を調整します。
リーマ加工は比較的小さな取り代を整える仕上げ方法であり、ピンや軸をはめ込む穴などに使われます。
中ぐり加工は、ボーリングバーを用いて穴の内側を削る方法で、穴径、真円度、同軸度の管理に役立ちます。
高精度な穴では、穴径だけでなく、位置度、真円度、円筒度、表面粗さも確認対象になります。
組立工程でシャフトやベアリングを使用する部品では、わずかな穴精度の差がガタつきや圧入不良につながることもあります。
ねじ加工とタップ加工
ねじ穴をつくる工程では、まず指定寸法の下穴をあけ、その後にタップでねじ山を形成します。
下穴径が小さすぎるとタップへの負荷が増え、折損の原因になります。
反対に下穴径が大きすぎると、ねじ山のかかりが不足し、締結強度に影響するおそれがあります。
ねじ加工の基本例
M6の並目ねじでは、一般に下穴径はおよそ5.0ミリメートルが目安です。
ただし、材質、ねじの種類、必要な強度、加工方法によって条件は異なるため、規格表と現場基準を確認します。
タップ加工では、切削油の使用、工具の垂直保持、切りくず処理も重要です。
ねじ穴は見た目では異常を判断しにくいため、通り止まりゲージなどによる検査が有効です。
研削加工の特徴と仕上げ精度
続いては、研削加工の特徴と仕上げ精度を確認していきます。
研削加工と切削加工の違い
研削加工は、砥粒と呼ばれる細かな硬い粒子が集まった砥石を高速で回転させ、材料表面を少しずつ削る加工方法です。
広い意味では材料を除去する加工ですが、一般的な旋盤加工やフライス加工よりも微小な切込みで仕上げる用途が中心になります。
焼入れされた鋼材や高硬度材料でも加工しやすく、寸法精度や表面粗さを高めたい場面で活躍します。
旋盤やフライスで形状をつくり、最後に研削で精度を整える工程設計は、精密部品でよく見られる方法です。
ただし、研削では発熱が生じやすく、熱による焼け、割れ、残留応力などへの注意が求められます。
平面研削と円筒研削の用途
平面研削は、平らな面を高精度に仕上げる加工です。
金型の基準面、治具の取り付け面、機械部品の摺動面などで使われ、平面度や平行度を管理しやすくなります。
円筒研削は、シャフトやローラーなどの外径を高精度に仕上げる方法です。
内径研削では、穴の内面を研削し、ベアリング座や精密ブッシュ穴などの精度向上を図ります。
| 研削方法 | 主な対象 | 管理しやすい項目 | 代表的な用途 |
|---|---|---|---|
| 平面研削 | 平らな面 | 平面度、平行度 | 金型、プレート、治具 |
| 円筒研削 | 外径面 | 真円度、円筒度 | シャフト、ローラー |
| 内面研削 | 内径面 | 内径精度、同軸度 | 軸受け穴、精密穴 |
| センタレス研削 | 小径の丸棒 | 外径の連続精度 | ピン、量産シャフト |
砥石選定と研削条件
研削加工の品質は、砥石の種類、粒度、結合剤、砥石の周速度、送り速度、切込み量によって変化します。
砥石の粒度が粗いほど切削性を確保しやすく、細かいほど表面をなめらかに仕上げやすい傾向があります。
砥石の目詰まりや目つぶれが進むと、切れ味が低下し、発熱や加工面の悪化につながります。
このため、砥石表面を整えるドレッシングと、砥石の形状を修正するツルーイングが重要です。
研削加工の留意点
高精度な仕上げを狙う場合は、切込み量を小さくし、適切な研削液で熱を抑えます。
加工後すぐの測定値だけでなく、温度が安定した後の寸法も確認すると、品質判断の精度が高まります。
研削は精度を高める工程である一方、条件設定を誤ると熱影響による品質低下を招く可能性があります。
切削加工の選び方と品質管理
続いては、切削加工の選び方と品質管理を確認していきます。
図面要求から考える加工選定
加工方法の選定では、最初に図面の形状と公差を読み解くことが出発点になります。
外径、内径、平面、溝、穴、ねじ、曲面のどれが重要なのかを整理すると、必要な工作機械が見えてきます。
たとえば、外径寸法と同軸度が重要な部品には旋盤加工や円筒研削が適しています。
複数の面に穴やポケットがある部品なら、フライス加工またはマシニングセンタ加工が有力な選択肢です。
要求精度が厳しい箇所だけに高精度加工を配置することで、コストと品質のバランスを取りやすくなります。
すべての面を高精度に仕上げる必要はなく、機能に関係する部分へ重点的に工程を配分する考え方が実務的です。
材料と工具の相性
材料ごとに適した工具材種や切削条件は異なります。
アルミニウム合金では切りくずの溶着を抑える工具形状が求められ、炭素鋼や合金鋼では耐摩耗性を意識した工具選定が必要です。
ステンレス鋼は加工硬化しやすいため、工具を材料表面でこすらせず、適切な送りで切削することが重要になります。
チタン合金や耐熱合金では熱が工具側へ集中しやすく、切削速度や冷却方法に特別な配慮が必要でしょう。
工具費だけで条件を決めるのではなく、工具寿命、加工時間、品質の安定性、段取り回数まで含めて総合的に評価することが大切です。
工具の摩耗を早期に把握できれば、寸法不良や工具破損による停止を抑えられます。
測定と検査の基本
切削加工では、加工した形状を測定し、図面どおりにできているかを確認します。
ノギス、マイクロメータ、シリンダゲージ、ピンゲージ、ハイトゲージ、ダイヤルゲージ、三次元測定機など、対象に応じて測定器を使い分けます。
外径を測るだけならマイクロメータで対応できますが、穴の位置や複雑な立体形状を確認する場合は三次元測定機が役立ちます。
測定器そのものの精度だけでなく、測定環境、測定者の扱い、材料温度も結果へ影響します。
基準面や基準穴を明確にし、加工時と検査時で同じ考え方を共有することが品質安定の基本です。
加工精度を維持するためには、加工条件の記録と測定結果の蓄積を継続することが有効です。
切削加工の種類のまとめ
切削加工には、円筒形状を得意とする旋盤加工、平面や溝、複雑な輪郭に対応しやすいフライス加工、穴をつくる穴あけ加工、精度を整える研削加工などがあります。
部品の形状だけで加工方法を決めるのではなく、材質、寸法公差、表面粗さ、生産数、納期、後工程まで確認することが重要です。
旋盤加工とフライス加工は多くの部品製造で基本となり、マシニングセンタを活用すれば複数工程をまとめられる場合もあります。
また、穴精度が必要な箇所ではリーマ加工や中ぐり加工を検討し、高硬度材料や高精度仕上げでは研削加工が有効です。
最適な切削加工とは、必要な品質を満たしながら、無駄な工程やコストを抑えられる方法です。
設計と製造の段階で加工しやすさを共有し、適切な工作機械、工具、測定方法を選ぶことで、安定した部品品質につながります。