ブロックゲージの校正とは?基準寸法を確認する測定方法を解説!(校正方法・精度検査・標準温度)
ブロックゲージは、ノギスやマイクロメータ、測定機器の精度を支える重要な基準器です。
見た目はシンプルな金属ブロックでも、わずかな寸法差が製品の品質判定や加工精度に影響するため、定期的な校正が欠かせません。
この記事では、ブロックゲージの校正で何を確認するのかを軸に、測定方法、標準温度、精度検査、記録管理まで詳しく解説します。
ブロックゲージ校正の概要
それではまず、ブロックゲージの校正について解説していきます。
校正で確認する基準寸法
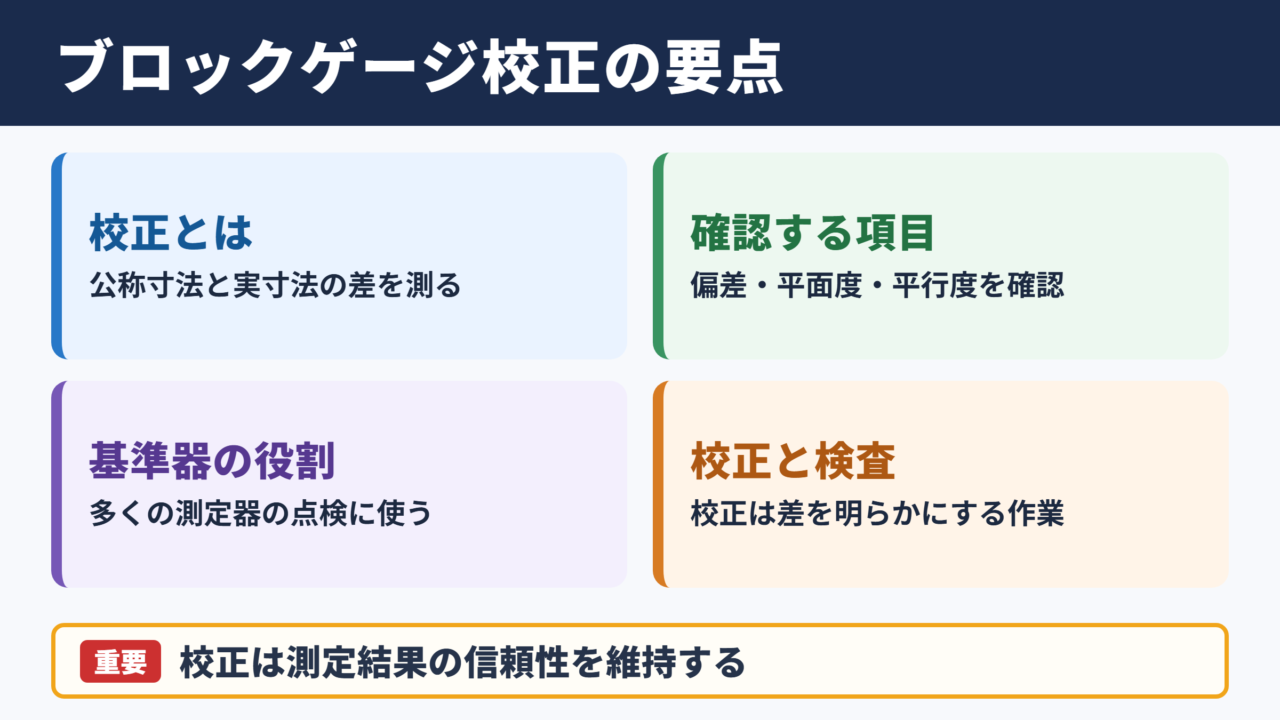
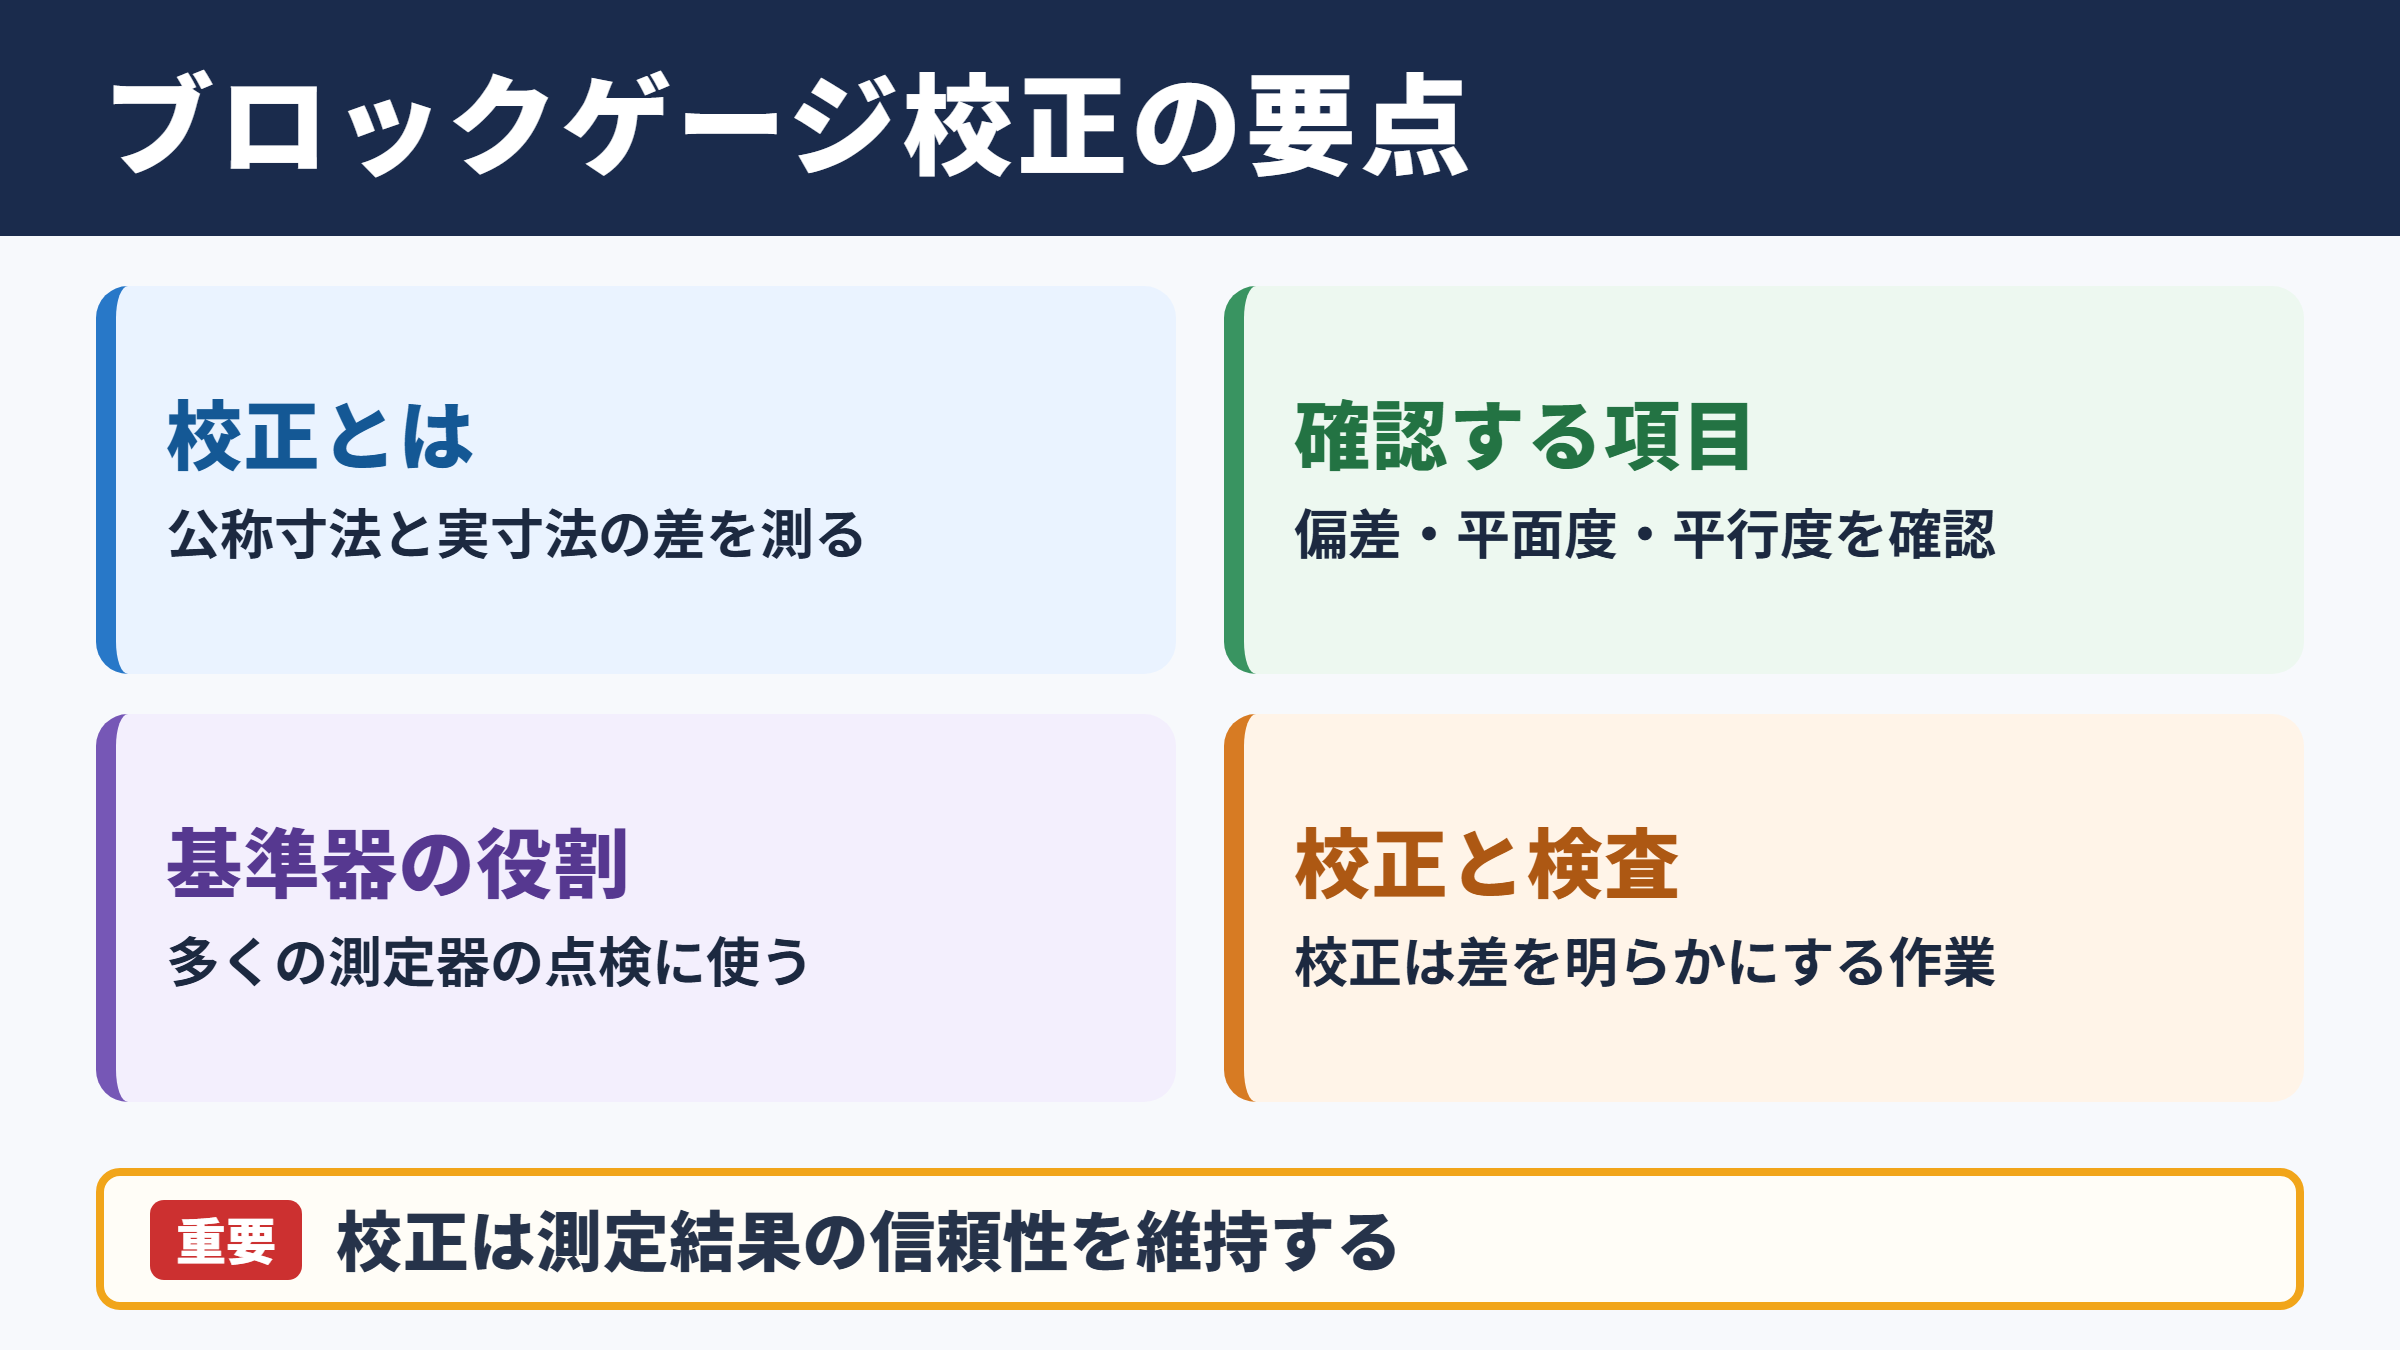
ブロックゲージの校正とは、表示されている公称寸法と実際の寸法との差を測定し、基準器として使用できる状態か確認する作業です。
たとえば10mmと表示されたブロックゲージでも、実際の長さが10mmちょうどとは限りません。
製造時には高い精度で仕上げられていますが、使用中の摩耗、打痕、腐食、温度変化、保管環境などにより、寸法や測定面の状態が変わる可能性があります。
校正では実寸法を測るだけではなく、公称寸法との差である寸法偏差、測定面の平面度、平行度、表面状態なども確認対象になります。
校正結果は校正証明書や測定記録として残し、測定器の補正値や使用可否の判断に役立てます。
ブロックゲージは単なる金属片ではなく、寸法の基準を現場へ伝える基準器です。
校正の目的は数値を測ることだけではなく、測定結果に対する信頼性を維持することにあります。
測定器管理における役割
ブロックゲージは、マイクロメータ、ダイヤルゲージ、ハイトゲージ、シリンダゲージ、測定顕微鏡など、多くの測定器の点検に使われます。
測定器を点検するためのブロックゲージ自体の精度が不明では、確認作業の意味が薄れてしまうでしょう。
そのため、基準器であるブロックゲージは、一般的な測定工具よりも計画的な管理が求められます。
社内で日常点検を行い、外部の校正機関や校正室で定期校正を実施する運用もよく見られます。
測定のトレーサビリティを確保するには、上位の標準器へとつながる校正体系を意識することが大切です。
校正と検査の違い
校正と検査は似た言葉ですが、目的には違いがあります。
検査は規格値や社内基準に適合しているか判定する活動であり、合格か不合格かを判断する場面で使われます。
一方の校正は、標準器と比較してどれだけ差があるかを明らかにし、その測定値の信頼性を確認する活動です。
校正結果として寸法偏差が記録されれば、その値を用いて測定器の補正を検討できます。
使用可否の判定まで行う場合は、校正結果と管理基準を組み合わせた精度検査として運用することになります。
| 項目 | 主な目的 | 確認内容 |
|---|---|---|
| 校正 | 測定値の信頼性確認 | 基準寸法との差と不確かさ |
| 検査 | 規格適合の判定 | 許容差内かどうか |
| 日常点検 | 異常の早期発見 | 傷、さび、汚れ、使用状態 |
基準寸法の測定方法
続いては、基準寸法を確認する代表的な測定方法を確認していきます。
比較測定による寸法確認
ブロックゲージの校正では、より精度の高い標準ブロックゲージと比較する方法が広く使われます。
比較測定では、比較測定器に標準器と被校正品を順番にセットし、指示値の差から寸法偏差を求めます。
絶対値を直接測る方式に比べて、測定器のゼロ点変動や環境変化の影響を抑えやすい点が特徴です。
標準器と被校正品の温度を十分になじませ、同じ条件で測定することが精度向上につながります。
比較測定の考え方は、公称寸法に標準器との差を加える方法です。
被校正品の実寸法は、標準器の校正値に測定差を加え、必要に応じて温度補正などを反映して求めます。
短いブロックゲージでは差が小さく見えても、等級によっては数十ナノメートルから数百ナノメートルの差が評価対象になります。
測定作業では、測定圧や接触位置をそろえ、繰り返し測定によるばらつきも確認することが必要です。
干渉計を用いる高精度測定
高精度なブロックゲージ校正では、レーザーや光の干渉を利用する干渉計測定が採用されます。
光の波長を基準に長さを求めるため、非常に高い分解能で寸法を評価できることが利点です。
特に基準ブロックゲージや上位等級の校正では、干渉計による測定結果が重要な意味を持ちます。
ただし、空気の温度、気圧、湿度、二酸化炭素濃度などが光の屈折率に影響するため、環境補正が必要になります。
装置の扱いにも専門性が求められるため、一般的な製造現場では校正事業者へ依頼するケースが多いでしょう。
測定面の状態確認
寸法が許容範囲内でも、測定面に傷や打痕があれば、他のブロックゲージや測定器と密着させたときに誤差が生じます。
ブロックゲージの測定面は、リンギングと呼ばれる密着状態を作れるよう、平面度と表面粗さが高い水準で管理されています。
校正前には無塵紙などで油分やほこりを拭き取り、目視で傷、さび、変色、かえりを確認してください。
測定面を指で直接触れすぎないことも重要です。
指紋の油分や体温は、腐食や温度差による測定誤差の原因になり得ます。
寸法測定の前に表面状態を確認する工程は、省略しないほうが安心です。
汚れや微小な傷を見落とすと、正しい測定器を使っても信頼できる校正結果になりません。
標準温度と温度補正
続いては、ブロックゲージ校正で特に重要となる標準温度を確認していきます。
二十度基準の意味
長さに関する寸法測定では、一般に20℃が標準温度として扱われます。
ブロックゲージに表示された寸法も、原則として20℃における長さを示しています。
鋼製のブロックゲージは温度が上がると膨張し、温度が下がると収縮します。
つまり、25℃の室内で測定した値と20℃の基準寸法をそのまま比べると、温度による差が混ざってしまいます。
高精度測定では室温を20℃付近に保つことが、基本的な条件になります。
材質による熱膨張の違い
ブロックゲージには鋼、超硬合金、セラミックスなどの材質があります。
材質ごとに線膨張係数が異なるため、同じ温度変化でも寸法の変化量は一律ではありません。
超硬合金は耐摩耗性に優れていますが、比較対象の材質や温度条件を考慮せずに扱うと、測定差の解釈を誤るおそれがあります。
セラミックス製はさびに強く軽量な製品もありますが、保管場所から測定室へ移した直後は温度が安定していないことがあります。
材質情報、熱膨張係数、温度履歴を記録しておくと、異常値が出た場合の原因追跡に役立ちます。
温度差による誤差の計算
温度による長さの変化は、線膨張係数、基準長、温度差を用いて概算できます。
実務では校正証明書に記載された条件や、使用する標準器の情報を確認しながら補正を行います。
温度変化による長さの変化量は、線膨張係数に基準長と温度差を掛けて求めます。
たとえば長いブロックゲージほど変化量は大きくなるため、100mmや500mmクラスでは温度管理の影響が目立ちやすくなります。
ただし、計算上の補正だけで対応しようとすると、ブロックゲージ内部の温度むらや測定器との温度差を十分に扱えない場合があります。
精密校正では、測定前に恒温室で十分な時間を置き、温度を安定させる運用が望ましいでしょう。
精度等級と許容差
続いては、精度検査で押さえたい精度等級と許容差を確認していきます。
JIS規格の考え方
ブロックゲージの精度を評価する際は、JIS規格や製造者の仕様書に示される等級区分を参照します。
代表的な等級には、校正用に適した高精度等級、検査用の等級、現場での測定器点検に使いやすい作業用等級などがあります。
等級が高いほど許容される寸法偏差や平行度の範囲は厳しくなり、一般に価格や取り扱い上の注意も増します。
必要以上に高い等級を選ぶより、測定対象の公差、使用する測定器の分解能、校正の目的に合う等級を選ぶことが現実的です。
寸法偏差と平行度
寸法偏差は、公称寸法に対して実際の寸法がどれだけずれているかを示す値です。
一方の平行度は、相対する二つの測定面がどれほど平行に仕上がっているかを表します。
マイクロメータの点検でブロックゲージを挟む場合、測定面が平行でなければ、測る位置によって指示値が変わる可能性があります。
寸法だけでなく形状精度も基準器の性能を左右します。
校正証明書を見る際には、公称値、実測値、寸法偏差、測定不確かさ、測定条件をまとめて確認するとよいでしょう。
| 確認項目 | 意味 | 管理上の注意 |
|---|---|---|
| 公称寸法 | 表示された基準の長さ | セット構成と照合する |
| 実測寸法 | 校正で得られた長さ | 測定条件を併記する |
| 寸法偏差 | 公称寸法との差 | 補正値や合否判定に使う |
| 平行度 | 両測定面の平行状態 | 接触位置の影響を確認する |
| 測定不確かさ | 測定結果の信頼の幅 | 許容差との比較に用いる |
測定不確かさの扱い
測定不確かさとは、測定結果の周囲にどの程度のばらつきや不明確さがあるかを数値で表す考え方です。
校正結果が許容差の境界付近にある場合、実測値だけで合否を決めると判断を誤る可能性があります。
測定器の分解能、繰り返し性、標準器の校正値、温度変動、作業者の操作差などが不確かさの要因になります。
精度検査では、社内規程にガードバンドを設定し、境界付近の判定を慎重に扱う仕組みも有効です。
許容差が小さいほど、測定不確かさとの関係が重要になります。
測定値が規格内であっても、不確かさを考慮すると余裕が少ない場合は、再測定や上位標準器による確認を検討します。
校正作業の手順
続いては、現場で実施しやすい校正作業の基本手順を確認していきます。
測定前の準備
校正作業を始める前に、測定室の温度、湿度、清浄度を確認します。
保管庫から取り出したブロックゲージは、すぐに測定せず、測定環境になじませる時間を確保してください。
ブロックゲージ、標準器、比較測定器の温度差を小さくすることが、安定した測定の出発点になります。
次に、測定面の防錆油、ほこり、指紋を適切に除去し、傷やさびがないか確認します。
清掃は寸法測定と同じくらい重要な前処理と考えるとよいでしょう。
測定と繰り返し確認
比較測定器を標準ブロックゲージで基準合わせし、被校正品との指示値の差を読み取ります。
測定は一度だけで終わらせず、複数回実施して繰り返し性を確認します。
長尺のブロックゲージでは、支持位置によるたわみの影響にも注意が必要です。
測定時の押し付け方や接触時間をなるべく一定にし、作業者による差を減らします。
異常に大きな差が出た場合は、測定面の汚れ、温度差、セット間違い、測定器のゼロ点などを順番に見直してください。
結果の記録と判定
校正結果は、品名、製造番号、公称寸法、実測値、寸法偏差、測定日、測定者、使用標準器、環境条件とともに記録します。
校正周期を決めるためには、過去の偏差推移を確認することも有効です。
長期間にわたり安定しているブロックゲージと、使用頻度が高く偏差が増えやすいブロックゲージでは、適切な校正周期が異なる場合があります。
校正記録は品質監査への対応だけでなく、予防保全の情報源にもなります。
合格判定だけを残すのではなく、実測値と測定条件を保存することが重要です。
数年分の履歴を比較できれば、摩耗や環境影響の傾向を把握しやすくなります。
保管管理と校正周期
続いては、ブロックゲージの精度を保つための保管管理と校正周期を確認していきます。
防錆と取り扱い
鋼製ブロックゲージは湿気によるさびの影響を受けやすいため、使用後は清掃して防錆処理を行います。
防錆油を塗布する場合は、次回の測定前に確実に拭き取る必要があります。
ケースへ収納するときは、ブロックゲージ同士を強くぶつけず、指定された位置へ戻してください。
測定面の角に生じた小さな打痕でも、リンギング性や測定値に影響することがあります。
落下防止と湿気対策は、日常管理で優先したいポイントです。
使用頻度に応じた周期設定
校正周期は一律に決めるのではなく、使用頻度、使用環境、求められる精度、過去の校正履歴を踏まえて設定します。
毎日使用する作業用セットと、年に数回しか使わない基準セットでは、摩耗リスクが異なります。
高温の加工現場や油 mist が多い場所で使う場合は、通常より短い周期で状態を確認する方法もあります。
反対に、使用回数が少なく保管状態が安定していても、長期間無確認のまま使い続けることは避けたいところです。
校正証明書の確認事項
外部校正を依頼した場合は、返却された校正証明書の内容を確認します。
対象品の製造番号や管理番号が自社の台帳と一致しているか、測定日が有効な管理期間内か、測定結果に異常がないかを確認してください。
また、トレーサビリティ体系、校正方法、測定不確かさ、環境条件の記載も重要です。
証明書を電子保存する場合でも、現物の識別表示と記録を確実に結び付ける運用が必要になります。
まとめ
ブロックゲージの校正は、基準寸法を確認し、測定器や製品検査の信頼性を維持するための重要な取り組みです。
比較測定や干渉計測定では、標準器との関係だけでなく、20℃を基準とする温度管理、測定面の清浄さ、測定不確かさへの配慮が求められます。
寸法偏差、平行度、表面状態を総合的に確認し、結果を記録しておくことで、精度検査の根拠が明確になります。
正しく校正されたブロックゲージは、日々の測定品質を支える土台です。
使用頻度や環境に合った校正周期を設定し、保管と防錆を徹底して、信頼できる基準器として長く活用してください。