金属切削加工とは?材料別の特性と加工時のポイントを解説!(ステンレス・銅・鉄)
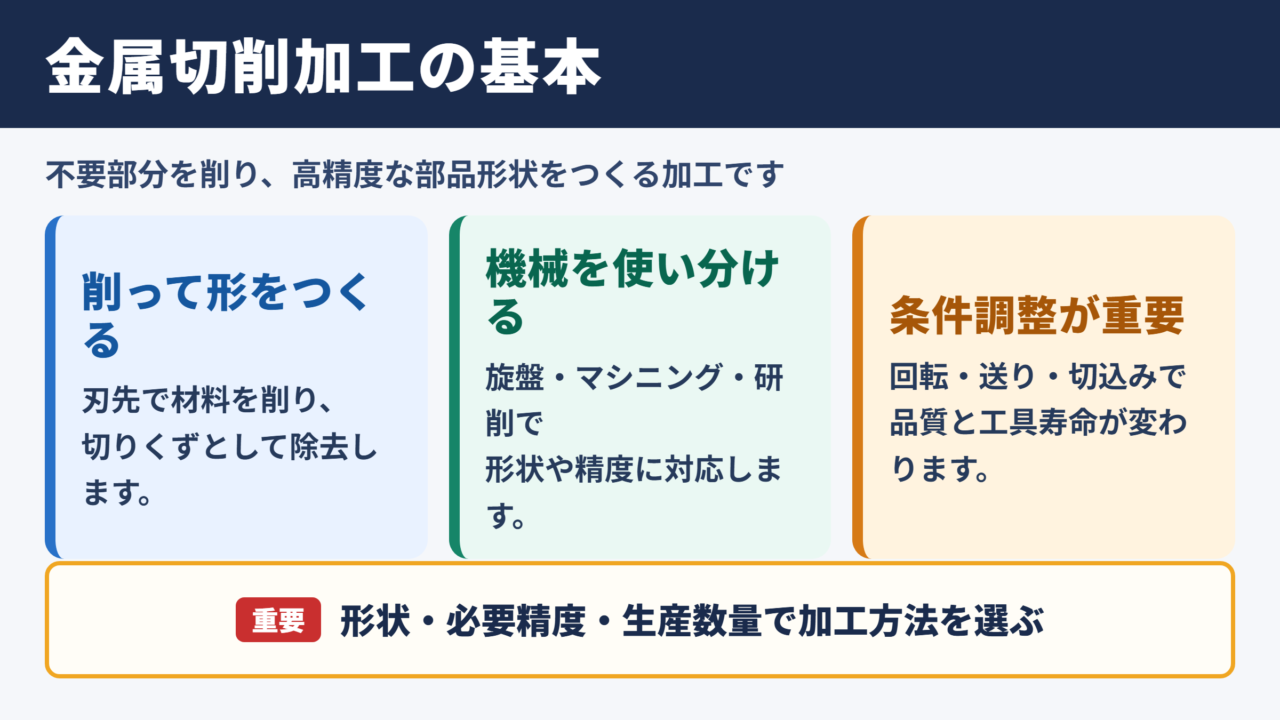
金属切削加工は、工作機械と切削工具を用いて金属材料を削り、図面どおりの形状や寸法に仕上げる加工方法です。
旋盤加工、フライス加工、穴あけ加工、研削加工などがあり、製品の用途や求められる精度によって適切な方法を選びます。
ただし、同じ形状を加工する場合でも、ステンレス、銅、鉄では硬さ、熱の伝わり方、切りくずの出方が異なります。
材料の性質を把握して切削条件を整えることが、品質の安定、工具寿命の向上、加工コストの削減につながります。
金属切削加工の概要
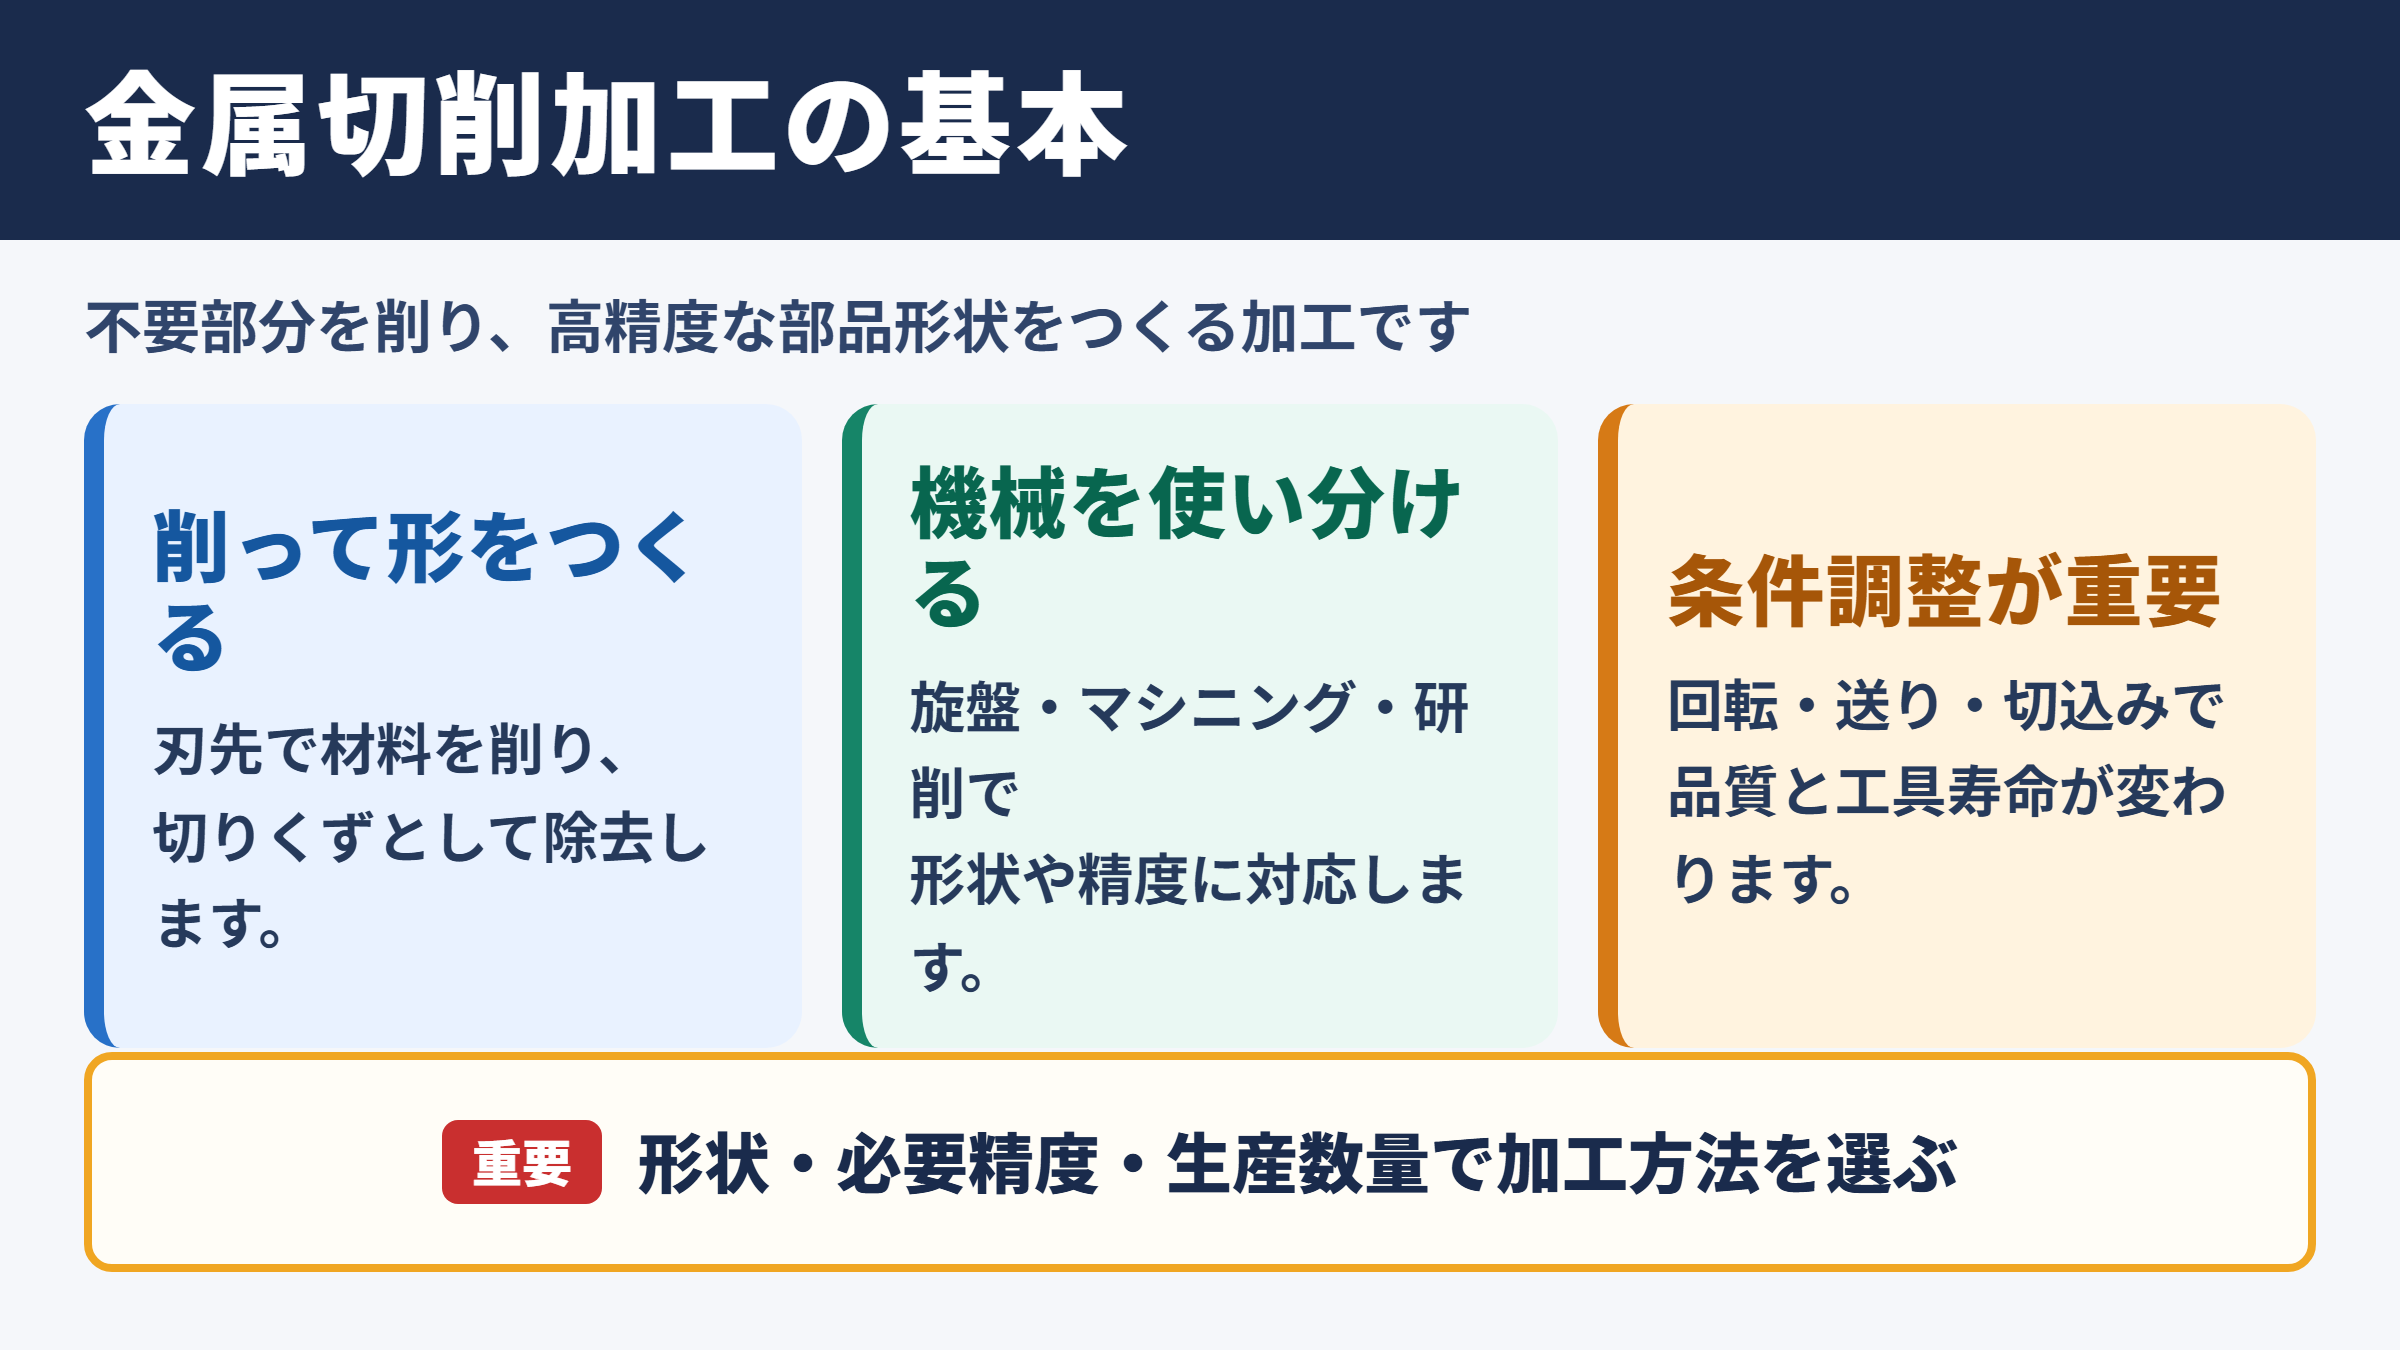
それではまず金属切削加工の概要について解説していきます。
切削加工の意味と基本原理
金属切削加工とは、工具の刃先を材料に当てて不要な部分を切りくずとして取り除き、必要な形状を作る加工です。
材料を溶かして形を作る鋳造や、力を加えて変形させる塑性加工とは異なり、削ることで高い寸法精度や表面品質を得やすい点が特徴です。
切削では、工具と材料が接触する部分に大きな圧力と摩擦熱が発生します。
このため、主軸の回転数、工具の送り量、切り込み量、切削油剤の有無などを総合的に調整する必要があります。
わずかな条件差でも、寸法ばらつき、工具の摩耗、加工面の粗さ、びびり振動の発生に影響するでしょう。
加工現場では、図面に記載された寸法公差、幾何公差、表面粗さ、材質、数量を確認したうえで、工程を組み立てます。
特に量産品では、最初の一個だけを仕上げるのではなく、連続加工でも同じ品質を維持できる条件づくりが重要です。
代表的な工作機械と加工方法
金属切削加工で使われる工作機械には、旋盤、マシニングセンタ、フライス盤、ボール盤、研削盤などがあります。
旋盤は材料を回転させ、バイトと呼ばれる工具を当てることで、外径、内径、端面、ねじなどを加工します。
丸棒や円筒形の部品に向いた設備であり、シャフト、カラー、ピン、継手といった部品で多く使われます。
マシニングセンタは、回転するエンドミルやドリルを使い、平面、溝、穴、ポケット、曲面などを加工する工作機械です。
工具を自動交換できるため、複数の加工工程を一台に集約しやすく、複雑な形状の部品にも対応できます。
研削加工は砥石を用いてごく少量ずつ削る方法で、焼入れ後の硬い材料や、厳しい寸法精度が必要な部品に適しています。
加工方法の選定は、形状だけでなく必要精度と生産数量も踏まえて行うことが基本です。
| 加工方法 | 主な用途 | 特徴 |
|---|---|---|
| 旋盤加工 | 軸、円筒、ねじ、テーパ | 回転体の加工に適し、外径と内径を高精度に仕上げやすい |
| フライス加工 | 平面、溝、段差、側面 | 多様な工具を使い分けられ、角形部品の加工に対応しやすい |
| マシニング加工 | 複合形状、穴、立体形状 | 自動工具交換により工程集約を図りやすい |
| 穴あけ加工 | 通り穴、止まり穴、タップ穴 | ドリル、リーマ、タップを組み合わせて穴精度を管理する |
| 研削加工 | 精密部品、焼入れ材 | 高い寸法精度と低い表面粗さを目指せる |
図面と品質要求の確認
切削加工を始める前には、製品図面の情報を正しく読み取ることが欠かせません。
たとえば直径の指定があっても、公差が広い部品と数ミクロン単位で管理する部品では、機械、工具、測定方法、加工順序が変わります。
穴の位置度、平行度、直角度、同軸度などの幾何公差も、機能に直結する重要な条件です。
表面粗さの指定がある場合は、工具の刃先形状、送り量、仕上げ代、加工方向まで考慮します。
外観上は問題がなさそうでも、粗さが大きければ摺動部で摩耗しやすくなったり、シール性が低下したりする可能性があります。
金属切削加工では、寸法だけを合わせる考え方では不十分です。
公差、材質、表面粗さ、熱処理、数量、後工程まで確認し、機能を満たす工程を設計することが品質の土台になります。
材料特性と切削性の基礎
続いては材料特性と切削性の基礎を確認していきます。
硬さと強度による加工負荷
金属の硬さや強度は、切削抵抗と工具への負担に大きく関係します。
一般に硬い材料や強度の高い材料は、刃先にかかる力が大きくなり、工具摩耗や欠けが起こりやすくなります。
一方で、軟らかい材料なら必ず加工しやすいとは限りません。
軟質材は工具に材料が付着する構成刃先が発生しやすく、切りくずが絡みやすい場合があります。
材料の硬さは硬度で示され、代表的な単位にはHB、HRC、HVがあります。
焼入れ材のように高硬度の材料を加工する場合は、超硬工具、CBN工具、研削加工などを検討する必要があるでしょう。
材料の硬度だけでなく、熱処理の有無や硬さの分布も確認することが大切です。
熱伝導率と切削熱の関係
切削時には摩擦と塑性変形によって熱が発生し、その熱は工具、切りくず、材料側へ分散します。
熱伝導率が低い材料では、熱が刃先付近に集中しやすく、工具温度が上昇しやすい傾向があります。
ステンレス鋼は一般的な炭素鋼と比べて熱伝導率が低く、加工熱が逃げにくい材料の一つです。
対して銅は熱伝導率が高く、熱は広がりやすいものの、軟らかさや粘りによる別の課題があります。
加工熱が大きくなると、工具の摩耗だけでなく、材料の熱膨張による寸法変化も無視できません。
精密加工では、加工直後には寸法が合っていても、冷却後に公差外となることがあります。
切削速度を上げると一般に加工能率は高まりますが、発熱量も増えます。
工具寿命、加工面、寸法安定性を見ながら、回転数と送りを段階的に調整する考え方が有効です。
切りくず形状と排出性
切りくずは、加工品質や安全性を左右する重要な要素です。
短く分断された切りくずは排出しやすく、自動加工でもトラブルを抑えやすいでしょう。
反対に長くつながった切りくずは、工具やワークに巻き付き、傷、工具破損、機械停止につながることがあります。
切りくずの状態は、材料の粘り、工具のチップブレーカ形状、送り量、切り込み量、切削油剤によって変わります。
特にステンレスや純銅のように延性が高い材料では、切りくず処理を事前に考えることが必要です。
NC旋盤やマシニングセンタで無人運転を行う場合は、切りくず排出の安定性が生産性に直結します。
切りくずは単なる削りかすではなく、工程の安定性を示す情報として観察するとよいでしょう。
ステンレスの切削加工
続いてはステンレスの切削加工について確認していきます。
ステンレスの種類と性質
ステンレスは、鉄にクロムを加えることで耐食性を高めた合金です。
厨房設備、医療機器、食品機械、建築部材、半導体関連部品など、さびにくさや清潔性が求められる分野で広く使用されています。
代表的な材質には、SUS304、SUS303、SUS316、SUS430などがあります。
SUS304は汎用性の高いオーステナイト系ステンレスで、耐食性と加工性のバランスに優れています。
SUS316はモリブデンを含み、塩分や薬品への耐食性をより重視する環境で選ばれます。
SUS303は快削性を高めた材質で、切削加工を行う小物部品に使われることがあります。
ただし、耐食性や溶接性などは材質によって異なるため、加工性だけで選ぶのは適切ではありません。
加工硬化と工具摩耗の対策
ステンレス加工で特に注意したいのが、加工硬化です。
加工硬化とは、材料が塑性変形を受けることで表面付近が硬くなり、その後の切削抵抗が増える現象を指します。
工具が材料表面をこするだけで切り込めていない状態が続くと、加工硬化が進みやすくなります。
その結果、工具の摩耗が加速し、表面粗さの悪化や寸法不良につながることがあります。
対策としては、切れ味のよい工具を使用し、工具の摩耗を早めに見つけることが重要です。
必要以上に小さな送りで加工せず、工具メーカーが推奨する条件を基準にして、安定した切り込みを確保します。
ステンレスでは刃先を滑らせず、確実に切る条件を維持することが加工硬化対策の中心です。
ステンレスの加工では、工具摩耗を放置すると突然の欠けや仕上げ不良につながりやすくなります。
加工時間だけで工具交換を判断せず、切りくずの色、異音、加工面、寸法変動も合わせて確認しましょう。
切削油剤と加工条件の調整
ステンレスは切削熱が集中しやすいため、切削油剤による冷却と潤滑が役立ちます。
油剤を十分に供給すると、工具と材料の摩擦を抑え、焼き付きや刃先への溶着を軽減しやすくなります。
穴あけ加工では、切りくずが穴の内部に詰まるとドリル折損の原因になります。
深穴加工ではステップ送りや高圧クーラントを活用し、切りくずの排出を確保する工夫が必要です。
また、加工物の固定が弱いと振動が起きやすく、びびり模様や工具破損につながります。
バイス、チャック、治具の把握力を確認し、突き出し量を必要最小限に抑えることも有効です。
ステンレスの穴あけでは、穴の入口で工具を停滞させないことが大切です。
回転数、送り、切削油剤、切りくず排出を一体で管理すると、穴精度と工具寿命の両立を図りやすくなります。
銅の切削加工
続いては銅の切削加工について確認していきます。
銅の用途と材料の特徴
銅は電気伝導性と熱伝導性に優れた金属であり、電気部品、端子、バスバー、熱交換器、放熱部品などに活用されています。
純銅は軟らかく延性が高いため、切削時に材料が伸びやすく、工具への付着が起こることがあります。
黄銅やりん青銅などの銅合金は、純銅よりも強度や被削性を調整しやすく、精密部品にも多く使われます。
同じ銅系材料でも、成分や調質によって加工性は大きく変わります。
図面上の材質記号だけで判断せず、材料証明書や供給状態を確認することが望ましいでしょう。
銅は熱を逃がしやすい一方で、粘りとバリへの対策が求められる材料です。
溶着とバリの抑制
銅の加工では、工具の刃先に材料が付着する溶着が起きることがあります。
溶着が進むと切れ味が低下し、加工面にむしれが出たり、寸法が安定しなくなったりします。
刃先が鋭利な工具を選び、材料に適したコーティングや工具材種を検討するとよいでしょう。
切削油剤を使用して潤滑性を高めることも、溶着の軽減に役立ちます。
また、銅は軟らかいため、穴の出口やエッジ部にバリが出やすい傾向があります。
バリ取り工程を見込むだけでなく、工具の逃げ角、送り条件、面取り加工の有無を工程設計に組み込むことが重要です。
微小部品ではわずかなバリでも組み付け不良や導通不良につながるため、拡大 निरी察や測定基準の設定が必要になります。
変形と傷への配慮
銅は比較的軟質であるため、把握力が強すぎるとチャック跡や変形が残る場合があります。
薄肉形状や細長い部品では、加工中のたわみも起こりやすいため注意が必要です。
治具の接触面を広くする、ソフトジョーを使う、加工順序を工夫するなど、ワークを安定させる方法を検討します。
仕上げ加工では、切り込みを小さくしすぎると工具が材料を押しならしてしまう場合があります。
試し加工で加工面と寸法の変化を確認し、適正な仕上げ代を設定することがポイントです。
薄肉の銅部品では、荒加工と仕上げ加工を分け、途中で応力を逃がす工程を設ける方法があります。
最終形状に近づけるほど固定方法の影響が大きくなるため、測定時の保持状態にも配慮しましょう。
鉄と鋼材の切削加工
続いては鉄と鋼材の切削加工について確認していきます。
鉄系材料の分類
鉄系材料には、純鉄、炭素鋼、合金鋼、工具鋼、鋳鉄など、多くの種類があります。
一般に「鉄」と呼ばれる材料でも、炭素量、合金成分、熱処理、組織によって硬さや強度、被削性は大きく異なります。
機械部品では、SS材、S45C、SCM材、SK材などがよく使われます。
SS材は比較的加工しやすく、構造部品や架台などに利用されます。
S45Cは機械構造用炭素鋼で、強度と加工性のバランスがよく、軸や機械部品に使われる代表的な材料です。
SCM材はクロムモリブデン鋼で、熱処理によって高い強度を得られるため、負荷の大きい部品にも採用されます。
炭素鋼と合金鋼の加工上の違い
炭素鋼は、炭素量が増えるほど硬さや強度が高くなる一方、切削抵抗も増える傾向があります。
合金鋼では、クロム、モリブデン、ニッケルなどの添加元素により、耐摩耗性や焼入れ性が高められています。
そのため、一般的な軟鋼と同じ切削条件では工具摩耗が早く進む場合があります。
熱処理前に加工するのか、焼入れ後に仕上げるのかによっても、選ぶ工具と加工方法は異なります。
焼入れ後の部品では、研削加工や硬質材対応の切削工具を用いることがあります。
材質名だけでなく、焼なまし、焼ならし、焼入れ、焼戻しなどの熱処理状態を確認することが欠かせません。
| 材料例 | 主な特徴 | 加工時の着眼点 |
|---|---|---|
| SS材 | 汎用的な構造用鋼材 | 溶接や反りを考慮し、加工後の変形を確認する |
| S45C | 強度と加工性のバランス | 熱処理の有無で工具と条件を見直す |
| SCM材 | 高強度で焼入れ性に優れる | 切削抵抗と工具摩耗を管理する |
| 工具鋼 | 耐摩耗性が高い | 硬度に応じて研削や専用工具を検討する |
| 鋳鉄 | 振動減衰性に優れる | 粉状の切りくず対策と粉じん管理を行う |
鋳鉄加工と粉じん対策
鋳鉄は鋳造によって作られる鉄系材料で、工作機械のベッドや自動車部品、ポンプ部品などに使用されます。
黒鉛を含む鋳鉄は切りくずが細かくなりやすく、一般的な鋼材とは異なる加工環境になります。
切削時に発生する粉じんが機械内部や周辺設備に入り込むと、摺動部の摩耗や電装部品の不具合につながることがあります。
乾式加工を行う場合は集じん設備を整え、作業者の保護具や清掃方法も定める必要があります。
鋳肌が残る初回加工では、砂や硬い異物の混入によって工具が傷むこともあるため、荒加工用の工具選定が重要です。
鉄系材料は種類が多く、同じ名称でも熱処理や素材状態によって加工難易度が変わります。
見積もりや工程設計の段階で材質と硬度を確認することが、工具費や納期の予測精度を高めます。
加工条件と品質管理の要点
続いては加工条件と品質管理の要点を確認していきます。
回転数と送り速度の設定
切削条件の中心となるのが、主軸回転数、送り速度、切り込み量です。
主軸回転数は、工具径と切削速度をもとに設定します。
工具径が大きいほど、同じ切削速度を保つための回転数は低くなります。
送りが小さすぎると、工具が十分に切削せず摩擦が増えることがあります。
反対に送りが大きすぎると、切削抵抗が高まり、工具欠損や機械への負荷増大につながります。
最適な条件は材料、工具、機械剛性、ワークの固定方法によって変わるため、推奨値を出発点として調整します。
回転数は切削速度と工具径から求められます。
回転数は切削速度に千を掛け、円周率と工具径で割った値を目安にします。
実際の加工では、機械の上限回転数、工具メーカーの推奨範囲、びびりの有無を加味して決定します。
工具選定と交換時期
切削工具には、ハイス工具、超硬工具、セラミック工具、CBN工具、ダイヤモンド工具などがあります。
一般的な金属加工では超硬工具が広く使われており、工具形状やコーティングの種類も豊富です。
ステンレスには耐熱性や耐溶着性を考慮した工具、銅には鋭い切れ刃を持つ工具、硬い鋼材には耐摩耗性を重視した工具が選ばれます。
工具交換のタイミングを遅らせすぎると、工具費を抑えるどころか、不良品や機械停止による損失が大きくなることがあります。
加工面の光沢低下、切りくず形状の変化、異音、切削抵抗の増加などは、工具摩耗を判断する手掛かりです。
工具の寿命を数値と現場観察の両方で管理することが、安定生産につながります。
寸法測定と不良防止
加工後の品質確認では、ノギス、マイクロメータ、シリンダゲージ、ピンゲージ、高さ計、三次元測定機などを使い分けます。
測定具の精度が高くても、測定方法が不適切なら正しい結果は得られません。
測定面の汚れ、バリ、温度差、測定圧、ワークの置き方は、寸法値に影響します。
精密部品では、加工直後の熱を持った状態で測定せず、温度が安定してから確認することも重要です。
工程内で定期的に測定し、寸法の傾向を把握すれば、公差外になる前に補正を行えます。
完成後の選別だけでなく、加工中に変化を見つける管理が不良削減の鍵になります。
金属切削加工のまとめ
金属切削加工は、工具で金属を削り、図面で求められる形状、寸法、表面品質を実現する重要な製造技術です。
旋盤、マシニングセンタ、フライス盤、研削盤などを使い分け、材料特性に合わせて工程を組み立てます。
ステンレスは加工硬化と発熱、銅は溶着とバリ、鉄や鋼材は硬さや熱処理状態への配慮が重要になります。
材料ごとの切削性を理解し、工具、回転数、送り、切削油剤、固定方法を適切に組み合わせることが品質を左右します。
さらに、切りくずの状態、工具摩耗、加工面、測定値を継続的に確認することで、安定した生産につながるでしょう。
金属切削加工を依頼する際も、材質、図面、公差、表面粗さ、数量、使用環境を明確に伝えることが大切です。
必要な機能と品質に合った加工方法を選び、無理のない条件で製作することが、コストと信頼性の両立につながります。