切削加工とは?読み方・意味・仕組みと原理をわかりやすく解説!
切削加工は、金属や樹脂などの材料を削り、必要な形状や寸法に仕上げる代表的な加工方法です。
自動車、航空機、医療機器、スマートフォン、工作機械など、身近な製品から高度な産業設備まで、幅広い分野で欠かせない技術となっています。
ただし、旋盤、フライス盤、マシニングセンタ、工具、送り、回転数といった言葉が多く、初めて学ぶ際には仕組みをつかみにくいかもしれません。
この記事では、切削加工の読み方と意味、加工が進む原理、主な種類、精度を高める条件、依頼時に確認したいポイントまで、わかりやすく整理します。
切削加工の意味と基本原理
それではまず、切削加工の意味と基本原理について解説していきます。
切削加工という言葉の読み方と意味
切削加工の読み方は、せっさくかこうです。
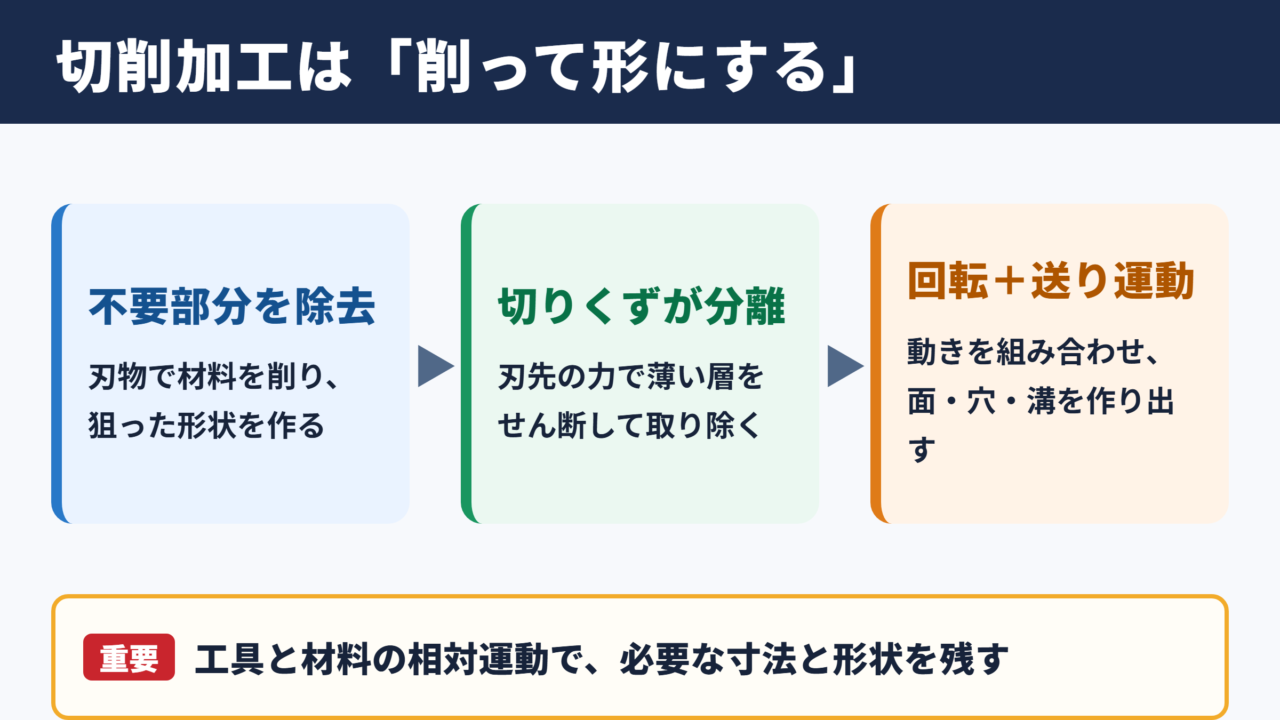
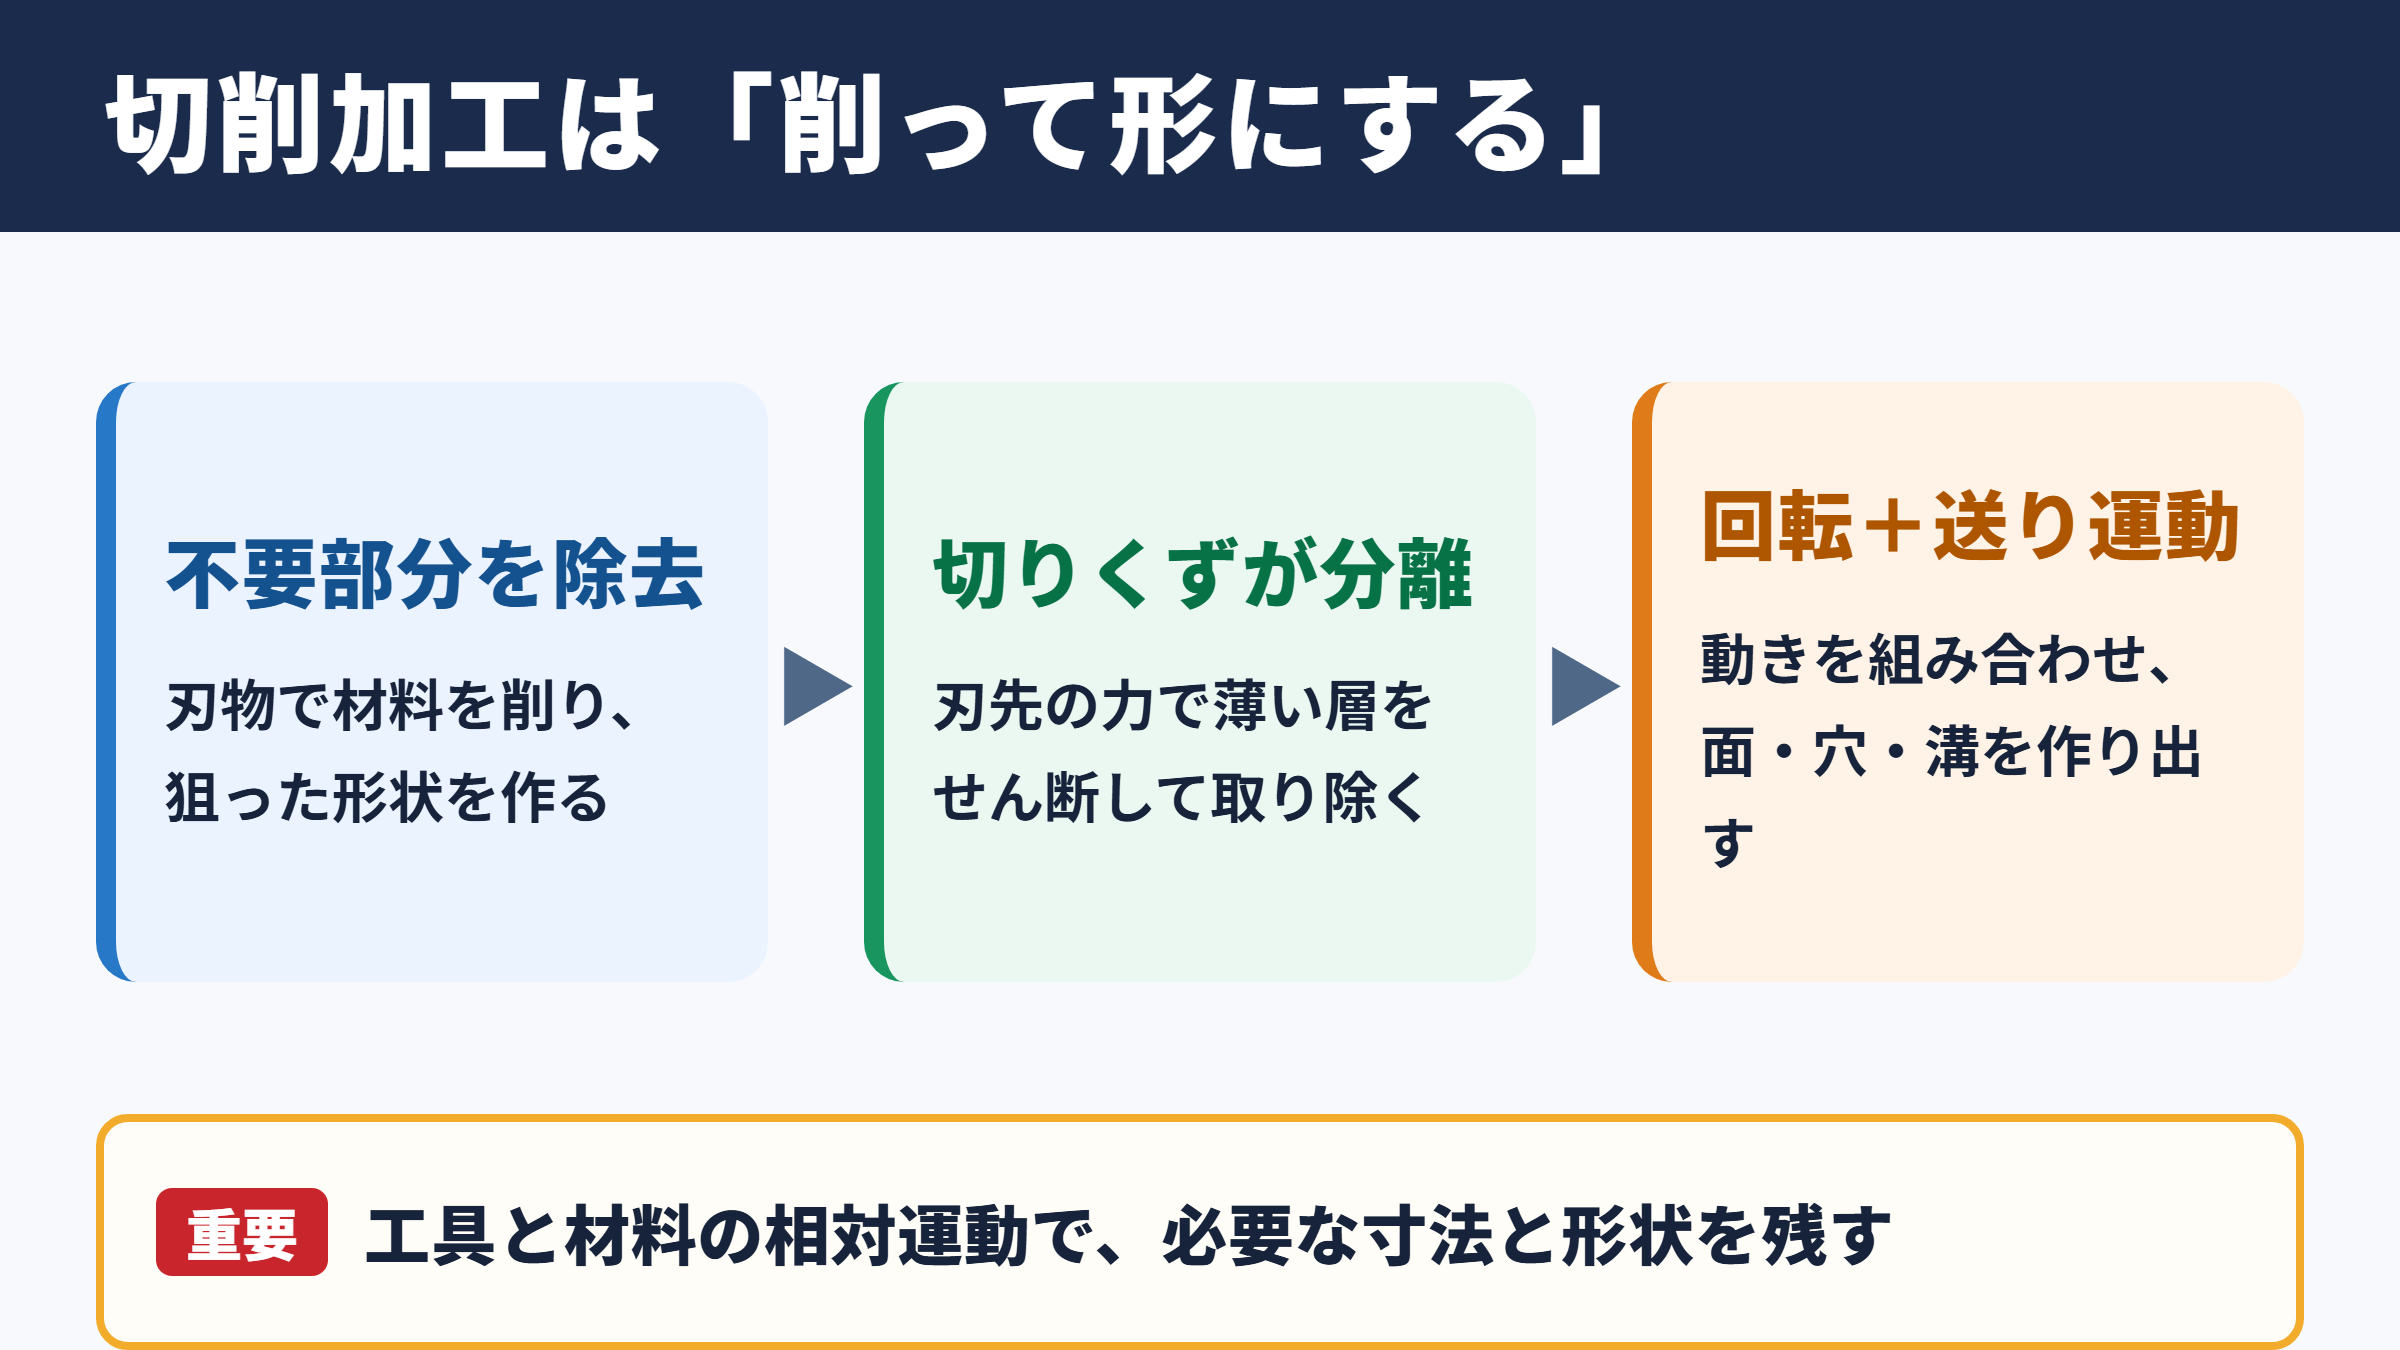
切削とは、刃物で材料の一部を切り取り、不要な部分を除去することを指します。
材料を溶かして形を作る鋳造や、材料を押しつぶして変形させる塑性加工とは異なり、切削加工では材料を削り取ることで狙った形状を作ります。
削り取られた部分は、切りくずと呼ばれます。
円柱状の部品を細くする、平らな面を作る、穴を開ける、溝を掘る、ねじ山を作るといった工程は、いずれも切削加工の代表例です。
加工対象は鉄、アルミニウム、ステンレス、真ちゅう、銅、チタン、樹脂など多岐にわたります。
材料の硬さ、粘り、熱の伝わりやすさによって適した工具や条件が変わるため、同じ形状でも加工方法が一つとは限りません。
工具が材料を削る仕組み
切削加工では、硬い刃先を持つ工具を材料に食い込ませ、材料または工具を相対的に動かします。
工具の刃先が材料表面に力を加えると、材料は押しつぶされながらせん断され、薄い層として切りくずが分離します。
このとき重要なのは、工具の回転運動や材料の回転運動と、工具を少しずつ移動させる送り運動です。
回転だけでは同じ場所を削り続けてしまうため、送りを組み合わせることで面、穴、溝、曲面などを作り出せます。
工具の刃先にはすくい角、逃げ角、刃先の丸みといった形状があり、これらは切りくずの流れ、必要な切削力、発熱、仕上げ面に影響します。
刃先が鈍くなれば材料をきれいに切れず、摩擦と熱が増えて寸法精度や表面品質が低下しやすくなります。
切削加工の本質は、工具と材料の相対運動によって不要部分を切りくずとして取り除き、必要な寸法と形状を残すことです。
加工精度は機械の性能だけで決まらず、工具、材料、固定方法、加工条件、測定方法の組み合わせによって左右されます。
切削加工が選ばれる理由
切削加工が広く利用される理由は、高い寸法精度と形状自由度を両立しやすい点にあります。
設計図に基づいて数値を設定すれば、同じ部品を繰り返し製作しやすく、試作品から量産部品まで対応できます。
特にCNC工作機械を用いる場合は、プログラムによって工具の動きを制御できるため、複雑な輪郭や三次元形状も効率的に加工可能です。
また、金型や治具を新規に用意しなくても加工を始められるケースが多く、少量生産や設計変更にも対応しやすい傾向があります。
一方で、材料を削り取るため、材料利用率や加工時間の面では注意が必要です。
大きな塊から小さな部品を作る場合には切りくずが多く発生するため、材料費、加工費、リサイクル性を含めた検討が求められます。
切削加工の主な種類
続いては、切削加工の主な種類を確認していきます。
旋盤加工による円筒形状
旋盤加工は、材料を回転させながら、バイトと呼ばれる工具を当てて削る加工です。
シャフト、ピン、カラー、ねじ、段付き軸のような、円筒形状を持つ部品の製作に適しています。
外径を削る外径加工、内側を削る内径加工、端面を平らにする端面加工、ねじ山を作るねじ切り加工などがあります。
材料が回転するため、基本的には回転対称の形状を得意とします。
近年は、回転工具も搭載した複合旋盤が普及しています。
複合旋盤では、旋削とフライス加工を一台で組み合わせられるため、工程間の載せ替えを減らし、同軸度や位置精度を維持しやすくなります。
フライス加工による平面と溝
フライス加工は、回転する多刃工具を使い、材料を移動させながら削る方法です。
平面、側面、段差、溝、ポケット、輪郭形状などの加工に向いています。
エンドミル、正面フライス、溝フライス、ボールエンドミルなど、目的に応じて工具を使い分けることが特徴です。
たとえば、立方体に近い部品の六面加工や、プレートに穴と溝を加工する作業では、フライス加工が中心になります。
工具の刃数が多いほど効率よく削れる場合がありますが、切りくずの排出性や機械の剛性も考慮しなければなりません。
深い溝や細い形状では、工具のたわみが問題になりやすく、条件設定に工夫が必要です。
穴あけ加工と中ぐり加工
穴あけ加工は、ドリルを回転させて材料に穴を作る工程です。
ねじ用の下穴、ピン穴、軸受け穴、油路、配線用の穴など、多くの機械部品で必要になります。
ただし、ドリルだけで仕上げた穴は、真円度、位置、内径、公差の面で十分ではない場合があります。
より高い精度が必要な場合には、中ぐり加工、リーマ加工、ホーニング、研削などを後工程として組み合わせます。
| 加工方法 | 主な目的 | 特徴 |
|---|---|---|
| ドリル加工 | 下穴や貫通穴の作成 | 加工速度を確保しやすい方法 |
| 中ぐり加工 | 穴径や真円度の調整 | 既存の穴を高精度に仕上げやすい方法 |
| リーマ加工 | 穴内面の仕上げ | 一定の穴径へ整えやすい工程 |
| ねじ立て加工 | 雌ねじの形成 | タップやねじ切り工具を使用する工程 |
穴加工では、穴径だけでなく、穴の位置、深さ、真円度、円筒度、面に対する垂直度まで確認することが大切です。
図面上の穴記号と公差を読み取り、必要な加工順序を決めることで、後戻りの少ない工程につながります。
工作機械とCNC制御の仕組み
続いては、切削加工を支える工作機械とCNC制御の仕組みを確認していきます。
工作機械を構成する主要部分
工作機械は、材料を保持する部分、工具を取り付ける部分、動きを生み出す駆動部、加工位置を決める案内部などから構成されます。
旋盤では主軸チャックが材料をつかみ、フライス盤やマシニングセンタではバイスや治具が材料を固定します。
工具側には主軸、ツールホルダ、工具交換装置などがあり、設定された位置へ正確に移動します。
部品の精度を安定させるには、機械本体の剛性が重要です。
加工中には大きな切削力や振動が発生するため、機械、工具、材料のどこかが動くと、狙った寸法からずれる可能性があります。
保持の安定性は、工具選定と同じくらい重要な要素といえるでしょう。
CNCによる位置決めと自動運転
CNCは、コンピュータ数値制御を意味します。
あらかじめ作成した加工プログラムに従い、工作機械の各軸を数値どおりに動かす仕組みです。
X軸、Y軸、Z軸を組み合わせることで、工具は平面上だけでなく立体的に移動できます。
五軸加工機では、回転軸も加わります。
工具や材料を傾けながら加工できるため、複雑な曲面、斜め穴、深い形状に対応しやすくなります。
CADで設計した三次元形状をCAMへ渡し、加工経路を作成してNCプログラムへ変換する流れは、現代の切削加工で一般的です。
ただし、自動運転であっても、最初の段取り、原点設定、工具長の登録、干渉確認は人が慎重に行う必要があります。
段取りが品質へ与える影響
段取りとは、加工を始める前に材料、工具、治具、測定器、プログラムなどを準備し、正しい状態に整える作業です。
段取りの精度が不十分であれば、どれほど高性能な工作機械でも期待どおりの部品は作れません。
材料の基準面が傾いて固定されていれば、穴位置や平面度に影響が出ます。
工具の突出し量が長すぎれば、たわみや振動が増え、表面粗さの悪化につながることがあります。
また、加工原点の設定ミスは、部品全体の位置ずれを招く代表的な原因です。
切削加工では、加工プログラムだけを見るのではなく、材料の基準、固定方向、工具の逃げ、測定基準まで一貫して考えることが重要です。
この流れが整うと、初品確認から量産までの品質を安定させやすくなります。
切削条件と加工精度の関係
続いては、切削条件と加工精度の関係を確認していきます。
回転数と切削速度の考え方
切削速度は、工具または材料の表面がどの程度の速さで移動するかを示す値です。
旋盤加工では、材料径と主軸回転数によって切削速度が変わります。
材料径が大きいほど、同じ回転数でも外周部の移動距離は長くなります。
旋盤加工の切削速度は、おおむね次の関係で求められます。
切削速度は、材料径に円周率と主軸回転数を掛け、千で割った値です。
たとえば材料径が二十ミリメートルで、主軸回転数が千回転毎分の場合、切削速度はおよそ六十三メートル毎分となります。
切削速度が低すぎると加工時間が長くなり、高すぎると工具摩耗や発熱が進みやすくなります。
最適な値は、材料の種類、工具材種、コーティング、切削油剤、機械の能力によって異なります。
カタログの推奨条件を出発点にしながら、加工状況を見て調整する姿勢が大切です。
送り量と切込み量の役割
送り量は、工具が一回転または一刃当たりに進む距離を示す条件です。
切込み量は、一度の加工でどれだけ深く削るかを示します。
これらを大きくすると加工時間を短縮しやすくなりますが、切削抵抗が増え、びびりや工具破損のリスクも高まります。
反対に小さすぎる条件では、工具が十分に切れず、材料表面をこする状態になりやすいことがあります。
仕上げ加工では、荒加工よりも小さい切込み量と適切な送り量を選び、寸法と表面粗さを整えるのが一般的です。
荒加工は効率、仕上げ加工は品質を重視するという考え方が、基本になります。
熱と振動による精度低下
切削中には、工具と材料の接触部で熱が発生します。
この熱によって材料や工具がわずかに膨張すると、加工中と測定時で寸法が変わることがあります。
高精度部品では、加工後に温度が安定してから測定することも重要です。
また、周期的な振動であるびびりは、表面に波模様を残し、寸法誤差や工具寿命の低下につながります。
びびりが発生した場合は、工具の突出しを短くする、保持方法を見直す、回転数を変更する、工具径や刃数を変更するなどの対策を検討します。
切削油剤を適切に供給することも、冷却、潤滑、切りくず排出の面で有効です。
| 要素 | 条件を上げた場合の傾向 | 主な注意点 |
|---|---|---|
| 回転数 | 加工速度が高まりやすい | 工具摩耗と発熱 |
| 送り量 | 加工時間を短縮しやすい | 表面粗さと切削抵抗 |
| 切込み量 | 一回当たりの除去量が増える | びびりと機械負荷 |
| 工具突出し | 長いほど届く範囲が広がる | たわみと振動 |
材料と工具の選定基準
続いては、材料と工具の選定基準を確認していきます。
被削材の性質による違い
切削される側の材料は、被削材と呼ばれます。
被削材の硬さ、引張強さ、粘り、熱伝導率、組織によって、加工しやすさは大きく変わります。
アルミニウムは比較的軽く加工しやすい材料ですが、工具に材料が付着しやすい場合があります。
ステンレスは耐食性に優れる一方で、加工硬化しやすく、熱が工具側へ集中しやすい特徴があります。
チタン合金は高強度で軽量ですが、熱伝導率が低く、工具刃先の温度が上がりやすいため、慎重な条件設定が必要です。
硬度が高い材料では、工具摩耗を抑える材種やコーティングを選ぶことが求められます。
工具材料とコーティングの特徴
切削工具には、高速度鋼、超硬合金、セラミック、CBN、ダイヤモンドなどの材料が使われます。
一般的な金属加工では、耐摩耗性と耐熱性に優れた超硬工具が広く用いられています。
さらに工具表面へ薄い膜を施したコーティング工具を使うと、摩擦や摩耗を抑えられる場合があります。
ただし、工具は高価なものを選べばよいわけではありません。
加工する材料、機械の剛性、冷却方法、求める仕上げ面、加工数量に合う工具を選ぶことが重要です。
工具選定は加工品質とコストを結ぶ要素といえるでしょう。
工具寿命を判断する際は、加工個数だけでなく、刃先の摩耗状態、加工音、切りくずの色、表面粗さ、寸法変化を総合的に確認します。
突然の欠けを防ぐためには、交換時期を感覚だけに頼らず、加工実績として記録する方法が有効です。
切りくず処理と安全対策
切りくずは加工の副産物ですが、安全と品質に関わる重要な対象です。
長く連続した切りくずは、工具や材料に絡みつき、表面を傷つけたり、作業者のけがにつながったりするおそれがあります。
切りくずを短く分断するブレーカ形状の工具を選ぶ、送り条件を調整する、適切な切削油剤を使うといった対策が必要です。
加工中の機械へ手を入れたり、回転中の切りくずを直接取り除いたりする行為は危険です。
停止を確認したうえで専用のフックやブラシを使い、保護眼鏡や安全靴などの保護具も適切に着用します。
安全な環境を整えることは、安定した加工品質を支える前提条件です。
材料、工具、加工条件はそれぞれ独立した要素ではありません。
材料に合わない工具や条件を選ぶと、工具破損、寸法不良、加工時間の増加が起こりやすくなるため、組み合わせで判断する必要があります。
切削加工を依頼するときの確認事項
続いては、切削加工を依頼するときの確認事項を確認していきます。
図面で伝える寸法と公差
加工会社へ依頼する際は、完成形状だけでなく、必要な寸法、公差、材質、数量、表面処理の有無を図面で明確に伝えることが重要です。
公差とは、狙いの寸法に対して許容される差の範囲です。
すべての寸法に厳しい公差を指定すると、加工と測定の難易度が上がり、費用や納期へ影響する可能性があります。
機能上必要な箇所に絞って適切な公差を設定すると、品質とコストのバランスを取りやすくなります。
穴と軸が組み合わさる部品では、はめあいの種類も重要です。
すきまを持たせるのか、軽く圧入するのかによって、穴径と軸径の公差の考え方が変わります。
表面粗さと追加工程
切削加工後の表面には、工具の送り跡が残ります。
求める見た目や機能によっては、表面粗さの指定が必要です。
摺動する部分、シール性が必要な面、外観が重視される部品では、粗さの条件が性能へ影響します。
切削だけで要求を満たしにくい場合には、研削、研磨、ラップ加工、バフ仕上げなどを追加します。
アルマイト、めっき、焼入れ、塗装などの表面処理を行う場合は、処理後の寸法変化も考慮する必要があります。
加工前の寸法と処理後の完成寸法のどちらを基準にするかを、事前に共有しておくと安心です。
試作と量産における考え方
試作では、設計の成立性を確認するため、短納期で少数の部品を作ることが重視されます。
量産では、一個当たりの加工時間、段取り時間、工具寿命、不良率、検査方法まで含めて最適化することが必要です。
同じ形状でも、数量が一個なのか千個なのかによって、適した設備や治具の考え方は変わります。
試作段階で加工しにくい形状や測定しにくい寸法が見つかれば、量産前に設計を見直せます。
加工会社へ相談する際は、部品の使用目的や組み付け条件も伝えると、より実用的な提案を受けやすくなります。
たとえば、見えない部分の角をわずかに変更するだけで、工具が入りやすくなり、コスト低減につながることもあります。
切削加工の要点
切削加工は、工具で材料を削り、必要な寸法、形状、表面状態を作る加工方法です。
読み方はせっさくかこうであり、旋盤加工、フライス加工、穴あけ加工など、多様な方法が含まれます。
加工の仕組みを理解するうえでは、工具の回転、送り、切込み、切りくず、固定方法という基本要素を押さえることが大切です。
精度を高めるには、工作機械の性能だけでなく、材料に合う工具、適切な切削条件、安定した段取り、正確な測定が欠かせません。
設計、加工、検査を一つの流れとして考えることが、切削加工で品質の高い部品を得る近道になります。
依頼時には図面、公差、材質、数量、表面粗さ、表面処理を具体的に共有し、用途に合う加工方法を選定しましょう。