SUS430は、厨房機器、建築金物、家電部品、装飾材などに幅広く使われるフェライト系ステンレス鋼です。
図面や見積書で板厚を確認するときは、呼び厚さだけでなく、規格、公差、仕上げ、加工後の変化まで見ておく必要があります。
同じ「1.0mm」のSUS430でも、実測値が常に1.000mmになるとは限りません。
本記事ではSUS430の代表的な板厚、鋼板規格、公差表の読み方、発注時の確認ポイントをわかりやすく整理します。
SUS430の板厚と公差の基本
それではまず、SUS430の板厚と公差の基本について解説していきます。
SUS430で流通する代表的な板厚
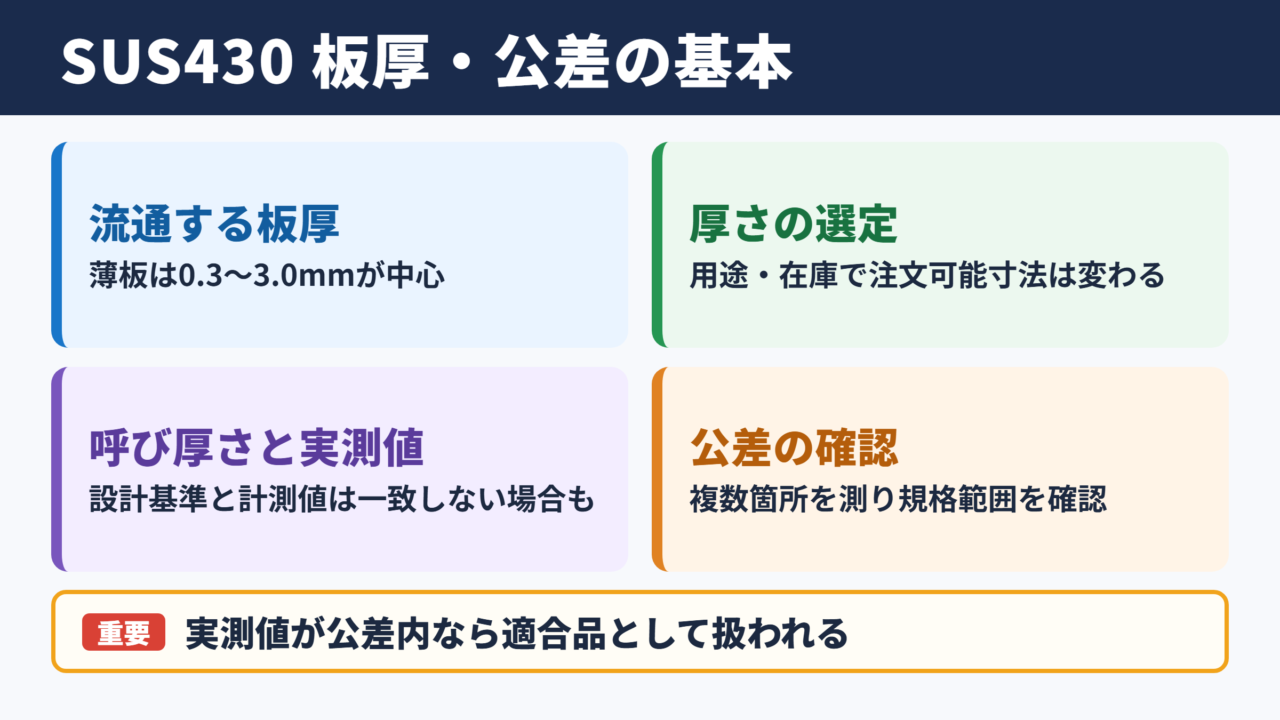
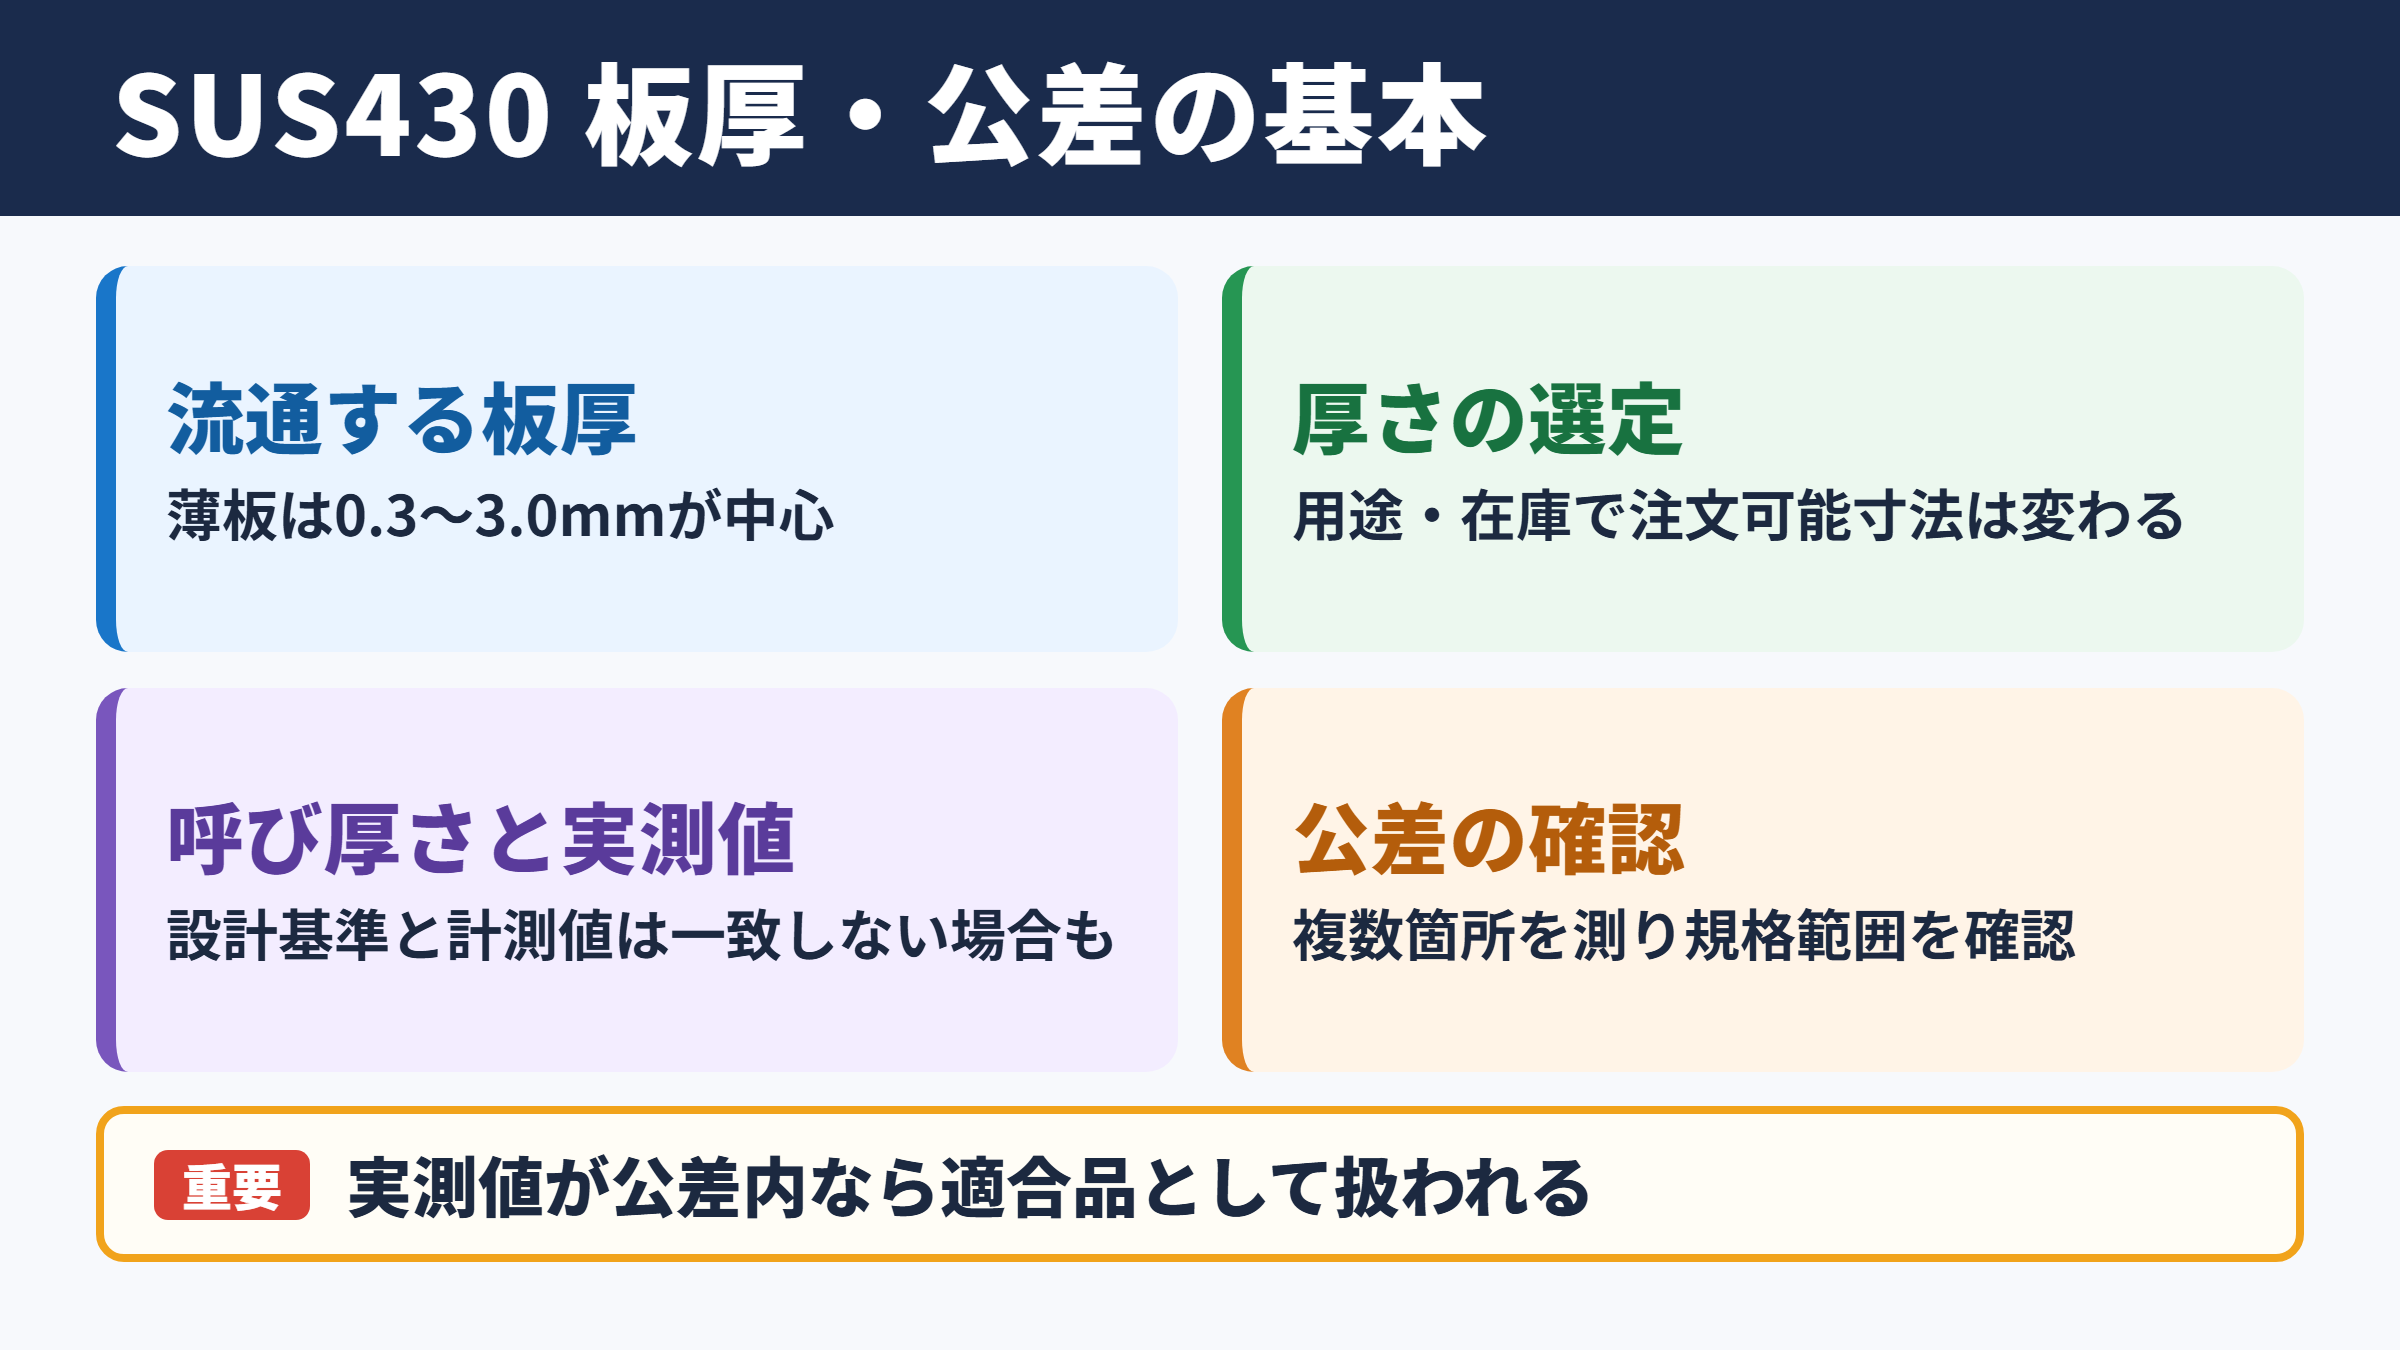
SUS430の薄板は、一般に0.3mm前後から3.0mm程度までがよく流通する範囲です。
用途によっては4.0mm以上の厚板も扱われますが、薄板と厚板では参照する規格や製造条件が異なるため、同じ感覚で判断しないことが大切です。
板金加工で選ばれやすい厚さには、0.4mm、0.5mm、0.6mm、0.8mm、1.0mm、1.2mm、1.5mm、2.0mm、3.0mmなどがあります。
ただし、メーカー、コイル在庫、表面仕上げ、販売店の定尺設定により、注文できる厚さは変わります。
カタログに載る呼び厚さと、手元で測る実測板厚は一致しない場合があります。
これは製造時に許容される厚さのばらつきがあり、規格の公差内であれば適合品として扱われるためです。
| 呼び厚さの例 | 主な用途 | 確認したい事項 |
|---|---|---|
| 0.4mmから0.6mm | カバー、化粧板、小型部品 | 加工時のたわみ、傷、曲げ加工性 |
| 0.8mmから1.0mm | 厨房部品、筐体、建材 | 実測厚さ、平坦度、表面仕上げ |
| 1.2mmから1.5mm | 補強板、設備部材、金物 | 曲げ半径、重量、穴加工条件 |
| 2.0mmから3.0mm | 構造補助部材、機械カバー | 切断方法、溶接条件、寸法変化 |
呼び厚さと実測値の関係
呼び厚さとは、材料を注文、設計、管理するために用いる基準となる厚さです。
一方の実測値は、マイクロメーターやデジタルノギスで実際に計測した値を指します。
材料の端部は圧延条件の影響を受けやすいため、測定位置によって数値が変わることもあります。
そのため、受入検査では1か所だけを測るのではなく、幅方向や長さ方向に複数の測定点を設定する方法が有効です。
呼び厚さ1.0mmの材料で実測値が0.94mmだった場合でも、該当する規格と厚さ許容差の範囲内なら不良とは限りません。
判定には注文条件、仕上げ記号、適用規格、公差区分を合わせて確認します。
実測値だけを見て薄いと判断せず、公差の上下限と照合することが基本です。
板厚が製品性能へ与える影響
板厚は重量、剛性、曲げやすさ、溶接時の熱影響、材料費に直接関係します。
厚くするとたわみにくくなりますが、曲げ加工に必要な力が増え、レーザー加工やプレス加工の条件も変わります。
薄くすると軽量化には有利ですが、ビビり、変形、へこみ、ねじれが起きやすくなります。
特にSUS430はSUS304と比べて用途や加工条件の検討ポイントが異なるため、材質名だけで代替判断をしないほうが安心でしょう。
板厚選定では、強度だけでなく、加工方法、使用環境、外観品質、調達可能な定尺サイズまで含めて検討することが重要です。
SUS430の材質特性と用途
続いては、SUS430の材質特性と用途を確認していきます。
フェライト系ステンレス鋼の特徴
SUS430はクロムを主な合金成分とするフェライト系ステンレス鋼です。
ニッケルを多く含むオーステナイト系のSUS304とは組織や磁性が異なり、SUS430は一般に磁石に付きます。
この性質から、磁性の有無だけでSUS304とSUS430を簡易的に見分ける場面もあります。
ただし、加工履歴や他の材質の影響もあるため、磁石だけで材質を確定する方法は避けるべきです。
SUS430は耐食性を備えますが、塩分、強い酸、屋外の過酷な環境では使用条件の確認が欠かせません。
表面仕上げと見た目の違い
SUS430の鋼板には、2B、BA、No.4、HLなどの表面仕上げが指定されることがあります。
2Bは比較的なめらかな冷延仕上げで、一般部品や加工用の素材として使われやすい種類です。
BAは光沢感があり、鏡面に近い外観を求める家電部品や意匠部材で選ばれます。
No.4やHLは研磨目があり、傷を目立ちにくくしたい建材、内装材、厨房まわりの部材に向いています。
仕上げが異なると外観だけでなく、表面粗さ、保護フィルムの有無、加工時の傷付きやすさも変化します。
板厚の指定と表面仕上げの指定は、発注書で分けて明確に記載することが大切です。
SUS304との使い分け
SUS304は耐食性や加工性の面で多くの用途に使われる代表的なステンレス鋼です。
SUS430は、使用環境が比較的穏やかで、コストや磁性を重視する場合に選ばれることがあります。
たとえば屋内の化粧パネル、家電外装、什器部品などではSUS430が候補になります。
一方で、海沿い、薬品を扱う場所、高湿度環境、食品工場の洗浄設備などでは、腐食条件を詳しく確認する必要があるでしょう。
材質選定の考え方は、必要な耐食性と加工性を先に決め、その条件を満たす範囲で板厚と価格を比較する流れです。
単価だけで判断すると、後工程や耐久性の面で追加コストが出ることがあります。
鋼板規格と寸法表示の読み方
続いては、鋼板規格と寸法表示の読み方を確認していきます。
JIS規格におけるSUS430の位置付け
SUS430は、ステンレス鋼板やステンレス鋼帯に関するJIS規格で扱われる鋼種の一つです。
図面やミルシートでは、材質記号のほかに、板、帯、熱間圧延、冷間圧延、仕上げ記号などが併記されます。
規格名だけを確認するのではなく、どの製品区分に対する規格かを見極める必要があります。
薄いコイル材を切断して作る板材と、厚い板材では、寸法許容差や検査方法が同一ではありません。
材質記号のSUS430だけでは、板厚公差や幅公差まで確定できません。
板厚、幅、長さの表記
鋼板の寸法は、一般に板厚、幅、長さの順で示されます。
たとえば1.0mm、1000mm、2000mmという表記なら、板厚1.0mm、幅1000mm、長さ2000mmの定尺板を意味します。
ただし、販売店によっては幅と長さの順序、単位の省略、定尺名称の表現が異なる場合があります。
見積依頼では、材質、板厚、仕上げ、幅、長さ、数量、保護フィルム、切断の有無を並べて記載すると行き違いを減らせます。
発注記載例
SUS430 2B 板厚1.0mm 幅1000mm 長さ2000mm 保護フィルム付き 5枚
必要に応じて、板厚公差、レーザー切断用、傷の許容範囲なども追加します。
ミルシートで確認する項目
ミルシートは、材料の化学成分、機械的性質、製造番号、規格適合性などを確認するための書類です。
受入時には、注文したSUS430であること、板厚、コイル番号またはロット番号、規格、仕上げが合っているかを確認します。
特に複数の鋼種を扱う現場では、材料表示とミルシートを紐付ける管理が欠かせません。
加工後に材質違いが判明すると、作り直しや納期遅延につながるため、入荷時点で確認する仕組みが重要です。
板厚公差と測定方法
続いては、板厚公差と測定方法を確認していきます。
板厚公差が必要となる理由
圧延で作られる鋼板は、材料全体を完全に同一の厚さにすることが現実的に難しい製品です。
そのため規格では、呼び厚さに対して許容される差を公差として定めています。
公差は品質が低いことを示すものではなく、製造と検査における共通の判断基準です。
組立部品のすき間、かしめ高さ、曲げ寸法、重量管理などが厳しい製品では、公差の影響を設計段階から考慮する必要があります。
図面の板厚指定に厳しい条件がある場合は、一般公差の材料ではなく、購入時に必要な板厚範囲を明示して調達可否を確認します。
マイクロメーターによる測定
板厚測定には、一般に外側マイクロメーターを用います。
ノギスでも大まかな確認はできますが、薄板の受入検査や公差判定では、測定分解能と測定圧の面からマイクロメーターが適しています。
測定前には、アンビルとスピンドルに付着した油、ほこり、バリを拭き取ります。
ラチェットを使い、毎回おおむね一定の測定圧で締めることも大切です。
端部の切断バリや保護フィルムの上から測ると、正しい板厚を判定できません。
測定位置と判定の注意点
板厚は板の中央だけでなく、幅方向の複数箇所で測定します。
端部からどの程度離した位置を測るかは、適用規格、社内規程、取引先との取り決めに従います。
測定値に差が出たときは、測定器のゼロ点、フィルム、表面の付着物、温度、測定者による力の違いを先に確認するとよいでしょう。
また、切断後の小片は反りやすく、測定面が密着しないことがあります。
公差判定では、測定方法の統一と測定記録の保存が信頼性を高めます。
加工時に注意したい板厚変化
続いては、加工時に注意したい板厚変化を確認していきます。
曲げ加工と板厚の関係
SUS430を曲げ加工するときは、板厚に応じて金型のV幅、曲げ半径、スプリングバックを調整します。
板厚が厚くなるほど必要な加圧力は大きくなり、金型への負荷も増えます。
薄板では材料の傷、角部の割れ、曲げ線の波打ちに注意が必要です。
実測板厚が想定より薄い場合、曲げ角度や曲げ高さに影響する可能性があります。
曲げ加工の条件は、材質、板厚、曲げ方向、金型形状、曲げ長さの組み合わせで決まります。
試作時には、呼び厚さだけでなく実測板厚を記録しておくと、量産条件の再現性を高めやすくなります。
レーザー加工と切断品質
レーザー切断では、板厚に合わせて出力、速度、アシストガス、焦点位置を設定します。
設定が合わないと、ドロス、焼け、切断面の荒れ、寸法ずれが発生しやすくなります。
SUS430は表面仕上げによって外観の見え方が異なるため、保護フィルムの種類や加工面の傷も確認したいところです。
外観部品では、切断精度だけでなく搬送中の擦り傷や保護フィルムの剥がれも品質項目です。
溶接と熱による変形
溶接では局部的に熱が加わるため、薄いSUS430板はひずみや反りが出やすくなります。
板厚が薄いほど入熱管理が難しく、溶け落ちや焼けによる外観不良にも注意が必要です。
治具で固定する位置、溶接順序、タック溶接の間隔を工夫すると、変形の抑制につながります。
板厚公差と溶接変形は別の問題です。
材料受入時の実測値と、加工後製品の寸法検査を分けて管理すると、原因追跡がしやすくなります。
SUS430の発注と図面指示
続いては、SUS430の発注と図面指示を確認していきます。
材料発注で伝えるべき情報
SUS430を発注するときは、材質名と板厚だけでは情報不足になることがあります。
表面仕上げ、幅、長さ、定尺または切板、数量、保護フィルム、希望納期、必要な証明書の有無まで整理して伝えましょう。
レーザー加工を前提とする場合は、材料の反り、平坦度、フィルムの種類についても相談すると安心です。
板厚公差を厳しく求める案件は、一般流通材で対応できるかを見積段階で確認することが重要です。
図面に記載したい公差条件
完成品の機能に板厚が大きく影響する場合は、材料呼び厚さだけでなく、必要な実厚範囲を図面または購買仕様書に示します。
ただし、過度に厳しい公差を指定すると、材料の調達性やコストに影響します。
設計上本当に必要な寸法なのか、部品寸法で吸収できないのかを検討する視点も必要でしょう。
穴径、曲げ高さ、はめあいなどの重要寸法には、完成状態での公差を指定する方法が有効な場合があります。
受入検査のチェック項目
受入検査では、注文書、現品ラベル、ミルシート、実測値を照合します。
板厚のほかに、幅、長さ、反り、傷、打痕、さび、保護フィルムの状態も確認対象です。
検査記録には、測定日、測定器、測定位置、測定値、判定者を残しておくと、後の問い合わせに対応しやすくなります。
材料管理では、注文情報、入荷ロット、加工指示、完成品検査をつなげることが大切です。
この流れを整えると、板厚に関する不具合が起きた際にも確認範囲を絞り込めます。
まとめ
SUS430の板厚は、0.4mmから3.0mm前後の薄板を中心に幅広く流通しています。
ただし、発注や検査で重要なのは呼び厚さだけではありません。
適用規格、表面仕上げ、板厚公差、実測方法、加工条件を合わせて確認する必要があります。
SUS430の板厚を正しく判断するポイントは、実測値を公差と照合し、用途に必要な性能から材料仕様を決めることです。
材質、板厚、仕上げ、寸法、公差を具体的に記載したうえで発注すれば、調達後の認識違いや加工トラブルを減らしやすくなるでしょう。