銀ロウの強度は?接合部の性能を左右する要素を解説!(引張強度・ステンレス)
銀ロウ付けは、母材を溶かさずにろう材を溶融させ、すき間へ流し込んで金属同士を接合する加工方法です。
ステンレス鋼、銅、真鍮、鋼材など幅広い金属に対応できる一方、銀ロウ自体の強度だけで接合部の性能が決まるわけではありません。
引張強度の数値を確認しても、接合すき間、加熱温度、母材の表面状態、荷重の方向によって、実際の耐久性は大きく変化します。
この記事では、銀ロウ接合の強度を考える際に押さえたい基礎知識から、ステンレス接合での注意点、強度低下を防ぐ実務上の工夫まで詳しく紹介します。
銀ロウ接合部の強度の目安
それではまず銀ロウ接合部の強度の目安について解説していきます。
銀ロウの引張強度と接合強度の違い
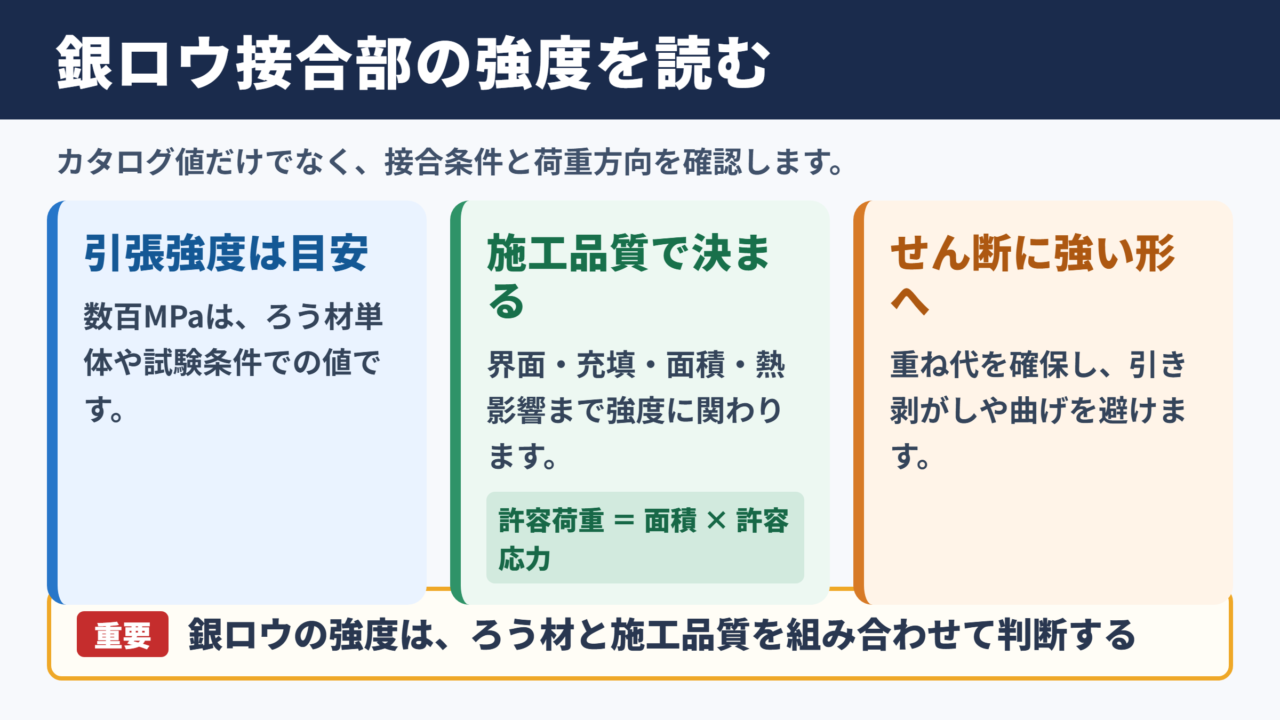
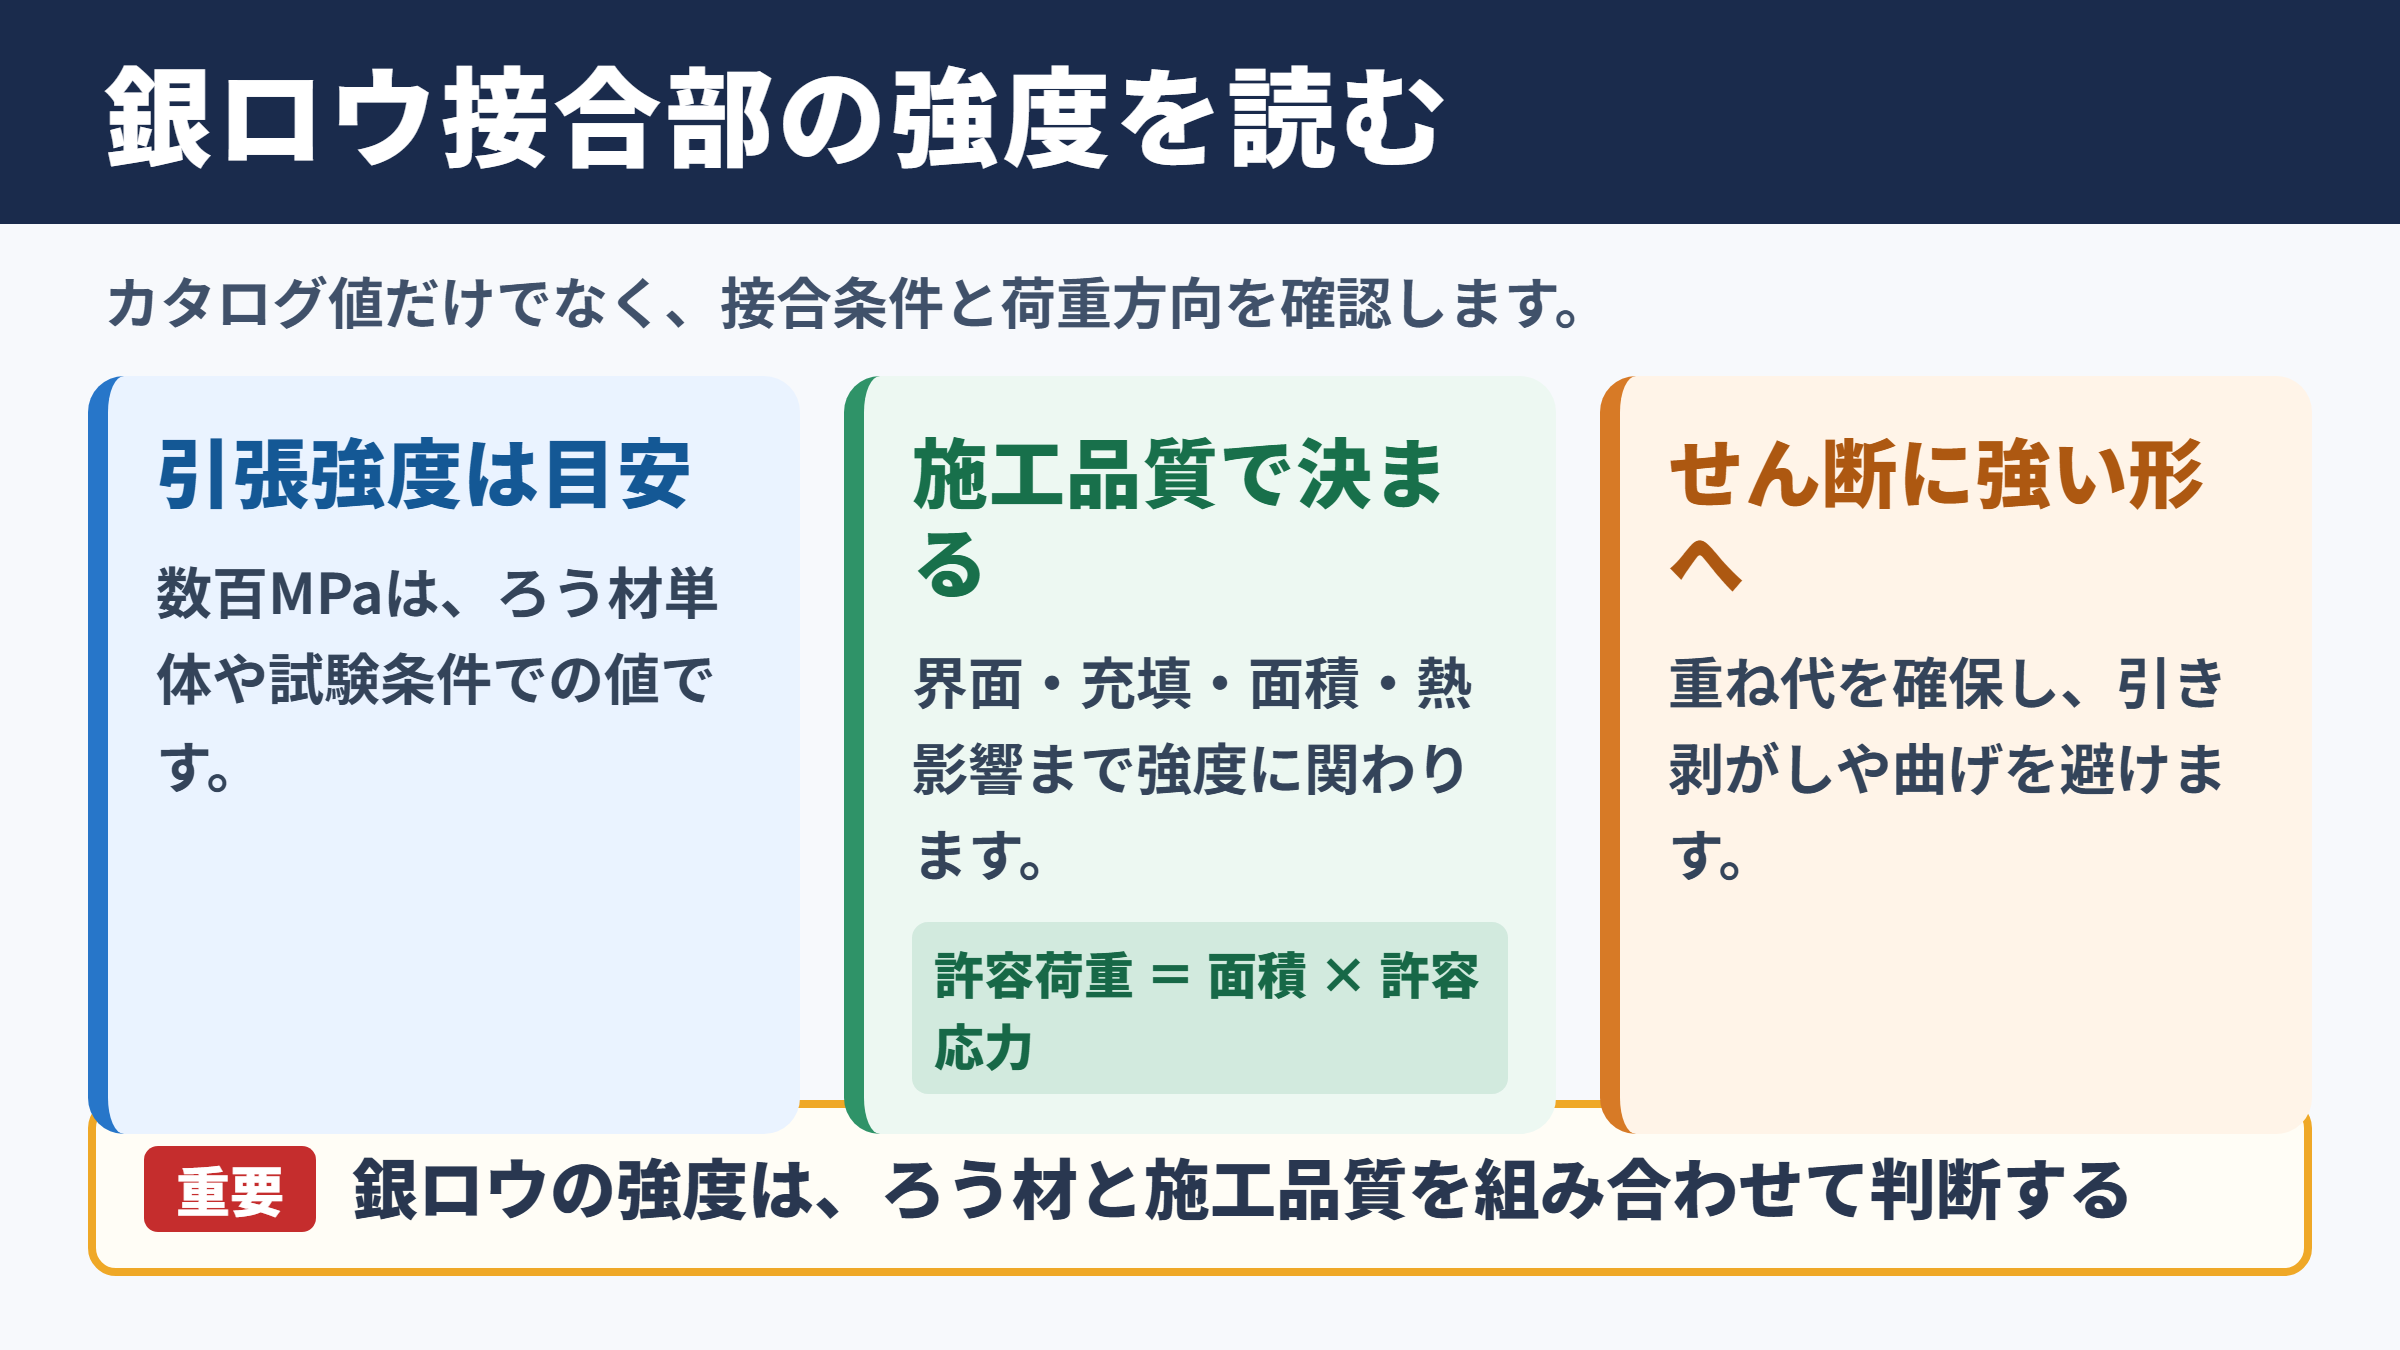
銀ロウの強度を調べると、引張強度として数百MPa程度の値が示されることがあります。
ただし、この数値はろう材単体の性質、または規定された試験条件での接合試験の結果であり、すべての製品や施工条件にそのまま当てはまる数値ではありません。
実際の接合部では、ろう材の組成だけでなく、母材との界面、ろうの充填状態、接合面積、熱影響部の変化まで含めて強度が決まります。
そのため、カタログ上の引張強度が高い銀ロウを選んでも、施工不良があれば期待した性能は得にくくなります。
銀ロウ付けの強度は、ろう材の強さと施工品質を組み合わせて判断することが重要です。
接合部に引張荷重がかかる場合の基本的な考え方です。
許容荷重は、接合部の有効面積に接合部の許容応力を掛けて見積もります。
ただし、実設計では安全率、荷重の繰り返し、温度変化、ろうの充填率も考慮する必要があります。
銀ロウは溶接より低い温度で接合できるため、薄板や小型部品のひずみを抑えやすい方法です。
一方で、接合すき間が大きすぎる場合には、ろう材層が厚くなり、強度や耐疲労性が低下するおそれがあります。
強度が発揮されやすい荷重方向
ろう付け接合部は、荷重のかけ方によって評価が変わります。
一般に、接合面に沿って力が働くせん断荷重では、広い接合面積を確保しやすく、比較的安定した性能を得やすい傾向があります。
反対に、接合面を引き剥がすような荷重や、端部に集中する曲げ荷重は、局部的な応力集中を起こしやすい条件です。
特に薄板を単純に突き合わせる形状では、引張荷重によって接合部の端から破断が始まることがあります。
| 荷重の種類 | 接合部への影響 | 設計上の考え方 |
|---|---|---|
| せん断荷重 | 接合面全体へ力を分散しやすい | 重ね代を確保して有効面積を増やす |
| 引張荷重 | 形状によって端部に応力が集まりやすい | 突き合わせ部の補強や面積の確保を検討する |
| 曲げ荷重 | 片側端部に大きな応力が発生しやすい | 接合部を中立軸付近へ配置する |
| 繰り返し荷重 | 微細な欠陥から疲労破壊が進む場合がある | ろうの充填不良と切欠きを減らす |
接合面積を増やすだけでなく、荷重がなめらかに流れる形状へ整えることが長寿命化につながります。
母材破断とろう付け部破断
強度試験では、破断位置を見ることが重要です。
ろう付け部ではなく母材側で破断した場合、少なくともその試験条件では接合部が母材に近い、あるいは母材を上回る強度を示した可能性があります。
ただし、母材破断だけを見て接合品質が完全に保証されたとはいえません。
熱によって母材の組織や硬さが変化している場合、熱影響部で破断することもあるため、破断面の観察と使用環境の確認が欠かせません。
銀ロウ接合の評価では、破断荷重だけでなく、どこがどのように破断したかを確認してください。
ろう材内部の破断、界面剥離、母材破断では、見直すべき工程が異なります。
接合部性能を左右する銀ロウの種類
続いては銀ロウの種類と接合部性能の関係を確認していきます。
銀含有量と流動性の関係
銀ロウは、銀を主成分の一つとし、銅、亜鉛、すず、ニッケル、りんなどを組み合わせたろう材です。
銀の含有量や添加元素の違いにより、融点、ぬれ性、流動性、接合後の硬さ、耐食性が変わります。
一般に銀を多く含むろう材は、良好なぬれ性や流動性を得やすい種類があります。
しかし、銀含有量が多いほどあらゆる用途で強度が高くなるとは限らず、コストとの釣り合いも検討する必要があります。
低温で接合したい場合、加熱による母材の変形を抑えたい場合、すき間への浸透性を重視したい場合では、選ぶべき銀ロウが異なります。
材料選定では、強度だけでなく融点範囲と作業温度を一緒に確認することが大切です。
カドミウムを含まない銀ロウの選定
過去には、融点を下げて流動性を高める目的でカドミウムを含む銀ロウが使用されることがありました。
現在は作業者の安全性や環境への配慮から、カドミウムを含まない銀ロウが求められる場面が増えています。
カドミウムフリー銀ロウでは、すずやニッケルなどを用いて性能を調整した製品が選ばれます。
同じように見える銀ロウでも、溶融温度範囲や流れ方が異なるため、従来品から切り替える際は試作による確認が必要でしょう。
特に量産工程では、加熱条件を従来のままにすると、ろうが十分に流れない、または加熱しすぎるといった問題が起きる可能性があります。
材料変更と同時に、フラックス、治具、加熱時間も見直すと安定しやすくなります。
用途別に見る銀ロウの選び方
銀ロウの選定では、接合する金属の種類と使用条件を整理します。
銅管の接合では流動性と耐圧性、ステンレス部品では耐食性と加熱時の酸化対策、刃物や工具では接合後の耐衝撃性が重要になります。
| 用途 | 重視したい性質 | 確認したい条件 |
|---|---|---|
| 配管部品 | 気密性、耐圧性、流動性 | 内圧、使用温度、ろうの回り込み |
| ステンレス製品 | 耐食性、ぬれ性、外観 | 酸化皮膜、フラックス残渣、仕上げ |
| 機械部品 | せん断強度、疲労強度 | 荷重方向、振動、接合面積 |
| 異種金属接合 | ぬれ性、熱膨張差への対応 | 加熱温度、電食、冷却速度 |
選定時には、母材名、板厚、接合すき間、加熱方法、使用温度、荷重の種類を書き出しておくと比較しやすくなります。
ろう材メーカーの推奨条件と、実際の製品形状の両方を確認する流れが実務的です。
接合すき間と接合面積の設計
続いては接合すき間と接合面積の設計について確認していきます。
毛細管現象を利用する適正すき間
銀ロウ付けでは、加熱により溶けたろう材が接合部のすき間へ吸い込まれるように広がります。
この現象を利用するため、部品同士には適正なすき間を設けることが必要です。
すき間が極端に狭いと、部品の加工誤差や熱膨張によってろう材が入りにくくなることがあります。
反対にすき間が広すぎると、毛細管作用が弱まり、ろう材層が厚くなって接合品質が不安定になりやすいでしょう。
銀ロウの流れは、加熱温度だけでなく、すき間の均一性に大きく左右されます。
適正なすき間は、ろう材の種類、母材、接合長さ、加熱方法によって変わります。
一律の値に頼るのではなく、使用するろう材の技術資料を基準にして、試験片で流動状態を確かめることが確実です。
重ね継手と突き合わせ継手の違い
強度を確保しやすい形状として、重ね継手がよく用いられます。
重ね部分を長くすることで接合面積を増やし、せん断方向で荷重を受けやすくできるためです。
突き合わせ継手は部品の全長を短く抑えられる利点がありますが、引張や曲げに対して応力が集中しやすい場合があります。
高い荷重がかかる部位では、スリーブを加える、段差を設ける、補強板を用いるなどの工夫が検討されます。
重ね継手の接合面積は、重ね長さと接合幅から概算できます。
必要な面積を求める際は、最大荷重だけでなく、衝撃、偏荷重、繰り返し荷重も余裕を持って見込みます。
見た目の面積が広くても、ろうが途中までしか入っていなければ有効面積は小さくなります。
接合後の外観だけで判断せず、必要に応じて断面観察や非破壊検査を行う姿勢が重要です。
治具と熱膨張によるすき間変化
常温で適正に見えたすき間も、加熱中には変化します。
部品の肉厚差や材質差が大きいと、熱膨張量の違いによって片側のすき間だけが広がることがあります。
ステンレスと銅、鋼と真鍮などの異種金属を接合する場合は、熱膨張係数の差を意識する必要があります。
治具が部品を強く拘束しすぎると、加熱中の変形や冷却後の残留応力につながることもあります。
治具は部品を固定するだけでなく、加熱時にもすき間を保てる構造であることが重要です。
ろうが流れない原因を加熱不足だけと考えるのは危険です。
すき間の偏り、部品の密着、熱膨張、治具による拘束を順に確認すると、原因を絞り込みやすくなります。
ステンレスの銀ロウ付けにおける注意点
続いてはステンレスの銀ロウ付けにおける注意点を確認していきます。
不動態皮膜と表面処理
ステンレス鋼の表面には、耐食性を支える非常に薄い酸化皮膜があります。
この皮膜は腐食を防ぐ役割を果たす一方、銀ロウのぬれを妨げる要因にもなります。
接合前には、油分、研磨粉、酸化物、指紋などを丁寧に除去します。
脱脂後に接合面を必要に応じて研磨し、清浄な状態を保ったままフラックスを塗布する流れが基本です。
作業前にきれいに見える部品でも、微量の油分が残っているとろうが弾かれることがあります。
ステンレスの銀ロウ付けでは、加熱技術と同じくらい前処理の品質が重要になります。
フラックスの役割と残渣の除去
フラックスは、加熱中の酸化を抑え、母材表面の酸化物を除去し、溶融したろう材が広がりやすい状態を作るために使用します。
ステンレス用として指定されたフラックスを使い、ろう材と母材に合った作業温度を守ることが重要です。
接合後にフラックス残渣が残ると、外観を損ねるだけでなく、腐食の原因になることがあります。
とくに水分や薬品に触れる設備部品では、洗浄不足が長期的なトラブルへつながる可能性があります。
| 工程 | 確認事項 | 不具合の例 |
|---|---|---|
| 脱脂 | 油、指紋、切削油の除去 | ぬれ不良、ろうの偏り |
| フラックス塗布 | 接合部へ均一に塗る | 酸化、未充填 |
| 加熱 | 母材を均一に昇温する | 局部過熱、ろうの流れ不足 |
| 後処理 | 残渣の除去と洗浄 | 腐食、変色、外観不良 |
鋭敏化と耐食性への配慮
ステンレスを不適切な温度域で長時間加熱すると、耐食性に影響する組織変化が生じる場合があります。
材質、板厚、加熱時間、冷却条件によって影響の程度は異なりますが、必要以上の加熱を避ける姿勢が基本となります。
トーチ加熱では、炎を一点に当て続けると局部的に過熱しやすくなります。
接合部の周囲を広めに温め、母材全体の熱容量を見ながらろう材を流すことがポイントです。
耐食性が特に重要な用途では、使用環境に応じたステンレス材の選定、酸洗い、パッシベーションなどの後処理も検討されます。
食品設備、屋外設備、薬品に触れる部品では、接合強度と耐食性を別々に評価しないことが大切です。
加熱条件と施工品質の管理
続いては加熱条件と施工品質の管理について確認していきます。
母材を先に温める加熱方法
銀ロウ付けでは、ろう材そのものを炎で直接溶かすのではなく、基本的には母材を加熱して接合部をろうの溶融温度まで上げます。
十分に温まった接合部へろう材を触れさせると、ろうが自然に吸い込まれるように流れます。
ろう材だけを先に加熱すると、表面で団子状になったり、必要な接合部まで流れ込まなかったりすることがあります。
肉厚のある側や熱を逃がしやすい側を意識して先に温めると、温度差を小さくしやすいでしょう。
銀ロウが流れないときは、ろう材ではなく母材の温度が不足しているケースをまず疑います。
ただし過熱は母材の変色、フラックスの劣化、ろう材成分の変化につながるため注意が必要です。
過熱と加熱不足による不具合
加熱不足では、ろう材が十分に溶融せず、接合部の奥まで流れません。
外側だけにろうが付着している状態では、見た目より有効接合面積が小さいことがあります。
過熱すると、フラックスの働きが低下したり、母材表面の酸化が進んだりします。
ろう材の成分が変化し、接合後に脆い組織が生じる可能性もあるため、必要最小限の熱入力を目指すべきです。
適切な加熱とは、短時間で高温にすることだけではなく、接合部全体を必要な温度へ均一に導くことです。
量産時には、バーナーの火力、炎の当て方、加熱時間、部品の置き方を標準化します。
作業者ごとの感覚に頼りすぎず、温度測定や試験片の比較を取り入れると品質のばらつきを抑えやすくなります。
検査方法と品質記録
接合後は、外観検査から始めます。
ろうの回り込み、フィレットの連続性、焼けの状態、フラックス残渣、位置ずれを確認します。
気密性が必要な部品では、耐圧試験、漏れ試験、浸透探傷などが選択されます。
強度が重要な部品では、試験片による引張試験やせん断試験を行い、工程条件との関係を記録すると有効です。
品質管理では、ろう材の銘柄、母材の材質、フラックスの種類、接合すき間、加熱条件、検査結果を同じ帳票へ残します。
不具合が発生した際に条件を比較できるため、再発防止の精度が高まります。
検査結果を蓄積すると、強度不足の原因を経験則だけでなく、工程データから判断しやすくなります。
銀ロウ接合部の強度低下を防ぐ対策
続いては銀ロウ接合部の強度低下を防ぐ対策を確認していきます。
清浄な接合面の維持
強度低下を防ぐ最初の対策は、接合面を清浄に保つことです。
切削油、防錆油、酸化皮膜、めっきの状態、研磨剤の残りなどを確認し、適切な前処理を行います。
脱脂した部品を素手で触ると、皮脂が再付着することがあります。
清掃後は手袋や専用治具を使い、接合直前まで汚れを付けない運用が望まれます。
ろう付けは微小な汚れにも影響を受けるため、前処理を工程の一部として管理することが重要です。
使用温度と経年変化への対応
接合後の強度が十分であっても、使用環境が厳しければ長期的に性能が低下することがあります。
高温環境ではろう材の強度が低下し、熱サイクルが繰り返される環境では、母材との膨張差から疲労が進む可能性があります。
湿気、塩分、洗浄液、薬品にさらされる場合は、腐食による断面減少や界面劣化にも注意が必要です。
実際の使用温度、荷重の頻度、周囲環境を想定し、必要であれば耐久試験を実施します。
異種金属接合では、腐食環境下で電食が起きる可能性もあります。
絶縁、表面処理、使用環境の遮断など、接合後の製品設計まで含めた対策が求められます。
設計段階からの安全率の確保
銀ロウ接合部を設計する際は、静的な最大荷重だけを基準にしないことが大切です。
組み立て時の力、落下や衝撃、振動、熱膨張、偏った荷重など、想定外に近い条件も洗い出します。
接合長さと重ね代に余裕を持たせ、急な段差や鋭い角部を避けることで、応力集中を抑えられます。
必要な強度に対して適切な安全率を確保し、試験によって妥当性を確認する流れが安心です。
銀ロウ接合の信頼性は、ろう材選び、継手設計、表面処理、加熱、検査のどれか一つだけでは守れません。
各工程をつなげて管理することが、安定した引張強度と耐久性につながります。
銀ロウ接合部の強度に関するまとめ
銀ロウの強度を判断するときは、ろう材の引張強度だけを見るのではなく、接合部全体の構造と施工条件を確認することが重要です。
とくに接合すき間、接合面積、荷重方向、母材の表面状態は、実際の性能を大きく左右します。
ステンレスの銀ロウ付けでは、不動態皮膜への対応、適切なフラックスの使用、加熱しすぎの防止、残渣の除去が欠かせません。
外観が良好でも内部までろうが充填されていないことがあるため、用途に応じた検査も必要です。
高い接合強度を安定して得るためには、適した銀ロウを選び、均一なすき間を設計し、清浄な表面へ適正な熱を加えることが基本になります。
使用温度、繰り返し荷重、腐食環境まで見据えて工程を管理すれば、銀ロウ接合は多くの金属部品で信頼性の高い接合方法となるでしょう。