銀ロウは、金属部品を強固かつ美しく接合するために使われる代表的なろう材です。配管、空調機器、工具、アクセサリー、精密部品など、幅広い現場で活用されています。
ただし、銀ロウ材と銀ロウ棒の違い、成分による選び方、母材への熱影響、JIS規格の見方などは、初めて扱う人には分かりにくい部分でしょう。
この記事では、銀ロウの基本から種類、ろう付けの仕組み、作業手順、品質を高めるための注意点までを体系的に解説します。
銀ロウの意味と接合の結論
それではまず銀ロウについて解説していきます。
銀ロウの定義
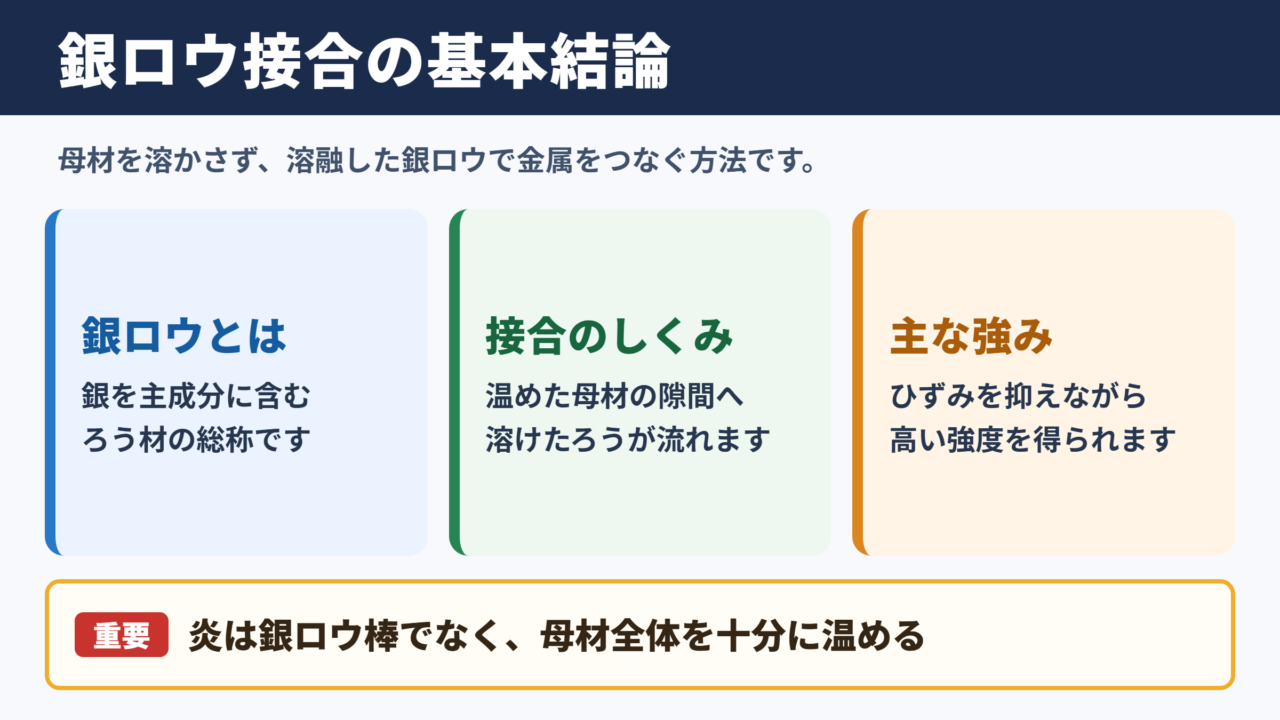
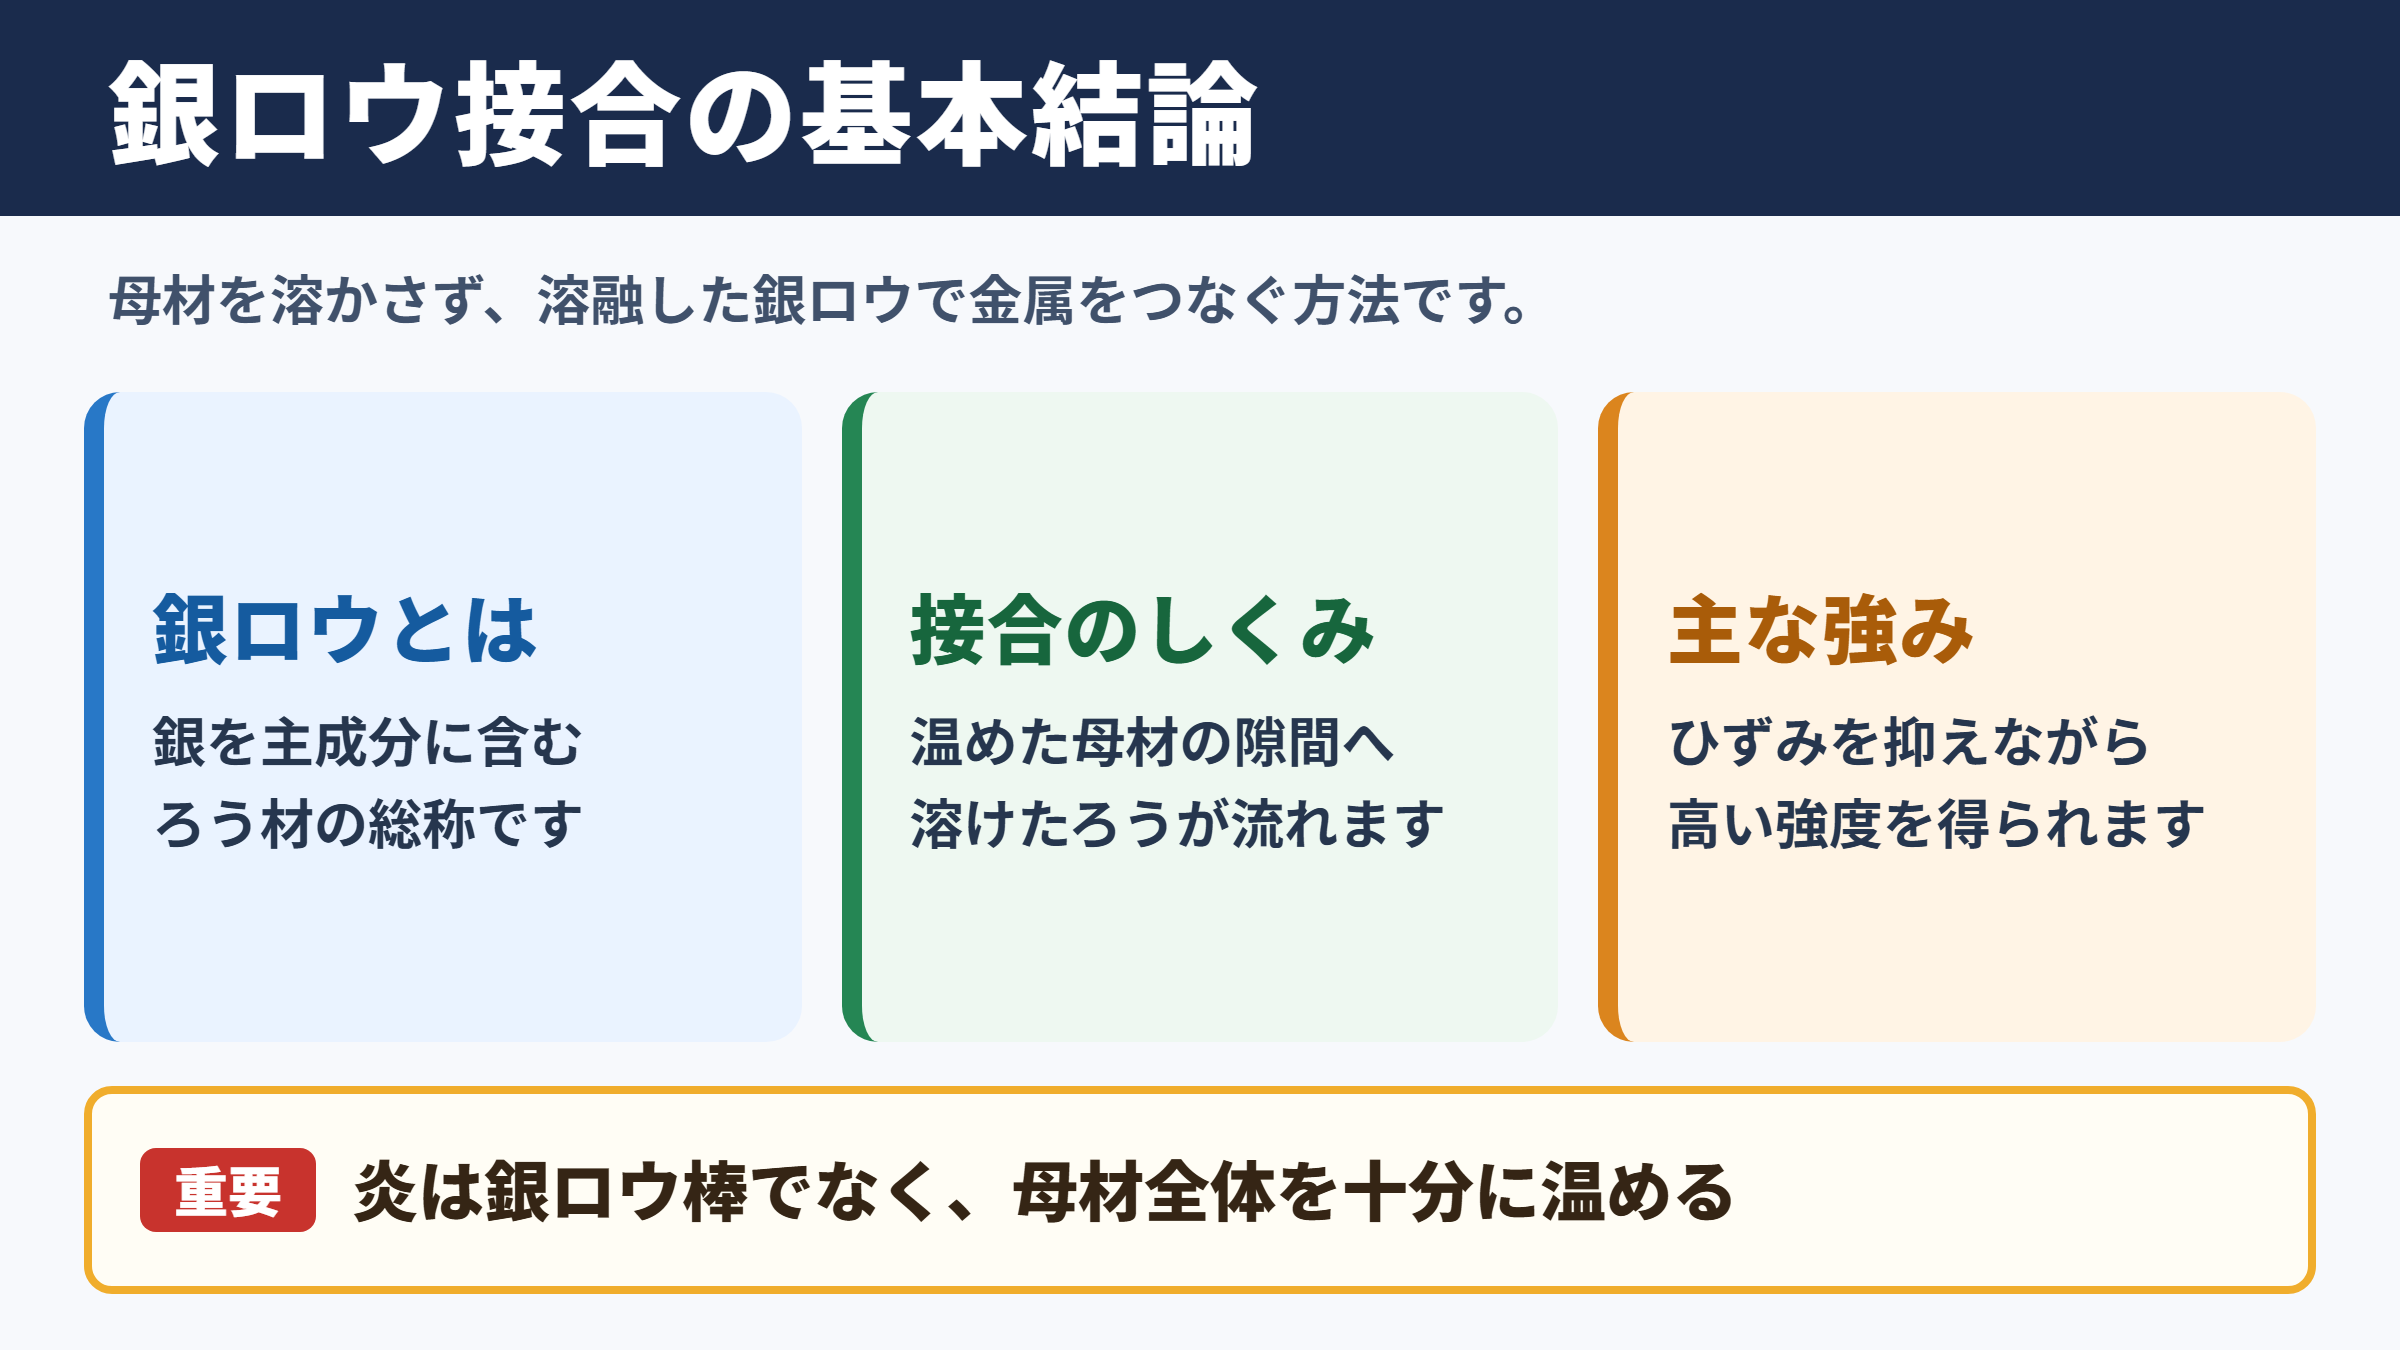
銀ロウとは、銀を主成分または主要添加成分として含むろう材の総称です。母材そのものを溶かして一体化させる溶接とは異なり、母材より低い温度で銀ロウを溶かし、隙間へ流し込んで接合します。
一般には、融点が約450度を超えるろう材を用いる接合をろう付けと呼びます。銀ロウは加熱されると溶融し、適切なクリアランスを持つ金属同士の間に入り込む性質があります。
銀ロウの接合では、母材を大きく溶かさずに高い接合強度を得られる点が大きな特徴です。薄肉部品や精密な金属部品でも、形状を保ちながら接合しやすくなります。
ろう付けと溶接の違い
溶接は、母材の一部を溶かして接合部を形成する方法です。一方のろう付けでは、母材は原則として溶融させず、溶けたろう材によって金属同士を結びます。
この違いにより、ろう付けは熱によるひずみを抑えやすく、異種金属の接合にも対応しやすい方法になります。接合面全体へろうが広がるため、荷重を分散させやすいことも利点でしょう。
銀ロウ付けの基本は、母材を溶かすことではなく、母材を十分に温めて銀ロウが流れやすい状態を作ることです。炎を銀ロウ棒だけに集中させると、表面で玉になり、接合不良につながります。
銀ロウが使われる場面
銀ロウは銅管、真ちゅう、鉄鋼、ステンレス、ニッケル合金などの接合に使われます。冷凍空調の配管工事では、冷媒配管の接続に銀ロウが利用される場面があります。
また、金型部品、超硬工具、医療機器、装飾品、電気接点などでも重要な材料です。用途ごとに求められる耐圧性、耐食性、導電性、外観を踏まえて、銀の含有量や添加元素を選びます。
高価なイメージを持たれがちですが、必要な性能と作業性を考えれば、信頼性の高い接合を実現するための実用的な材料といえるでしょう。
銀ロウ材の成分と種類
続いては銀ロウ材の成分と代表的な種類を確認していきます。
基本となる合金成分
銀ロウは銀だけで作られているわけではありません。銀に加えて、銅、亜鉛、スズ、ニッケル、リンなどを配合し、融点、流動性、強度、耐食性を調整しています。
銀の割合が高いほど流れが良く、接合部の性質も安定しやすい傾向があります。ただし、材料費も上がるため、必要以上に高銀含有の製品を選ぶとは限りません。
銅は強度や性質の調整に役立ち、亜鉛は融点を下げる目的で配合されます。スズやニッケルは、耐食性や接合部の特性を高めたい場合に用いられる成分です。
銀含有量による特徴
銀ロウは銀の含有量によって、溶け始める温度や濡れ性、接合後の性質が変化します。一般に銀の割合が多い製品は流動性が良く、複雑な隙間にも入りやすい傾向があります。
| 銀ロウの区分 | 主な特徴 | 向いている用途 |
|---|---|---|
| 低銀タイプ | 比較的コストを抑えやすい | 一般的な鉄鋼部品、強度を重視する接合 |
| 中銀タイプ | 流動性とコストのバランスが良い | 銅合金、設備部品、汎用的なろう付け |
| 高銀タイプ | 濡れ性と流動性に優れる | 精密部品、複雑形状、品質要求の高い接合 |
| 銀リン系 | 銅との接合でフラックスを省ける場合がある | 銅管、銅部品、空調配管 |
銀の含有量だけで優劣を決めず、母材と作業条件に合う組成を選ぶことが重要です。施工環境や接合部の形状も、材料選定に影響します。
銀ロウ棒とペーストの違い
銀ロウ棒は、棒状に加工された一般的なろう材です。必要な長さに切って使え、トーチで加熱した接合部へ差し込む方法がよく採用されます。
一方、粉末状の銀ロウにバインダーやフラックスを混ぜたペースト状製品もあります。位置決めがしやすく、定量塗布や自動化に適しているため、量産工程で利用されることがあります。
銀ロウ棒は補修や現場施工に向き、ペーストは細かな部品や量産に向く傾向があります。接合部へ必要な量を過不足なく供給できる形状を選ぶことが、見た目と強度の安定につながります。
銀ロウ付けの仕組みと毛細管現象
続いてはろう付けの仕組みと、銀ロウが隙間へ流れる理由を確認していきます。
毛細管現象によるろうの流れ
適切に加熱された母材の間には、溶融した銀ロウが吸い込まれるように広がります。この現象は毛細管現象と呼ばれ、ろう付けの品質を支える基本原理です。
接合面の隙間が広すぎると銀ロウは流れにくくなり、狭すぎても十分に入り込めないことがあります。部品の形状と使用する銀ロウに合わせたクリアランスの管理が必要です。
銀ロウが表面で丸くなって流れない場合は、加熱不足、酸化膜、油分、隙間不良などが疑われます。銀ロウが流れない原因を、材料だけの問題と決めつけないことが大切です。
フラックスの役割
フラックスは、加熱中に生じる酸化膜を除去し、母材と銀ロウの濡れ性を高めるための補助剤です。ろう付け前に接合面へ薄く塗布することで、銀ロウが均一に広がりやすくなります。
ただし、すべての材料で同じフラックスが使えるわけではありません。母材、加熱温度、銀ロウの成分に合った製品を選ぶ必要があります。
作業後に残ったフラックスは腐食の原因になる場合があります。水洗い、ブラッシング、酸洗いなど、部品に適した方法で確実に除去しましょう。
接合強度を左右する条件
銀ロウ付けの強度は、銀ロウの種類だけで決まりません。接合面の清浄度、隙間、加熱の均一性、ろうの回り、冷却条件が複合的に影響します。
接合強度を安定させる基本の流れは、脱脂、酸化膜の除去、固定、フラックス塗布、全体加熱、銀ロウの供給、自然冷却、洗浄です。どれか一つを省略すると、品質のばらつきが大きくなります。
特に大きな部品と小さな部品をつなぐ場合、熱は大きな部品側へ奪われます。炎の当て方を調整し、双方が適切な温度になるよう加熱することが求められます。
銀ロウJISと品質表示の基礎
続いては銀ロウJISと品質表示の読み方を確認していきます。
JIS規格を確認する意味
銀ロウを選ぶ際には、JIS規格やメーカーの規格表を確認すると、成分、融点範囲、用途の目安を把握しやすくなります。品質の再現性が必要な製造現場では、規格に基づく材料管理が欠かせません。
JISではろう材の種類や化学成分、性能に関する考え方が整理されています。購入時には単に銀ロウという名称だけで判断せず、製品記号や仕様書を確認する習慣を持ちましょう。
同じように見える銀ロウ棒でも、融点範囲と成分が異なれば作業性は大きく変化します。追加購入や材料切替の際ほど、品番の照合が重要になります。
融点と作業温度の見方
カタログには固相線温度と液相線温度、または溶融温度範囲が示されることがあります。固相線温度は溶け始める温度、液相線温度は完全に液体となる温度の目安です。
実際の作業では、ろうが滑らかに流れる温度まで母材を加熱します。火炎温度が高いからといって短時間で一点を熱しすぎると、フラックスの劣化や母材の酸化を招くことがあります。
| 確認項目 | 確認する内容 | 作業への影響 |
|---|---|---|
| 固相線温度 | ろう材が溶け始める温度 | 予熱条件の目安 |
| 液相線温度 | ろう材が完全に溶ける温度 | 流動性の判断材料 |
| 使用温度 | 接合後に部品が置かれる環境 | 耐熱性の確認 |
| 母材の種類 | 銅、鉄、ステンレスなど | 銀ロウとフラックスの選定 |
成分証明とロット管理
製造設備や重要保安部品では、材料のロット番号や成分証明書を管理することがあります。これは不具合が起きた際に使用材料を追跡し、原因を分析するためです。
小規模な作業でも、銀ロウ棒の包装を残し、使用した品番を作業記録へ記載しておくと安心です。異なる種類の銀ロウを混在させない工夫も、品質管理の基本になります。
JIS表記やメーカー仕様は、材料の互換性を安易に保証するものではありません。使用温度、母材、接合部の要求性能を確認し、必要に応じて試験片で接合状態を確かめることが重要です。
銀ロウ付けの作業手順と注意点
続いては銀ロウ付けの実践的な手順と注意点を確認していきます。
接合面の前処理
ろう付けの成否は、加熱前の準備で大きく決まります。接合面に油、塗料、さび、指紋、酸化膜が残っていると、フラックスを使っても銀ロウが十分に濡れないことがあります。
脱脂剤で油分を落とした後、研磨紙、ワイヤーブラシ、やすりなどで接合面を清掃します。研磨後には再び汚れが付かないよう、素手で触れない配慮も必要でしょう。
きれいに見える金属表面でも、ろう付けにとっては不十分な場合があります。接合直前に新しい金属面を出す意識が品質を左右します。
加熱と銀ロウの供給
部品を治具などで固定し、必要に応じてフラックスを塗布します。その後、トーチの炎を接合部周辺へ広く当て、母材全体を徐々に温めます。
銀ロウ棒は炎で直接溶かすのではなく、温まった母材に触れさせて溶かすことが基本です。ろうが接合部へ吸い込まれるように流れたら、供給量を見ながら炎を動かします。
加熱の目安は、フラックスの変化と銀ロウの流れです。白っぽい状態から透明感のある状態へ変化し、銀ロウが軽く触れただけで広がる温度帯を見極めます。
銅のように熱を逃がしやすい材料では、広い範囲を予熱する必要があります。薄い部品では過熱による変形を防ぐため、炎を絶えず動かして熱を分散させます。
冷却と仕上げ
ろうが十分に回ったら、急激な冷却は避けて自然に温度を下げます。高温の状態で部品を動かすと、接合部に割れや隙間が生じるおそれがあります。
冷却後はフラックス残渣を取り除き、ろうの回り、すき間、ピンホール、変色を確認します。用途によっては外観検査、気密試験、浸透探傷、引張試験などを実施します。
見た目が整っていても、内部までろうが回っているとは限りません。要求品質に応じた検査方法を設定することが必要です。
銀ロウ選びと作業品質のまとめ
銀ロウは、母材より低い温度で溶かしたろう材を利用し、金属同士を強固に接合する材料です。銀、銅、亜鉛、スズなどの配合により、融点、流動性、強度、耐食性が調整されています。
材料選定では、銀の含有量だけに注目せず、母材の種類、部品の形状、必要な強度、使用環境、加熱方法をまとめて検討しましょう。銀ロウ材、銀ロウ棒、フラックスの組み合わせも重要な判断材料です。
ろう付けでは、接合面の清掃、適切なクリアランス、均一な加熱、フラックス残渣の除去が品質を左右します。銀ロウを流す技術は、炎の強さよりも母材の温度管理と前処理の丁寧さに支えられています。
銀ロウ付けを安定させる近道は、実際に使う母材と同じ条件で試験片を作り、ろうの流れ方と接合部の状態を確認することです。JIS規格や製品仕様を参考にしながら、用途に合う材料と作業条件を定めてください。