SUS304やSUS430は、厨房機器、建築金物、自動車部品、精密機器などで広く使われるステンレス鋼です。
材料を選定するときには耐食性や磁性に目が向きやすい一方、荷重を受けたときにどの程度たわむのかを把握するには、ヤング率とポアソン比が欠かせません。
同じ板厚、同じ形状の部材でも、材質ごとの弾性係数、降伏点、引張強さ、加工硬化の傾向によって、変形量や設計上の注意点は変わります。
この記事では、SUS304とSUS430のヤング率の目安と変形の考え方を、ポアソン比や実務での計算方法を交えてわかりやすく解説します。
SUS304とSUS430のヤング率の目安
それではまず、SUS304とSUS430のヤング率の基本的な数値について解説していきます。
代表的な物性値の比較
ヤング率は縦弾性係数とも呼ばれ、引張りや圧縮を受けた材料の伸びにくさを示す値です。
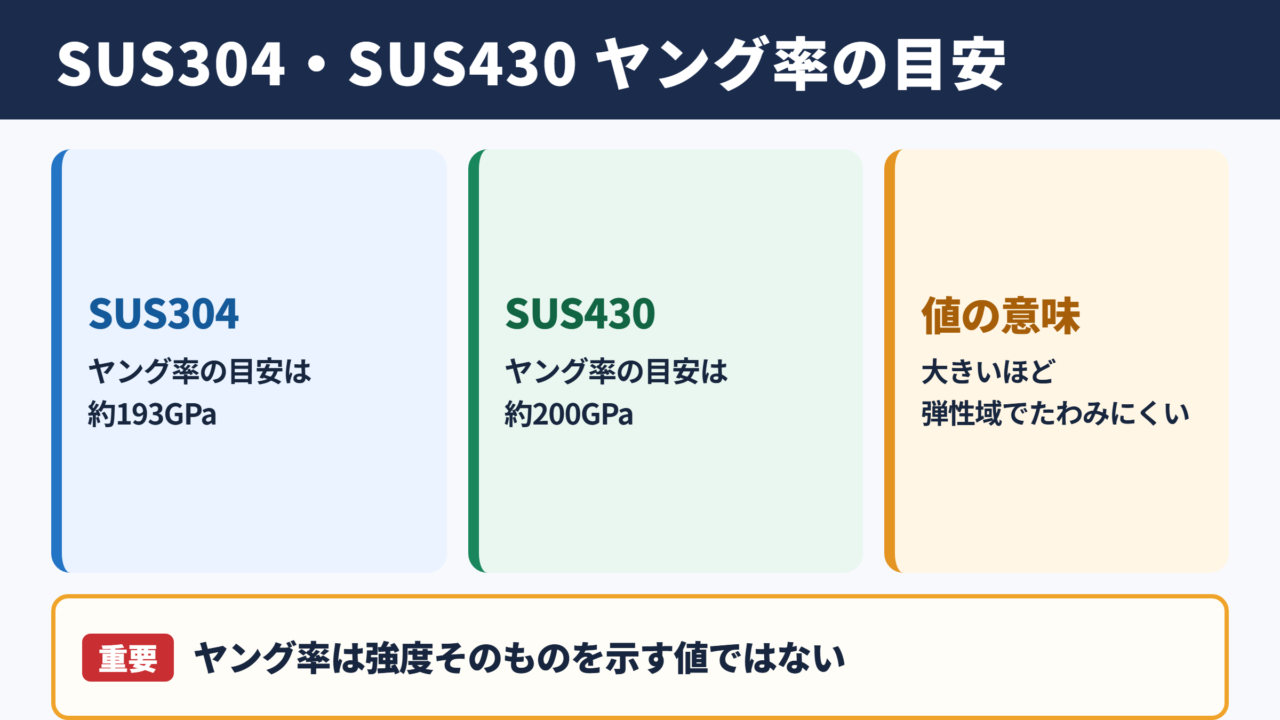
数値が大きいほど同じ応力に対するひずみが小さくなり、弾性範囲では変形しにくい材料と考えられます。
| 材料 | 代表的な組織 | ヤング率の目安 | ポアソン比の目安 | 磁性 |
|---|---|---|---|---|
| SUS304 | オーステナイト系 | 約193GPa | 約0.30 | 原則として弱い |
| SUS430 | フェライト系 | 約200GPa | 約0.29 | あり |
SUS304のヤング率は一般に約193GPa、SUS430は約200GPaを目安に扱われます。
両者の差は数パーセント程度であり、同一形状の部材であれば、弾性域におけるたわみはSUS430のほうがわずかに小さくなる傾向です。
ヤング率は材料の強度そのものを直接示す値ではありません。
高いヤング率はたわみにくさに関係し、降伏点や引張強さは永久変形や破断に対する強さに関係します。
単位と数値の読み方
GPaはギガパスカルのことで、1GPaは1000MPaに相当します。
SUS304の193GPaは193000MPaとも表せるため、構造計算の単位系に合わせて換算する必要があります。
鉄鋼材料のヤング率はおおむね200GPa前後で、アルミニウム合金の約70GPaと比べると大きな値です。
ただし、ステンレス鋼だから必ず硬く感じるとは限りません。
板の曲げやすさはヤング率だけでなく、板厚、幅、曲げ長さ、加工条件にも強く左右されます。
引張りにおける基本式は、応力をヤング率で割るとひずみになるという関係です。
ひずみ = 応力 ÷ ヤング率
たとえば193MPaの応力をSUS304に加えた場合、弾性範囲ならひずみは約0.001となります。
規格値を扱う際の注意点
材料表に記載されるヤング率は代表値であり、製造ロットごとの測定保証値として扱われるものではありません。
温度、圧延方向、板材か棒材か、冷間加工の履歴などによって、実際の挙動には差が生じます。
また、材料規格では引張強さや耐力が明示される一方、ヤング率は設計資料や技術データで確認するケースが一般的です。
精密な変位管理を行う装置では、メーカーのミルシートだけでなく、必要に応じて実測値や試験成績を確認すると安心でしょう。
ヤング率と材料変形の関係
続いては、ヤング率が部材の変形量にどのように関わるのかを確認していきます。
弾性変形と塑性変形の違い
荷重を取り除いたときに元の形状へ戻る変形が弾性変形です。
この範囲では、応力とひずみは概ね比例し、ヤング率を用いた計算ができます。
一方で、ある荷重を超えて形状が戻らなくなる変形は塑性変形です。
塑性変形を開始する境界を考える際には、ヤング率よりも耐力や降伏点を確認することが重要になります。
SUS304は加工硬化しやすい性質を持つため、曲げやプレス加工後の部位では、未加工部と異なる特性を示す場合があります。
板材のたわみを左右する要素
板を曲げるときのたわみは、ヤング率のほか、断面二次モーメントに大きく影響されます。
特に板厚は重要で、厚みが少し変わるだけでも曲げ剛性は大きく変化します。
単純支持された梁に中央荷重を加える場合、たわみの考え方は荷重と長さの三乗に比例し、ヤング率と断面二次モーメントに反比例します。
たわみ = 荷重に関する係数 × 長さの三乗 ÷ ヤング率 ÷ 断面二次モーメント
材料をSUS304からSUS430へ替える影響より、板厚や支持間隔を変更する影響のほうが大きい場面も少なくありません。
支持間隔を長くするとたわみは急増し、板厚を増やすと剛性は大きく向上します。
材質変更だけで変形を抑えようとせず、形状設計も同時に見直すことが合理的です。
強度との混同を避ける考え方
ヤング率が近いSUS304とSUS430でも、耐食性、延性、加工性、耐熱性などは同じではありません。
たとえば、耐食環境で長期間使う薄板カバーでは、たわみだけでなく腐食による板厚減少まで考慮したいところです。
強い衝撃が加わる部品では、破断までの伸びや靭性も評価対象になります。
ヤング率だけを比較して材料を決定すると、使用環境に必要な性能を見落とすおそれがあります。
SUS304とSUS430の材質特性
続いては、両材質が持つ組織と用途上の違いを確認していきます。
オーステナイト系SUS304の特徴
SUS304はクロムとニッケルを含む代表的なオーステナイト系ステンレス鋼です。
耐食性と加工性のバランスがよく、食品設備、配管、建築内装、医療周辺機器など多彩な用途に採用されています。
焼なまし状態では非磁性に近い特徴がありますが、冷間加工を受けると磁性を帯びることがあります。
深絞りや曲げ加工に対応しやすい反面、加工硬化やばね戻りを見込んだ金型設計が必要です。
SUS304の魅力は、単なる強度ではなく耐食性と成形性を含めた総合性能にあります。
フェライト系SUS430の特徴
SUS430はクロムを主成分とするフェライト系ステンレス鋼で、磁石に付く性質があります。
比較的コストを抑えやすく、家電製品、厨房設備、装飾部材、内装材などで利用されます。
一般的な環境では十分な耐食性を持ちますが、塩分や酸性の強い環境ではSUS304との差を確認する必要があります。
ヤング率はSUS304よりわずかに高い目安であるものの、その差だけを理由にSUS430を選ぶ場面は多くありません。
用途別に見る選定の視点
| 検討項目 | SUS304が向く場面 | SUS430が向く場面 |
|---|---|---|
| 耐食性 | 水分、洗浄、屋外寄りの環境 | 比較的穏やかな屋内環境 |
| 加工性 | 深絞り、複雑な成形、溶接部の配慮 | 比較的単純な板金加工 |
| 磁性 | 磁性を避けたい部品 | 磁石を利用する部品 |
| コスト | 性能を優先したい製品 | コストバランスを重視する製品 |
材料選定では、耐食環境、加工方法、求める外観、磁性、調達性を並べて比較することが大切です。
設計段階で使用条件を具体化しておけば、後から板厚や補強形状を大きく変更するリスクを減らせます。
ポアソン比と横方向の変形
続いては、ヤング率と合わせて確認したいポアソン比について解説していきます。
ポアソン比の基本的な意味
材料を引っ張ると、長さ方向には伸びる一方で、幅や厚み方向には細くなります。
この縦方向のひずみに対する横方向のひずみの比を、ポアソン比と呼びます。
SUS304のポアソン比はおおむね0.30、SUS430はおおむね0.29が目安です。
両者の差は小さいものの、薄板成形、有限要素解析、密封部の設計などでは無視できないことがあります。
三次元の変形への影響
引張試験では、試験片が長くなるにつれて幅と厚さが減少します。
圧縮を受ける場合には、反対に横方向へ膨らむ挙動が現れます。
ポアソン比は横ひずみを縦ひずみで割った値として扱います。
ポアソン比 = 横方向のひずみ ÷ 縦方向のひずみ
実務上は横方向が縮むことを示す符号を含めて扱う場合もあるため、解析ソフトや資料の定義を確認します。
板金を曲げる加工では、引張側と圧縮側で局所的なひずみが発生します。
ポアソン比はその際の断面変化にも関係するため、精度の厳しい成形品では材料データの設定が重要です。
解析ソフトへ入力する際の注意点
構造解析では、ヤング率、ポアソン比、密度、降伏応力などを材料プロパティとして入力します。
静的な線形解析でたわみだけを調べる場合でも、拘束条件や荷重位置が不適切なら結果は実物と合いません。
ボルト締結部、溶接部、接触面、板の初期たわみなども、実機の挙動に影響します。
解析結果の変位は、材料定数だけで決まるものではありません。
荷重条件、支持条件、接触条件、メッシュの細かさを実際の構造に近づけて初めて、判断に使える結果になります。
温度と加工による物性変化
続いては、温度変化や加工履歴が材料の挙動に及ぼす影響を確認していきます。
温度上昇時のヤング率
金属のヤング率は、温度が上がるにつれて低下する傾向があります。
常温の代表値をそのまま高温部品の設計に使うと、実際よりたわみを小さく見積もる可能性があります。
加熱装置、排気系部品、熱交換器周辺などでは、最高使用温度での弾性係数と高温強度を確認する必要があります。
温度が繰り返し変化する環境では、熱膨張による応力や疲労も見逃せません。
常温のヤング率は高温設計の保証値ではないと考えておくと安全です。
冷間加工と加工硬化
SUS304は冷間圧延、曲げ、絞り、プレスなどによって加工硬化しやすい材料です。
加工部は耐力が高くなる一方、延性が低下したり、残留応力が残ったりする場合があります。
ヤング率そのものの変化は強度変化ほど大きくないことが多いものの、実際の部品では形状変化や残留応力が変形挙動に影響します。
特に薄板の曲げ部では、ばね戻りを考慮した角度設定が欠かせません。
溶接部と熱影響部の扱い
溶接を行うと、母材、熱影響部、溶接金属で組織や残留応力の状態が異なります。
溶接後に生じるひずみは、局部加熱と冷却収縮が主な要因です。
大きな平板では、材料のヤング率が高くても熱ひずみによる反りが目立つことがあります。
治具による拘束、溶接順序、入熱管理、ひずみ取り工程まで含めて計画することが重要でしょう。
溶接構造物の反り対策では、材質比較よりも溶接手順と拘束方法が効果を左右することがあります。
試作段階で実測し、設計値と製造条件をすり合わせる姿勢が求められます。
まとめ
SUS304のヤング率は約193GPa、SUS430は約200GPaが一般的な目安です。
SUS430のほうがわずかに高いため、同じ形状と荷重条件では弾性たわみが少し小さくなる可能性があります。
ただし、その差は大きくなく、実際のたわみには板厚、支持間隔、断面形状、荷重位置がより強く関わります。
ヤング率はたわみにくさ、耐力は永久変形への強さという違いを押さえておくと、材料データを正しく活用できます。
ポアソン比は、引張りや圧縮を受けた際の横方向の変形を把握するための数値です。
SUS304は加工性と耐食性を重視したい用途、SUS430は磁性やコストバランスを考慮した用途で検討される傾向があります。
材料を選ぶ際には、ヤング率だけで決めず、使用温度、腐食環境、加工方法、溶接の有無、必要な強度を総合的に評価してください。