銀ロウを使った真鍮のろう付けは、アクセサリー、配管部品、楽器、模型、機械部品など幅広い場面で使われる接合方法です。
ただし、母材である真鍮の成分や形状、銀ロウの種類、加熱方法によって濡れ性や接合強度は大きく変わります。
見た目だけで判断すると、ろうが流れたように見えても内部に隙間が残ることがあります。
真鍮と銀ロウの性質を理解し、適切なクリアランスと加熱を整えることが、安定したろう付けへの近道でしょう。
銀ロウと真鍮のろう付けの基本
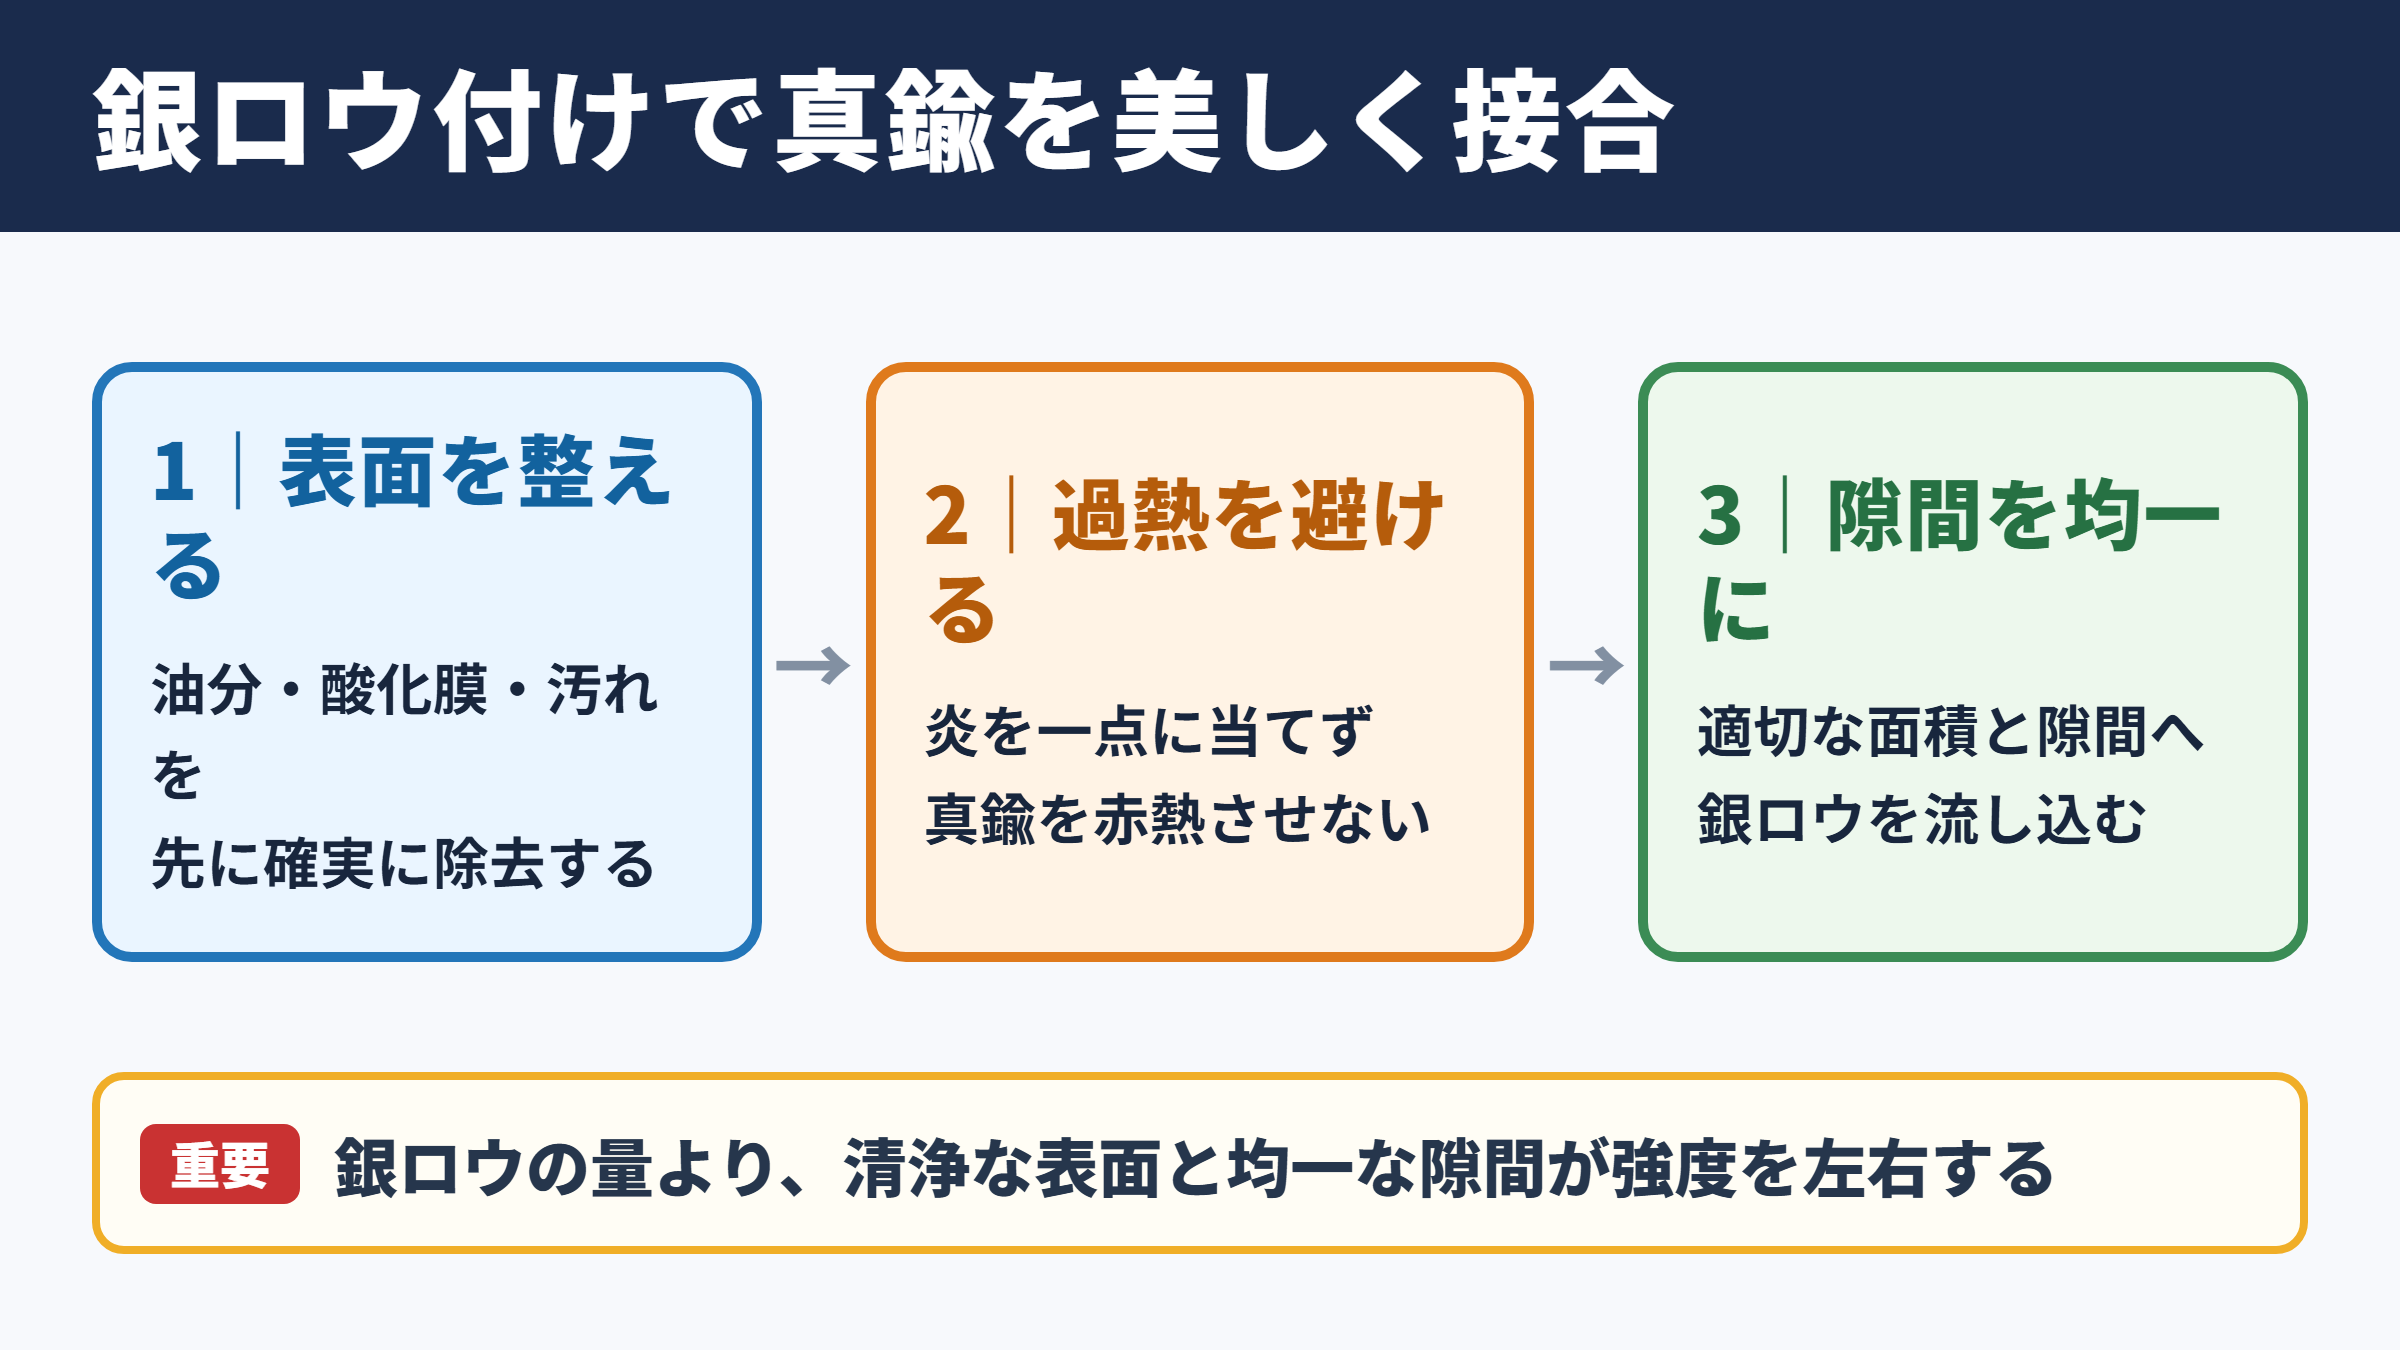
それではまず、銀ロウと真鍮を接合する際の基本について解説していきます。
銀ロウによる接合の特徴
銀ロウ付けは、母材を溶かさず、母材より低い融点を持つろう材を溶融させて接合する方法です。
溶けた銀ロウは、接合面のわずかな隙間に吸い込まれるように広がり、冷却後に金属的な結合をつくります。
真鍮そのものを溶接する場合と比べると、部品の変形や焼損を抑えやすく、薄板や細かな装飾部品にも対応しやすい点が魅力です。
銀を含むろう材は流動性に優れ、接合部の外観も比較的整いやすい傾向があります。
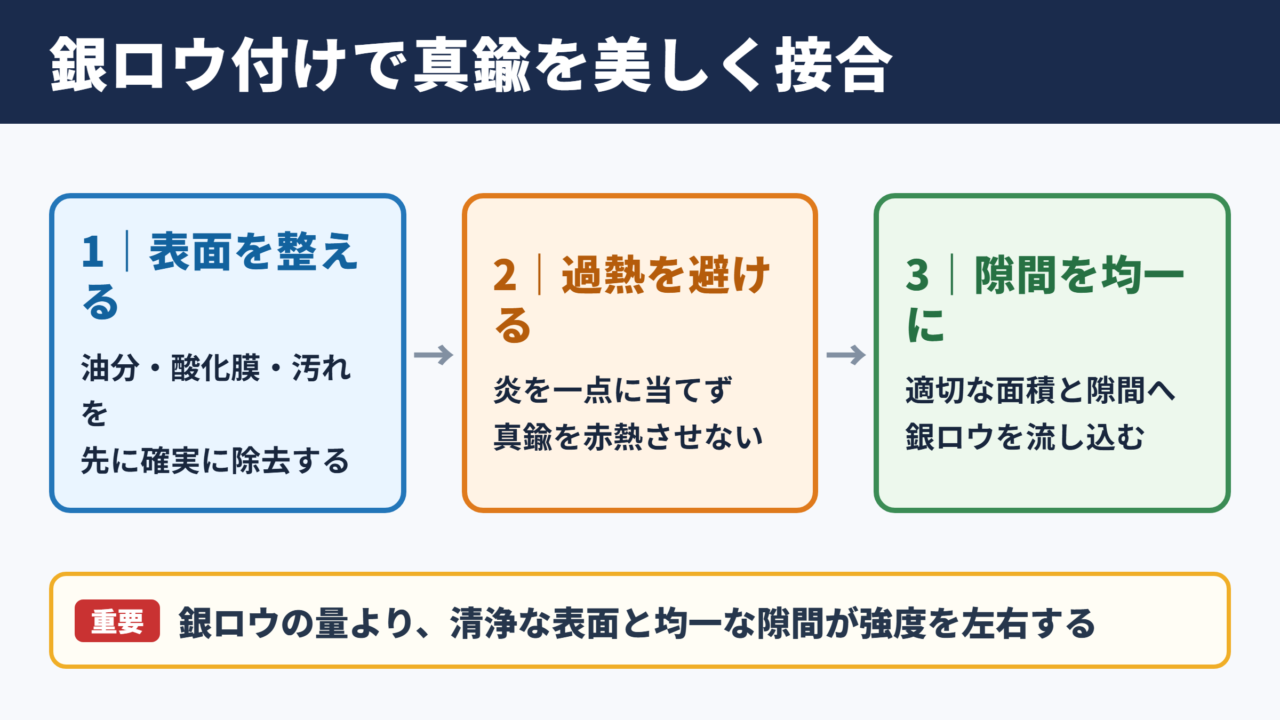
一方で、ろうが母材表面に広がるには、油分、酸化皮膜、汚れを事前に除去しなければなりません。
表面処理を省くと、加熱してもろうが玉になり、接合部まで届かないことがあります。
真鍮の成分と加熱時の注意点
真鍮は主に銅と亜鉛からなる合金です。
銅の割合が高い真鍮は赤みを帯び、亜鉛の割合が増えるほど黄色味が強くなります。
加熱時に注意したいのは、亜鉛を含むことで真鍮の表面状態が変化しやすい点です。
過熱すると亜鉛が蒸発しやすくなり、表面が荒れたり、色調が変わったりする場合があります。
真鍮を赤く焼き過ぎないことが、母材の劣化と見た目の悪化を防ぐ重要なポイントです。
特に薄い真鍮板、細い真鍮線、鋳造品は熱が回りやすいため、炎を一点に当て続けない配慮が求められます。
接合部の強度を決める条件
ろう付けの強度は、銀ロウの量だけで決まりません。
接合面積、隙間の均一さ、母材の清浄度、加熱の均一性が互いに関係します。
接合強度の考え方
適切な接合面積と適切な隙間に、十分に濡れた銀ロウが入ることで安定した接合部になります。
ろうを大量に盛り上げても、接合面の内部に流れ込んでいなければ強度は期待しにくいでしょう。
部品同士の合わせが悪く、隙間が大き過ぎる場合は、ろう材が橋渡し状態になりやすくなります。
反対に隙間がまったくない場合も、溶けたろうが入り込む経路を失います。
銀ロウ付けでは、ろう材を付けることよりも、ろう材が流れる条件をつくることが大切です。
銀ロウの種類と合金の性質
続いては、銀ロウの成分と選び方を確認していきます。
銀含有量による性質の違い
銀ロウには、銀の含有量が異なる複数の種類があります。
一般に銀の割合が高いろう材は流れやすく、接合部の色も明るくなりやすい一方、材料価格は高くなります。
銀の割合が低いろう材は価格を抑えやすいものの、融点や流動性、色味が変化します。
| 銀ロウの傾向 | 流動性 | 融点の傾向 | 主な検討場面 |
|---|---|---|---|
| 銀含有量が高い種類 | 良好になりやすい | 比較的低めのものが多い | 精密な接合、装飾品 |
| 中程度の銀含有量 | 用途とのバランス型 | 製品ごとに差がある | 一般的な真鍮部品 |
| 銀含有量が低い種類 | 種類により差が大きい | 高めになる場合がある | コストを重視する接合 |
選定時には銀の比率だけでなく、メーカーの融点範囲、使用フラックス、接合後の色調まで確認する必要があります。
カドミウムフリー銀ロウの確認
銀ロウには、過去に流動性を高める目的でカドミウムを含む製品も使われてきました。
しかし、加熱時のヒュームには健康上のリスクがあるため、現在はカドミウムフリー品を選ぶ考え方が一般的です。
成分表と安全データシートを確認し、作業環境に合ったろう材を選ぶことが欠かせません。
換気設備のない場所での作業や、狭い場所での長時間加熱は避けるべきでしょう。
保護メガネ、耐熱手袋、適切な局所排気を用意し、作業後には手洗いも徹底します。
真鍮との色合わせの考え方
真鍮は黄色系の金属であるため、銀色の接合線が目立つことがあります。
意匠品では、ろう付け部分を見せるのか、研磨や表面処理で目立たなくするのかを先に決めておくとよいでしょう。
銀ロウは真鍮とまったく同じ色にはなりませんが、接合位置を裏面や陰になる箇所に置くことで視認性を抑えられます。
見た目を整えるには、ろう材を多く残すより、必要最小限の量を接合部に流し、冷却後に余分を整形することが重要です。
メッキ、古美仕上げ、塗装を行う製品では、後工程によって色差を軽減できる場合もあります。
接合面の設計とクリアランス
続いては、ろうが安定して流れる接合部の設計を確認していきます。
毛細管現象と隙間の関係
銀ロウ付けでは、加熱されたろう材が接合面の隙間へ引き込まれる毛細管現象を利用します。
このため、部品同士をただ重ねるのではなく、均一で適度なクリアランスを確保することが重要です。
実務ではろう材や部品寸法に応じて調整しますが、隙間のばらつきが少ないほど流れは安定しやすくなります。
接合部の基本例
平面同士を重ねる場合は、接触面を広く取り、ろうが入る経路を残します。
線材を板材に付ける場合は、接点だけに頼らず、受け形状や溝を設けると接合面積を確保しやすくなります。
隙間の均一性は、ろう付け品質を左右する設計条件と考えてください。
重ね継手と突き合わせ継手
真鍮のろう付けでは、重ね継手が使いやすい代表的な形状です。
重なり部分に十分な面積を取れるため、ろう材が広がる範囲を確保しやすく、荷重も分散できます。
突き合わせ継手は、部品の外形を整えやすい反面、接合面積が小さいと強度を得にくくなります。
| 継手形状 | 利点 | 注意点 |
|---|---|---|
| 重ね継手 | 接合面積を確保しやすい | 厚みと段差が増える |
| 突き合わせ継手 | 外形をすっきり見せやすい | 荷重条件の確認が必要 |
| 差し込み継手 | 位置決めがしやすい | 内部まで加熱しにくい場合がある |
引張荷重、振動、曲げ荷重が加わる部位では、使用状況に合わせて継手を決めることが必要です。
ろう材の配置と仮固定
ろう材は、接合部の全周に無計画に置くより、加熱によって流したい方向を意識して配置します。
熱源に近い側からろうを置くと、先に溶けて母材が十分な温度に達する前に流動性を失うことがあります。
基本は母材全体を温め、接合部の反対側からろうを近づけ、温度が整った場所へ流す考え方です。
部品の仮固定には耐熱ワイヤーや治具を使います。
加熱中に部品が動くと、適正だった隙間が崩れるため、固定は接合品質の一部です。
フラックスと加熱操作
続いては、フラックスの役割とバーナー加熱の要点を確認していきます。
フラックスによる酸化防止
フラックスは、加熱中の酸化を抑え、銀ロウが真鍮表面を濡らしやすくするために用います。
真鍮表面に酸化膜ができると、ろう材は接合面へ広がりにくくなります。
接合予定部だけでなく、その周辺にも必要量を塗布しておくと、加熱中の変色を抑えやすくなります。
ただし、厚く塗り過ぎればよいわけではありません。
フラックスの種類と使用温度範囲が銀ロウに合っているかを確認し、指定された方法で使用することが大切です。
母材を温める炎の動かし方
バーナーの炎は、銀ロウそのものではなく、まず真鍮の母材を温めるために使います。
接合部の周辺を広く予熱し、部品全体の温度差を小さくすることで、ろうの流れが安定します。
加熱の手順例
表面を清掃し、フラックスを塗り、部品を固定します。
次に広い炎で母材を均一に予熱し、フラックスの状態変化を見ながら接合部へ熱を集めます。
母材が適温に達したところで銀ロウを触れさせ、流れを確認します。
細い部品だけが先に赤熱する場合は、厚い部品側へ多めに熱を与える必要があります。
温まりにくい大きな部品へ先に熱を配分することが、均一な接合につながります。
過熱と冷却時の注意点
過熱は真鍮の変色、亜鉛の蒸発、フラックスの劣化、ろう材の成分変化につながるおそれがあります。
ろうが流れないからといって炎を強く当て続ける前に、表面清掃、フラックス、隙間、ろう材の種類を見直しましょう。
接合後は、急冷が適するか、自然冷却が適するかを部品形状と材料条件に合わせて判断します。
ろうが流れない原因は温度不足だけではありません。
酸化膜、油分、隙間不良、固定不良も同時に確認すると、無駄な過熱を防げます。
仕上げと接合不良の対策
続いては、ろう付け後の処理と代表的な不良の対策を確認していきます。
酸洗いとフラックス除去
ろう付け後の表面には、フラックスの残渣や加熱による酸化物が残ります。
これらを放置すると、見た目だけでなく、後工程の研磨、メッキ、塗装に影響する可能性があります。
使用したフラックスや工程に合う方法で洗浄し、必要に応じて酸洗いを行います。
酸洗い液を扱う際は、製品の安全情報を確認し、保護具と換気を整えることが必要です。
洗浄後に残った薬剤や水分も、腐食や変色の原因となるため、十分なすすぎと乾燥を行います。
ろうが流れない場合の確認
銀ロウが玉になり、接合部へ入らない場合は、最初に母材の温度を確認します。
次に、接合面に油分、研磨剤、酸化皮膜が残っていないかを調べます。
| 症状 | 主な原因 | 見直すポイント |
|---|---|---|
| ろうが玉になる | 表面の汚れ、酸化、温度不足 | 脱脂、研磨、フラックス、予熱 |
| ろうが片側だけへ流れる | 温度差、隙間の偏り | 炎の配分、治具、接触状態 |
| 接合後に外れる | ろうの浸透不足、面積不足 | 継手形状、クリアランス、加熱 |
| 母材が荒れる | 過熱、長時間加熱 | 炎の強さ、作業時間、熱容量 |
不良を繰り返す場合は、ろう付けした箇所だけを見るのではなく、前処理から固定方法まで工程全体を追うと原因を見つけやすくなります。
研磨と外観品質の整え方
余分な銀ロウは、やすり、砥石、耐水ペーパー、研磨剤などを使って整えます。
ただし、接合部を削り過ぎると、ろうが入っていた部分まで薄くなり、強度や外観を損なうことがあります。
粗い番手から細かい番手へ段階的に進め、母材の傷を消しながら仕上げると自然な表面になります。
接合部の仕上げでは、ろうの盛り上がりだけを消すのではなく、周辺の真鍮面とのつながりを整える視点が重要です。
研磨前に接合状態を十分確認することで、手直しが必要な箇所を早い段階で見つけられます。
まとめ
銀ロウと真鍮のろう付けでは、銀ロウの種類だけでなく、真鍮の特性、接合面の清浄度、適切な隙間、均一な加熱が重要です。
真鍮は亜鉛を含むため過熱に注意し、母材全体を温めながら銀ロウを流すことが安定した接合につながります。
接合部の設計と前処理を丁寧に行うことで、強度と見た目の両方を高めやすくなります。
ろうが流れない場合も、炎を強めるだけでは解決しません。
脱脂、酸化膜の除去、フラックス、仮固定、クリアランスを順に確認し、原因に合わせて工程を整えましょう。