ステンレス部品を銀ロウで接合するときは、母材の種類、表面状態、加熱方法、フラックスの選択によって仕上がりが大きく変わります。
銀ロウは比較的低い温度で強固な接合部をつくれる便利なろう材ですが、ステンレス特有の不動態皮膜がぬれを妨げる点には注意が必要です。
本記事では、銀ロウとステンレスの組み合わせに必要な材料特性、ぬれ性、クリアランス、加熱時の注意点をわかりやすく整理します。
銀ロウとステンレス接合の基本
それではまず、銀ロウとステンレスの接合における基本を解説していきます。
銀ロウ接合に適したステンレス部品
ステンレスは耐食性に優れる金属であり、厨房設備、配管部品、医療機器、装飾品、治具など幅広い用途で使われています。
銀ロウ接合は、溶接よりも母材を高温にしすぎずに部品同士をつなげられるため、薄板、小型部品、異種金属との接合で選ばれやすい方法です。
とくに、複雑な形状で溶接トーチを当てにくい箇所や、ひずみをなるべく抑えたい組立品では有効でしょう。
ただし、ステンレスであればすべて同じ条件で接合できるわけではありません。
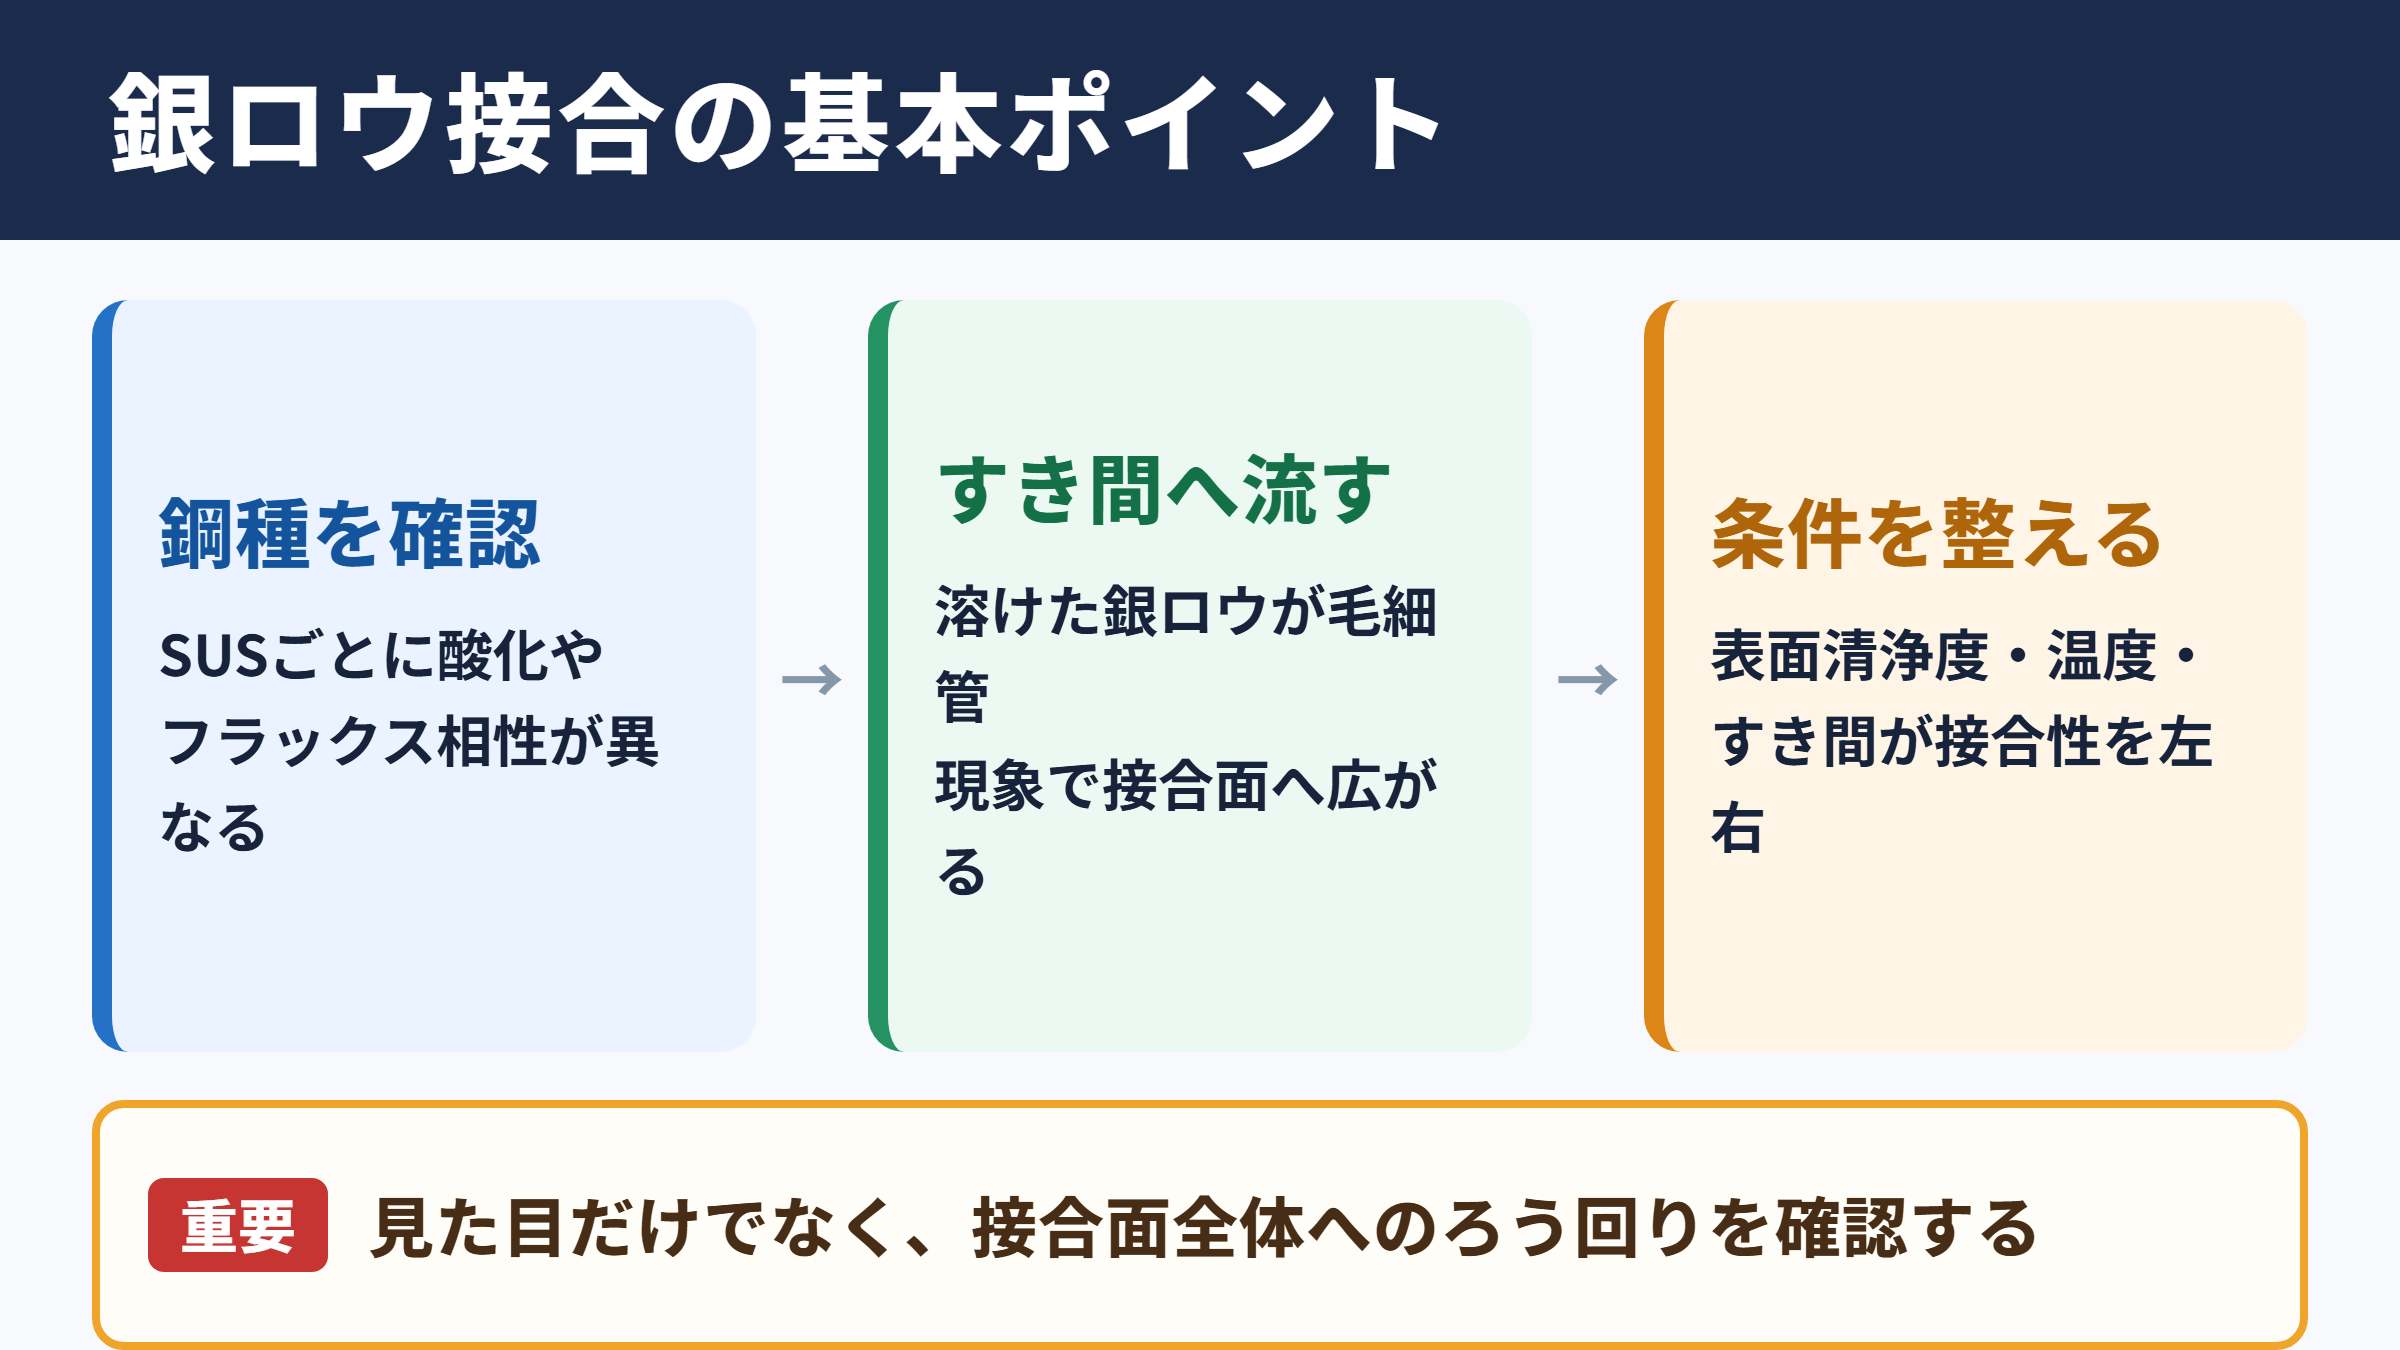
SUS304、SUS316、SUS430などは成分や組織が異なり、加熱時の酸化の進み方、熱の伝わり方、使用するフラックスとの相性にも差が出ます。
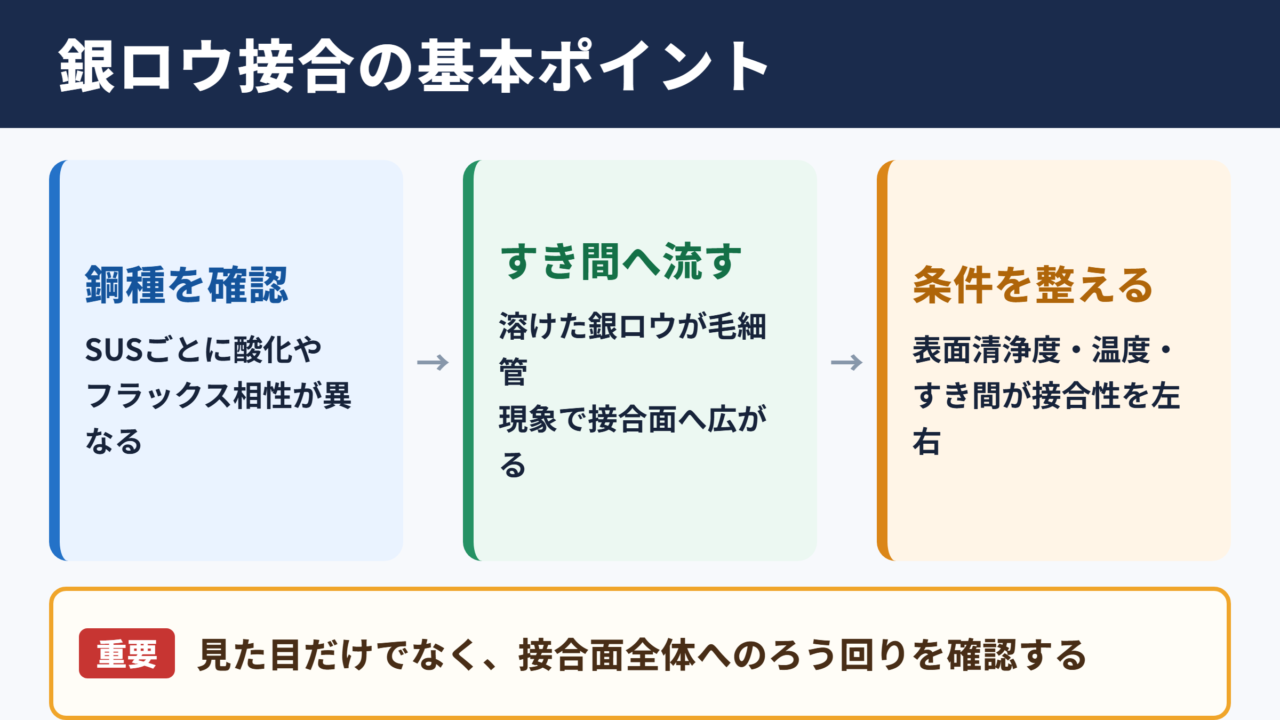
銀ロウ接合では、ろう材だけでなく母材の鋼種を確認することが出発点になります。
ろう付けで接合部が形成される仕組み
ろう付けは、母材そのものを溶かして一体化させる溶接とは異なります。
母材よりも融点が低い銀ロウを加熱して溶かし、部品のすき間へ流し込むことで接合する方法です。
溶融した銀ロウは、適切なすき間があると毛細管現象によって接合面へ吸い込まれます。
この流れが十分に起こると、表面の凹凸にろう材が入り込み、金属同士の反応層も形成されて接合強度につながります。
銀ロウを外側から盛り上げるだけでは、内部まで健全に接合されていない場合があります。
見た目のフィレットだけで判断せず、接合面全体へろうが回っているかを意識することが重要です。
接合可否を左右する主要条件
銀ロウとステンレスの接合性は、主に表面の清浄度、フラックス、加熱温度、接合すき間、保持時間によって決まります。
油分、指紋、研磨粉、酸化皮膜が残っていると、銀ロウは表面に広がりにくくなります。
また、加熱不足では銀ロウが溶け切らず、加熱しすぎるとフラックスが劣化し、酸化も増えます。
作業では、銀ロウだけを直接溶かすのではなく、接合する部品全体を均一に加熱する考え方が必要です。
ステンレスへの銀ロウ接合は可能ですが、不動態皮膜を処理し、適合するフラックスを使い、適正なすき間と加熱を確保することが必須条件です。
ステンレスの材料特性と不動態皮膜
続いては、ステンレスが銀ロウ接合で扱いにくくなる材料特性を確認していきます。
クロムによる耐食性と表面状態
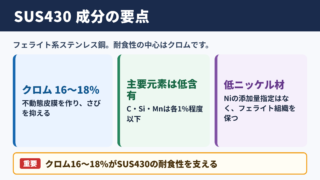
ステンレスの耐食性は、主にクロムを含むことによって得られます。
表面には非常に薄い酸化皮膜が自然に形成され、これが腐食の進行を抑える働きをします。
この皮膜は実用上たいへん優れた性質ですが、ろう付けでは銀ロウのぬれを阻害する要因になります。
銀ロウが母材表面に接触しても、酸化皮膜が残っていれば金属面へ十分に広がれません。
そのため、ステンレスを接合する場合は、一般鋼材よりも表面処理とフラックス選定を丁寧に行う必要があります。
耐食性を支える皮膜が、ろう付けでは障害になるという点を理解しておくと、作業上の判断がしやすくなります。
オーステナイト系とフェライト系の違い
SUS304やSUS316は代表的なオーステナイト系ステンレスです。
耐食性や加工性に優れ、設備部品や配管部品でも多く使われます。
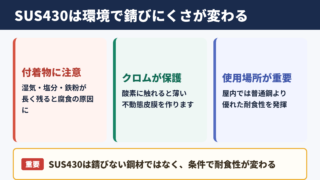
一方、SUS430はフェライト系に分類され、ニッケルをほとんど含まないため、材料コストを抑えやすい特徴があります。
銀ロウ接合の可否は鋼種名だけで単純に決まりませんが、材質ごとの熱膨張、熱伝導率、酸化傾向を考慮することが大切です。
異種金属を組み合わせる場合には、加熱と冷却による変形や残留応力も確認したいところです。
| 材料の例 | 主な特徴 | 銀ロウ接合での確認点 |
|---|---|---|
| SUS304 | 汎用性が高く耐食性に優れる | 表面洗浄とステンレス用フラックス |
| SUS316 | 耐食性がより高くモリブデンを含む | 使用環境と接合後の耐食性 |
| SUS430 | フェライト系で磁性を持つ | 熱による変形と酸化状態 |
| 銅 | 熱伝導性が高い | 加熱不足になりやすいため予熱 |
| 真ちゅう | 加工しやすく装飾部品にも使われる | 過熱による亜鉛の影響 |
加熱による変色と耐食性への影響
ステンレスを加熱すると、表面に青色、茶色、黒色などの焼け色が出ることがあります。
これは酸化皮膜の状態が変化した結果であり、見た目だけの問題ではありません。
高温で長く加熱された部分では、耐食性が低下しやすくなる場合があります。
接合後は必要に応じて、酸洗い、不動態化処理、研磨などを行い、焼け取りを検討します。
製品用途が食品設備、屋外設備、薬品配管などの場合、接合後の耐食性回復まで含めて工程を設計することが望ましいでしょう。
ぬれ性とフラックスの役割
続いては、銀ロウがステンレス表面へ広がるために欠かせないぬれ性とフラックスを確認していきます。
ぬれ性が接合品質へ与える影響
ぬれ性とは、溶融したろう材が母材表面に広がり、密着する性質のことです。
ぬれ性が高いと銀ロウは薄く広がり、接合すき間の奥まで入りやすくなります。
反対にぬれ性が低いと、銀ロウが球状に固まり、接合面を十分に覆えません。
この状態では、見かけ上は銀ロウが付いていても、接合強度や気密性に不安が残ります。
ぬれ性は、母材表面の酸化、油分、温度、フラックス、ろう材組成など複数の要素で変化します。
銀ロウが流れない原因を一つに決めつけず、表面と熱の両方を確認することが改善の近道です。
ステンレス用フラックスの選定
フラックスは、加熱中に発生する酸化を抑え、既存の酸化物を除去し、銀ロウの流れを助ける補助剤です。
ステンレスには、ステンレス対応と明記されたろう付け用フラックスを選びます。
一般的な軟ろう用フラックスでは、高温の銀ロウ接合に必要な活性や耐熱性が不足することがあります。
フラックスは厚く塗ればよいわけではなく、接合部へ均一に薄く塗ることが基本です。
塗布量が多すぎると、加熱時に残渣が多くなり、洗浄の手間も増えます。
フラックスの使用量は、接合面に薄い膜ができる程度が目安です。
粉末タイプを使用する場合は、製品指定の液体と混ぜ、作業性に合う粘度へ調整します。
フラックス残渣の除去と洗浄
ろう付け後に残るフラックス残渣は、放置すると腐食の原因になることがあります。
とくにステンレスの接合部では、残渣がすき間や段差に残りやすいため注意が必要です。
部品が冷めた後は、使用したフラックスの取扱説明書に従って温水洗浄、ブラッシング、浸漬洗浄などを実施します。
洗浄しにくい袋状の構造では、残渣が内部に残らない接合設計も重要になります。
接合直後の見た目が良くても、洗浄不足は後の腐食トラブルにつながるため、最終工程として扱うべきです。
銀ロウの種類と接合すき間
続いては、ろう材の選び方と接合すき間の考え方を確認していきます。
銀含有量と融点の関係
銀ロウには、銀の含有量や添加元素が異なる複数の種類があります。
一般に銀の含有量が高いろう材は流動性やぬれ性に優れる傾向がありますが、価格も上がります。
また、亜鉛、銅、すず、ニッケルなどの成分によって融点範囲や接合後の性質が変わります。
選定時は価格だけで決めず、接合温度、使用環境、必要強度、耐食性、母材との相性を総合的に確認します。
ステンレス用としては、カドミウムを含まないタイプが選ばれることも多く、作業安全性の観点でも材料仕様の確認が必要です。
| 確認項目 | 選定時の考え方 |
|---|---|
| 融点範囲 | 母材への熱影響と加熱設備に合わせる |
| 流動性 | 細いすき間や複雑な接合部では重要 |
| 耐食性 | 屋外、湿気、薬品、食品周辺では重視 |
| ろう材形状 | 線、板、ペースト、リングから作業に合う形を選ぶ |
| 作業安全性 | 含有成分と換気、保護具の条件を確認 |
毛細管現象を活かす適正クリアランス
ろう付けでは、部品同士のすき間であるクリアランスが重要です。
すき間が大きすぎると、銀ロウが内部に保持されにくく、強度が安定しません。
反対に狭すぎる場合も、フラックスやろう材が入りにくくなり、十分な流れを得られないことがあります。
適正値はろう材の種類、部品形状、加熱条件で変わりますが、一般的にはごく小さな均一すき間を保つ設計が有利です。
接合すき間の考え方は、狭ければよいというものではありません。
加熱時の熱膨張も踏まえ、ろう材が毛細管現象で流れ込める均一なすき間を確保します。
継手形状と接合面積の確保
接合強度を高めるには、突き合わせ接合だけでなく、重ね継手や差し込み継手を検討する方法があります。
重ね部分を設けると接合面積を増やしやすく、荷重を分散できます。
ただし、重ね部が深すぎると加熱やフラックスの管理が難しくなり、奥側へろうが回らないこともあります。
接合面はできるだけ平滑に加工し、部品の位置ずれが起こらないよう治具で固定します。
強度を上げる基本は、銀ロウを厚く盛ることではなく、接合面積とすき間を適正化することです。
加熱方法と作業工程
続いては、銀ロウを安定して流すための加熱方法と作業工程を確認していきます。
前処理と部品固定
作業前には、接合部の油分、汚れ、酸化物を除去します。
脱脂には適切な洗浄剤を用い、必要に応じて研磨紙、ワイヤーブラシ、研磨布などで表面を整えます。
研磨後に素手で接合面へ触れると皮脂が付着するため、清潔な手袋や工具を使用すると安心です。
部品の固定には、加熱に耐えられる治具を使います。
固定が弱いと、銀ロウが溶けた際に部品が動き、クリアランスが変化して接合不良につながります。
前処理、フラックス塗布、位置決めは、加熱前に完了させます。
銀ロウが流れ始めてから位置を直そうとすると、接合面の酸化やずれを招きやすくなります。
トーチ加熱と均一な温度管理
ガストーチを使う場合は、銀ロウそのものへ炎を集中させないことが基本です。
まず熱容量の大きい側や厚い側を温め、接合部周辺へ熱を回します。
フラックスの見た目が変化し、透明感が出てきた段階は温度上昇の目安になります。
その後、母材が十分な温度に達すると、接合部に触れた銀ロウが毛細管現象で流れ始めます。
ろう材が溶けないときに、炎で銀ロウだけを無理に溶かすと、表面に付着するだけになりがちです。
ろう材ではなく母材の熱で銀ロウを流すという考え方が、品質安定の要点でしょう。
加熱後の冷却と外観確認
接合後は、急激に水へ入れるのではなく、部品の材質や形状に応じて冷却方法を判断します。
急冷によって変形や熱応力が生じる可能性があるためです。
冷却後は、ろうの回り、接合部のすき間、ピンホール、変色、フラックス残渣を確認します。
気密性が求められる配管部品では、外観だけでなく耐圧試験や漏れ試験も必要になります。
基本工程は、洗浄、研磨、フラックス塗布、組立固定、均一加熱、銀ロウ供給、冷却、残渣除去、検査です。
工程を省略すると不良の原因を切り分けにくくなるため、作業記録を残す方法も役立ちます。
接合不良の原因と対策
続いては、銀ロウとステンレスの接合で起こりやすい不良と対策を確認していきます。
銀ロウが流れない場合
銀ロウが接合部へ流れない場合、最初に確認したいのは加熱不足です。
部品全体の温度が足りていないと、ろう材は溶けてもすき間の奥へ入りません。
次に、接合面の酸化、油分、フラックス不足、フラックスの劣化を確認します。
ステンレスでは不動態皮膜が影響しやすいため、洗浄と軽い研磨をやり直すだけで改善することもあります。
炎の当て方が偏っている場合には、厚い部品側から予熱し、温度を均一に近づけます。
接合部が黒くなる場合
接合部が黒くなる主な原因は、過熱による酸化やフラックスの焼損です。
炎を長時間当て続けると、フラックスの保護作用が弱まり、ステンレス表面の酸化が進みます。
加熱設備の能力が不足している場合、作業者はつい加熱時間を延ばしがちです。
そのようなときは、より大きな熱源を使う、部品を予熱する、治具の熱逃げを減らすといった対策を検討します。
過熱は接合強度だけでなく、外観と耐食性にも影響する要素です。
強度不足と漏れの防止
接合強度が不足する場合、すき間が不均一、接合面積が不足、ろうの回りが不十分といった原因が考えられます。
漏れが起こる部品では、微小な未接合部やピンホールが問題になることがあります。
後から銀ロウを重ねる補修で対応できる場合もありますが、根本原因が前処理や設計にあるなら、再発しやすいでしょう。
量産品では、初品で断面観察や試験片による評価を行い、作業条件を標準化することが有効です。
不良対策では、銀ロウの量を増やす前に、表面洗浄、フラックス、加熱温度、すき間、固定方法を順番に見直します。
銀ロウとステンレス接合のまとめ
銀ロウとステンレスは、適切な前処理と加熱条件を整えれば、強度と外観を両立した接合が可能です。
ステンレス表面には耐食性を支える不動態皮膜があるため、ステンレス対応フラックスの選定と接合面の清浄化が欠かせません。
銀ロウを直接溶かそうとするのではなく、母材を均一に温め、適正なクリアランスへ毛細管現象で流すことが基本になります。
表面状態、フラックス、すき間、熱管理の四つをそろえることが、安定したろう付け品質につながります。
接合後はフラックス残渣を十分に除去し、必要に応じて耐圧試験、外観検査、耐食性の確認まで行いましょう。