ブロックゲージは、長さを正確に測定したり、測定器の精度を確認したりするために欠かせない基準器です。
名称にある0級、1級、2級、k級は品質の優劣を単純に示すものではなく、用途に応じた精度、公差、管理方法の違いを表します。
等級の意味を曖昧にしたまま選定すると、高精度な検査に不向きだったり、必要以上に高価なセットを導入したりするおそれがあります。
この記事では、ブロックゲージの各等級、許容される長さの差、測定現場での使い分け、長く精度を保つ管理方法までを分かりやすく整理します。
ブロックゲージの等級と選定基準
それではまずブロックゲージの等級と選定基準について解説していきます。
等級が示す精度と用途の関係
ブロックゲージの等級とは、呼び寸法に対してどの程度まで長さの誤差が認められるかを定めた区分です。
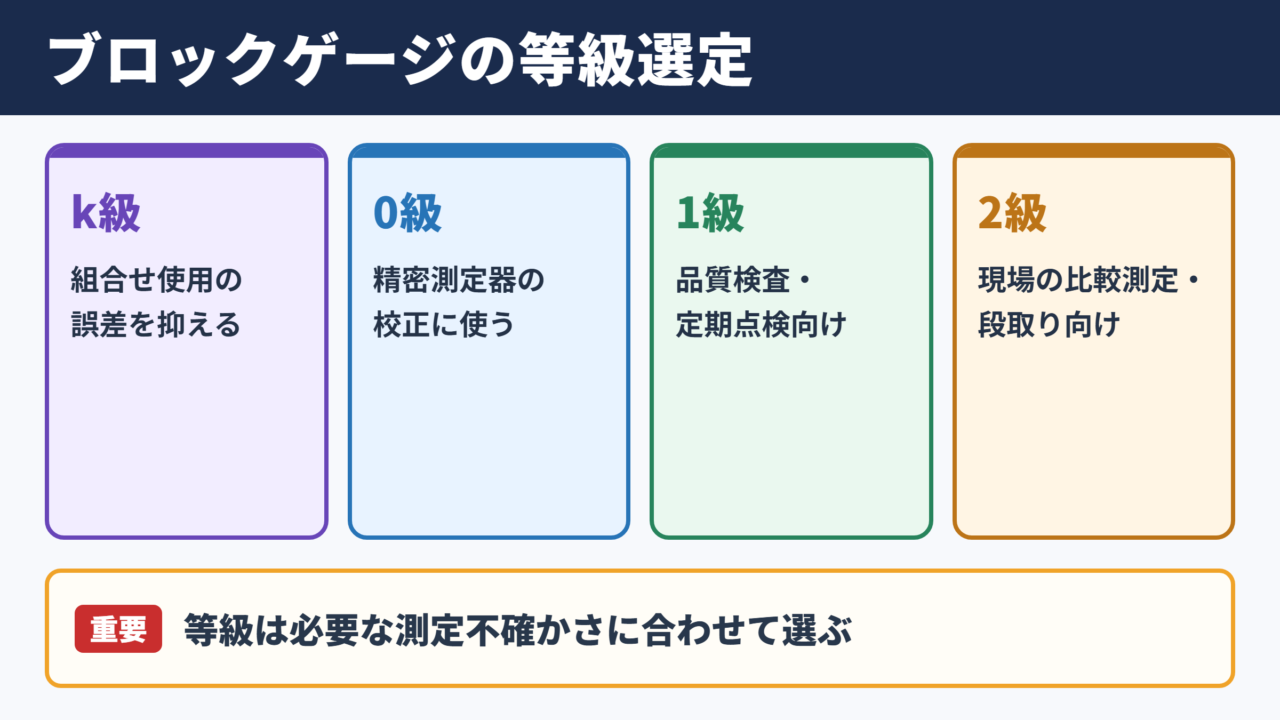
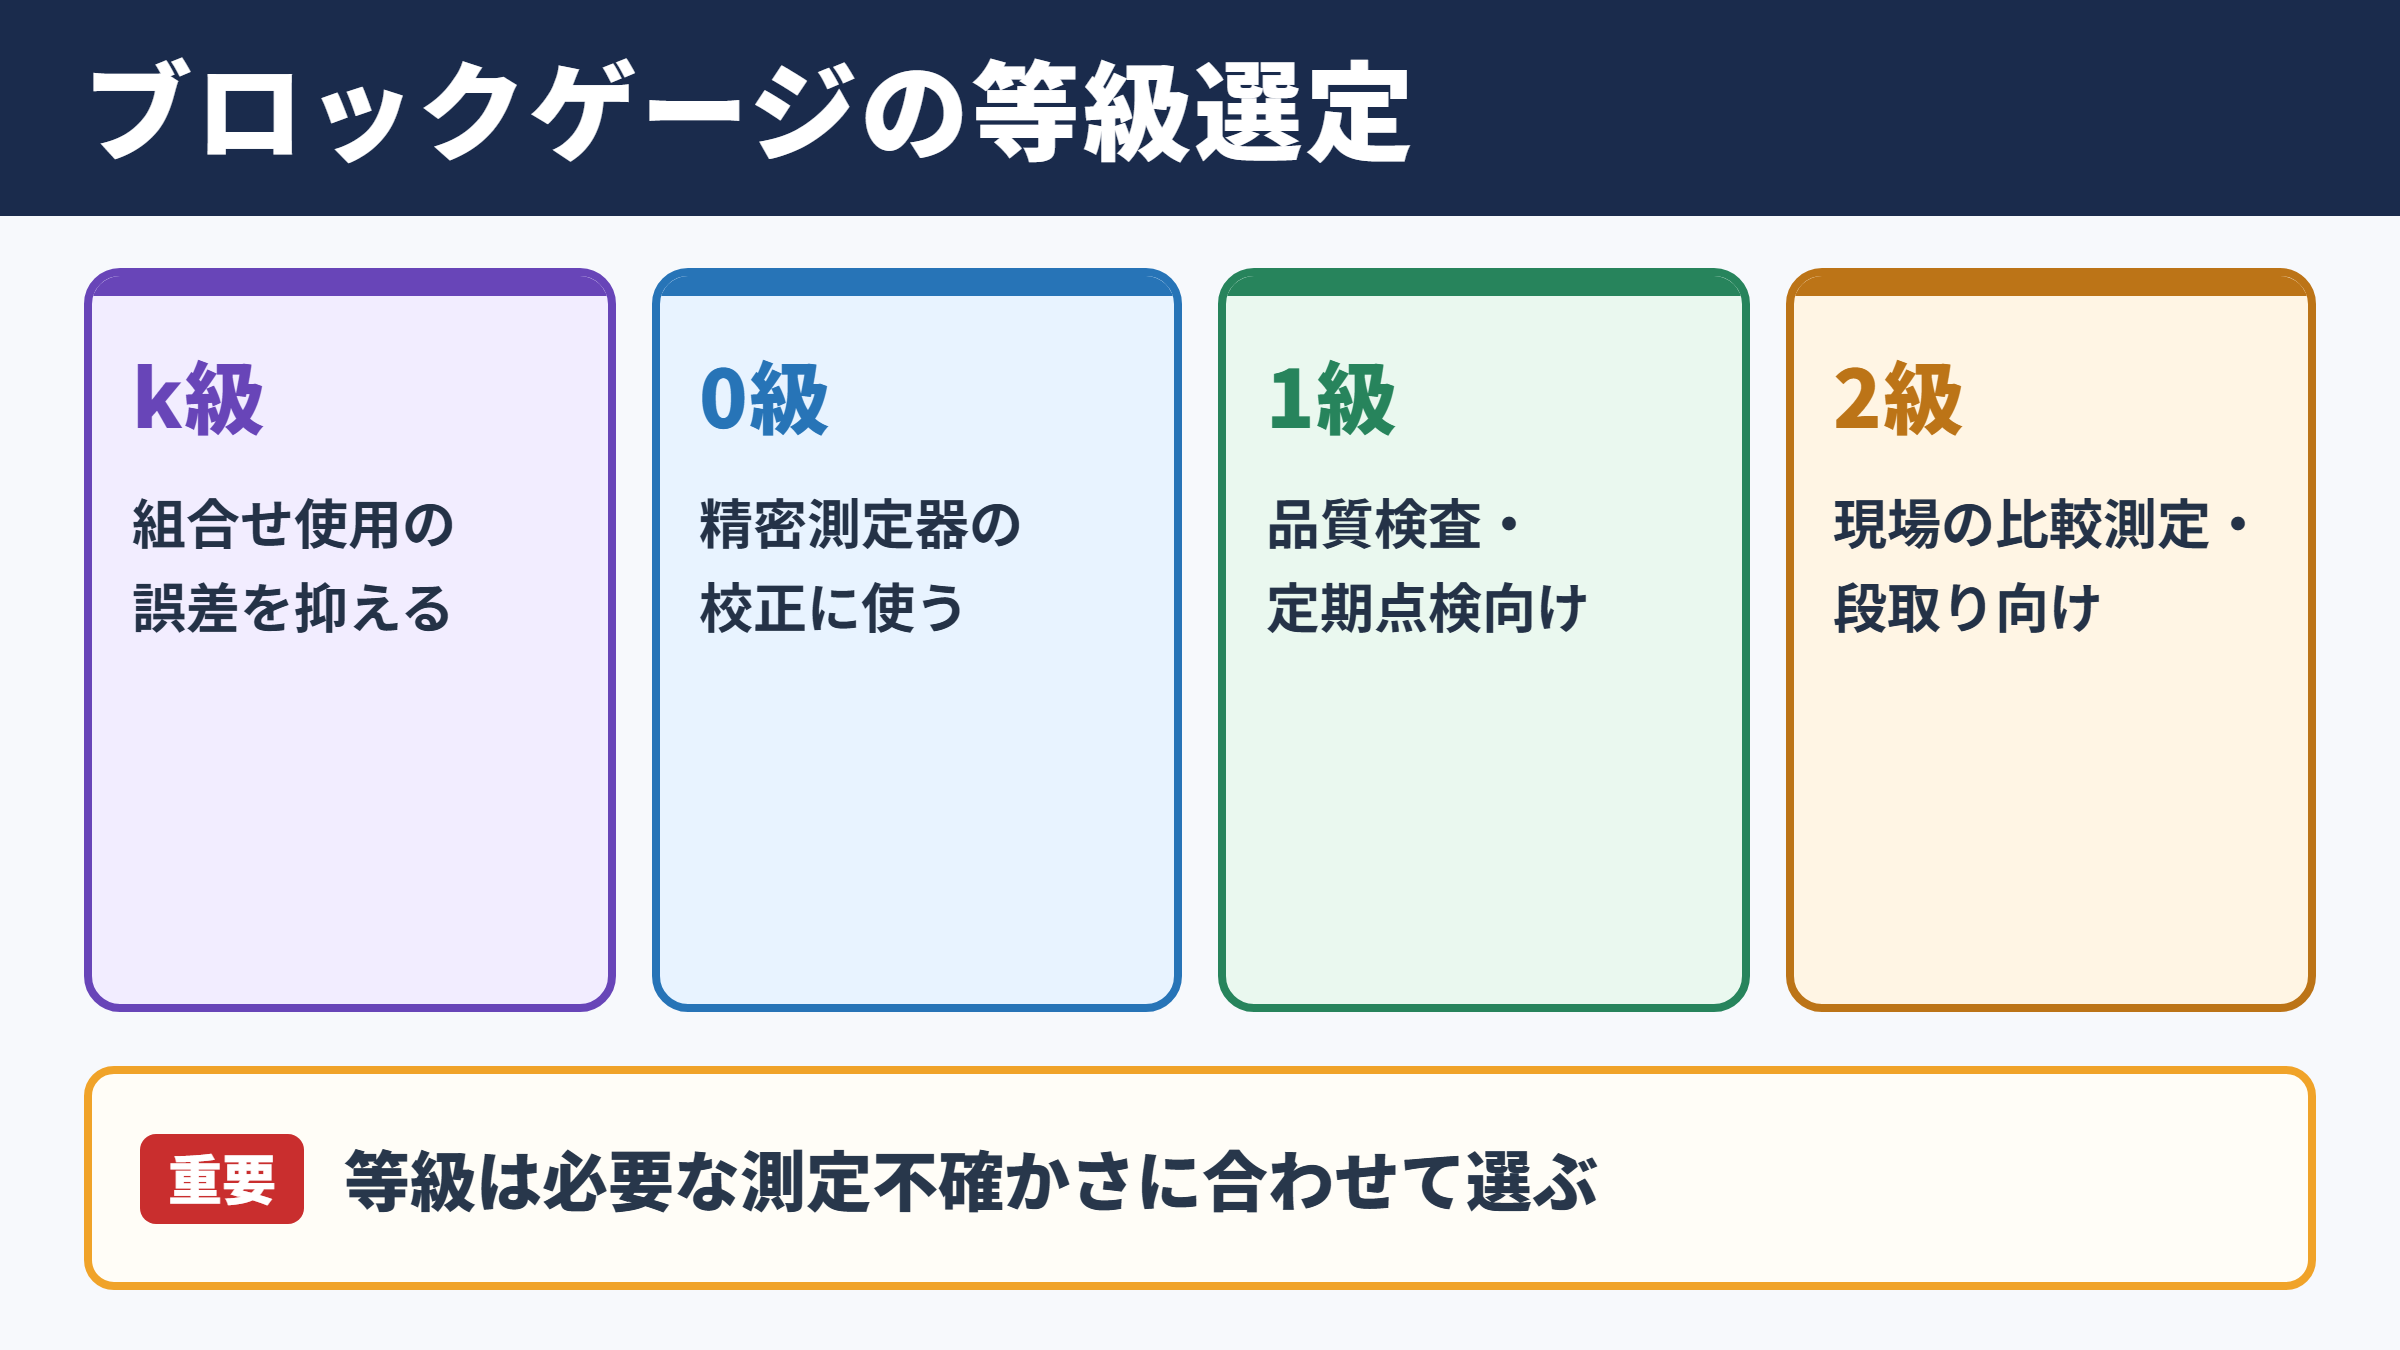
一般に、数字が小さい等級ほど高精度であり、0級は精密測定や基準器の校正、1級は検査室での測定器点検、2級は製造現場での比較測定に使われます。
k級は、ゲージブロックを組み合わせて寸法を作る際の誤差を小さく抑えたい場面に適した高精度等級です。
等級は製品の良し悪しではなく、必要な測定不確かさに合わせるための指標と考えると、選び方が分かりやすくなります。
たとえばノギスのゼロ点確認や一般的な治具の寸法合わせであれば、2級でも十分なことがあります。
一方で、マイクロメータの検査、三次元測定機の基準寸法、精密金型の最終検査では、1級や0級、k級の検討が必要になるでしょう。
| 等級 | 主な位置付け | 代表的な使用場面 | 取扱い時の注意 |
|---|---|---|---|
| k級 | 組合せ使用を重視した高精度品 | 精密校正、基準寸法の構成 | 温度管理と検査履歴の管理が重要 |
| 0級 | 検査室向けの高精度品 | 標準器、精密測定器の校正 | 専用環境での使用が望ましい |
| 1級 | 精密検査向け | 品質保証、測定器の定期点検 | 使用前後の清掃と防錆が必要 |
| 2級 | 作業現場向け | 比較測定、段取り、日常検査 | 傷や打痕による精度低下に注意 |
0級・1級・2級・k級の使い分け
0級、1級、2級、k級を選ぶ際は、加工品の公差だけでなく、使用する測定器の最小表示値や測定環境も確認することが大切です。
高精度のブロックゲージを用いても、温度差、汚れ、測定者の扱い方によって結果が変動すれば、本来の性能を活用できません。
2級は現場で使いやすい実用的な等級であり、作業者がマイクロメータの測定面の平行やゼロ点を確かめる用途にも向いています。
1級は品質検査の基準として使われることが多く、日常管理用の測定器より一段高い信頼性を求める場合に適しています。
0級は校正用として用いられる代表的な等級です。
k級は単体の長さだけでなく、複数枚を密着させたときの寸法精度も意識する場合に有効でしょう。
高い等級を選べば常に正確な測定ができるわけではありません。
測定対象の公差、必要な測定精度、室温、測定頻度をまとめて考え、過不足のない等級を選ぶことが実務上のポイントです。
セット構成と必要寸法の考え方
ブロックゲージは単品でも販売されていますが、多くの場合は複数の寸法をそろえたセットとして使用されます。
1.001mm、1.01mm、1.1mm、1.5mm、10mm、20mmなどのブロックを組み合わせることで、必要な基準寸法を細かく作れます。
この組合せは、密着と呼ばれる方法で行います。
表面を清浄にした2枚の測定面を滑らせながら重ねると、表面張力や分子間力の働きによって密着し、1つの基準長さとして扱えるようになります。
セットの枚数が多いほど細かな寸法を作れますが、組み合わせる枚数が増えるほど取扱い上の誤差要因も増えます。
たとえば32.458mmを作る場合は、30mm、1.4mm、1.05mm、1.008mmのように複数枚を組み合わせます。
実際の選び方はセット構成により異なるため、最少枚数になるように組み立てることが基本です。
精度・公差・寸法許容差の基礎
続いては精度・公差・寸法許容差を確認していきます。
呼び寸法と実寸法の違い
ブロックゲージに刻印されている10mmや25mmといった値は呼び寸法です。
実際の長さは製造時の測定値であり、呼び寸法と完全に一致するとは限りません。
ただし、規格で定められた許容差の範囲内に収まるように製造、検査されています。
ブロックゲージの長さは、単に両端面の距離を意味するだけではありません。
測定面の平面度、平行度、表面粗さ、中心部と端部の寸法差も、実用上の精度に大きく関係します。
一箇所だけ正しい長さであっても、測定面全体が安定していなければ基準器としての価値は下がります。
公差と測定不確かさの考え方
公差は、製品寸法として許容されるばらつきの範囲です。
一方、測定不確かさは、測定結果に含まれる可能性のあるばらつきを見積もったものです。
ブロックゲージを使う目的は、測定器が表示する値を信頼できる基準と比較し、その差を把握することにあります。
そのため、使用するブロックゲージの精度は、確認したい対象より十分に高くなければなりません。
測定器の許容差をT、基準器による不確かさをUとした場合、一般にはUをTより十分小さくすることが望まれます。
目安として、基準器側の影響を対象公差の数分の一以下に抑える考え方が用いられます。
ただし、必要な比率は業界の品質基準、校正規程、測定方法によって変わります。
一律の数値だけで判断せず、社内標準や取引先要求も確認すると安心です。
温度補正と材質による伸び縮み
ブロックゲージの精度を考えるとき、温度の影響は避けられません。
長さの基準は通常20℃で定められており、測定時の温度が異なれば、ブロックゲージ自体も測定対象も熱膨張や収縮を起こします。
鋼製ブロックゲージを手で長く握るだけでも、手の熱によって寸法に影響が出ることがあります。
特にミクロン単位を扱う測定では、室温だけでなく、作業台、測定器、被測定物の温度を近づけることが重要です。
長さの変化は、おおまかに元の長さと線膨張係数と温度差の積で考えられます。
長いブロックほど、また温度差が大きいほど、測定値への影響も大きくなります。
測定の前には、ブロックゲージと測定対象を同じ環境に十分な時間置くことが、精度確保の基本です。
耐摩耗性に優れた超硬合金製や、熱膨張の影響を抑えやすいセラミック製もありますが、材質が変わっても温度管理が不要になるわけではありません。
JIS規格と等級区分の理解
続いてはJIS規格と等級区分を確認していきます。
JISにおけるブロックゲージの位置付け
ブロックゲージは、長さの基準として用いる精密測定用のゲージです。
国内ではJISに基づく寸法、形状、精度に関する考え方が広く参照され、メーカーの検査成績書や校正証明書にも関連する情報が示されます。
規格の目的は、異なるメーカーや測定現場でも、一定の信頼性を持って長さの基準を扱えるようにすることです。
ただし、実際の製品仕様では、材質、セット構成、寸法範囲、校正サービスの内容によって細部が異なります。
購入時には等級名だけを見るのではなく、適用規格、検査成績書の有無、校正値の記載内容、トレーサビリティを確認する必要があります。
等級別に異なる管理レベル
k級や0級のブロックゲージは、精密な基準として扱われるため、保管環境、使用記録、定期校正の管理も厳密になりやすい傾向があります。
1級は検査部門での使用に適し、使用頻度と精度要求のバランスを取りやすい等級です。
2級は製造ラインや加工現場で扱いやすい反面、傷、油、切粉、落下による影響を受けやすいため、日常点検が重要になります。
| 確認項目 | k級・0級 | 1級 | 2級 |
|---|---|---|---|
| 主な管理場所 | 恒温に近い検査室 | 検査室または管理された測定場所 | 現場測定場所 |
| 使用目的 | 校正用基準、精密比較 | 品質検査、測定器確認 | 作業確認、段取り検査 |
| 校正の重要度 | 非常に高い | 高い | 使用頻度に応じて実施 |
| 取扱い | 手袋や専用治具を活用 | 清掃と防錆を徹底 | 汚れ、傷、落下を防止 |
校正証明書とトレーサビリティ
品質保証でブロックゲージを使用する場合、寸法が正しいと信じるだけでは不十分なことがあります。
いつ、どの基準と比較し、どのような結果で校正されたかを確認できる状態が求められます。
これがトレーサビリティの考え方です。
国家標準などにつながる基準との比較関係をたどれることで、測定値の信頼性を説明しやすくなります。
検査成績書の数値と校正証明書の役割は同じとは限りません。
取引先提出、ISOに基づく品質管理、監査対応が必要な場合は、求められる文書の種類と有効期限を事前に整理しましょう。
高精度なブロックゲージでも、校正期限や使用履歴が不明なら、品質保証上の根拠として使いにくくなります。
基準器には識別番号を付け、保管場所、使用者、校正予定日を一元管理する運用が有効です。
ブロックゲージの測定器校正と使用方法
続いてはブロックゲージの測定器校正と使用方法を確認していきます。
マイクロメータのゼロ点確認
マイクロメータの点検では、測定範囲に合うブロックゲージを使って複数の位置を確認します。
たとえば0mmから25mmの外側マイクロメータであれば、ゼロ点だけでなく5mm、10mm、15mm、20mm、25mm付近も測定すると、ねじの状態や測定面の異常を見つけやすくなります。
測定面をきれいに拭き、ラチェットなどを用いて一定の測定力で接触させることが重要です。
測定値とブロックゲージの校正値との差を記録すれば、器差の傾向を確認できます。
1点だけのゼロ合わせでは、測定範囲全体の精度確認にはなりません。
比較測定における基準寸法の構成
ダイヤルゲージや比較測定器では、ブロックゲージで基準寸法を設定し、被測定物との差を読む方法がよく使われます。
この方法は、絶対値を直接読むよりも、小さな寸法差を安定して比較しやすい点が利点です。
たとえば軸径を比較測定する場合、基準となるブロックゲージの組合せ寸法で指示計をゼロに設定し、ワークを測定して差を確認します。
組合せ時は、必要以上に多くのブロックを使わないことが大切です。
枚数が増えるほど、密着面の状態、異物、温度差の影響を受ける可能性が高まります。
基準寸法が50.000mmで、測定器の表示が基準設定後にマイナス0.003mmを示した場合、測定対象は基準より小さい傾向にあります。
ただし、表示方向は測定器の設定により変わるため、現場の判定ルールを統一しておきましょう。
密着作業と清掃手順
ブロックゲージを密着させる前には、測定面の油膜、指紋、ほこり、研磨粉を丁寧に除去します。
乾いた布で強くこするだけでは微細な汚れが残ることがあるため、用途に適した清浄なウエスや洗浄剤を用いるとよいでしょう。
清掃後は、片方のブロックを直交に近い角度で当て、軽く押し付けながら回転させて密着させます。
無理な力で打ち付けたり、床や金属製の作業台に直接置いたりする扱いは避ける必要があります。
測定面に生じた小さな打痕でも、平行度や密着性を損ねる原因になります。
使用後は分離し、清掃、防錆、収納までを一連の作業として行うことが長寿命につながります。
材質・摩耗・保管環境の管理
続いては材質・摩耗・保管環境の管理を確認していきます。
鋼製・超硬・セラミックの特徴
一般的なブロックゲージには鋼製のものが多く、扱いやすさ、コスト、熱膨張特性のバランスに優れています。
超硬合金製は耐摩耗性が高く、使用頻度が高い現場や、測定面の傷を抑えたい用途で選ばれます。
セラミック製は軽量で錆びにくく、磁気を帯びにくいという特徴があります。
ただし、材質ごとに衝撃への強さ、熱的な挙動、使用感が異なるため、導入前に測定環境との相性を考える必要があります。
| 材質 | 長所 | 注意点 | 向く場面 |
|---|---|---|---|
| 鋼 | 汎用性が高く、選択肢が豊富 | 錆対策が必要 | 一般的な検査と現場作業 |
| 超硬合金 | 耐摩耗性に優れる | 価格が高めで、強い衝撃には注意 | 頻繁な使用、高摩耗の用途 |
| セラミック | 錆びにくく、軽量で非磁性 | 落下や局部的な衝撃に注意 | 清浄な検査環境、磁気を避けたい場面 |
摩耗と傷の点検方法
ブロックゲージの劣化は、目で分かる深い傷だけで起こるわけではありません。
繰り返しの密着、測定器との接触、不適切な清掃による微細な摩耗でも、寸法や平面度に影響する場合があります。
使用前には、測定面の曇り、傷、錆、異物の付着を観察します。
密着しにくい、以前より分離しやすい、測定値が安定しないといった変化も注意信号です。
異常が疑われるブロックゲージを、無理に基準器として使い続けないことが重要です。
使用停止、隔離、校正依頼という判断を早めに行うことで、不良判定や品質事故の連鎖を防げます。
保管ケースと防錆処理
ブロックゲージは、専用ケースの決められた位置に戻して保管するのが基本です。
ケース内に切粉や湿気が入り込むと、測定面の傷や錆の原因になります。
鋼製品では、使用後に薄く防錆油を塗布する方法が一般的です。
ただし、次回の測定前に油を十分に除去しなければ、密着性や測定値に影響する可能性があります。
保管場所は、急激な温度変化、直射日光、高湿度、振動を避けるとよいでしょう。
ブロックゲージの精度管理は、購入時の等級選定で終わりません。
清掃、温度順応、防錆、定期校正を継続して初めて、基準器としての性能を保ちやすくなります。
購入時に確認したい仕様と比較項目
続いては購入時に確認したい仕様と比較項目を確認していきます。
等級以外に見るべき仕様
購入時は0級、1級、2級、k級という表示だけで決めず、必要な寸法範囲、セット枚数、最小ステップ、材質を確認しましょう。
たとえば小さな寸法を細かく作る必要がある場合は、1mm台の構成が充実したセットが便利です。
長い寸法を多く扱う場合は、長尺ブロックの構成や別売り単品の入手性も重要になります。
また、メーカーが発行する検査成績書、校正証明書、トレーサビリティ体系、再校正サービスの内容も、長期運用では見逃せない比較項目です。
現場用途別の推奨等級
用途ごとの一般的な考え方を整理すると、選定の方向性が見えてきます。
| 使用目的 | 検討しやすい等級 | 選定時の着眼点 |
|---|---|---|
| 加工現場の日常確認 | 2級 | 耐久性、扱いやすさ、必要寸法 |
| 受入検査と工程検査 | 1級 | 測定器の精度、校正周期、文書管理 |
| 精密測定器の校正 | 0級 | 温度環境、校正証明書、不確かさ |
| 高精度な組合せ測定 | k級 | 組合せ精度、最少枚数、取扱い技能 |
これはあくまで代表的な目安です。
被測定物の公差が厳しい場合や、顧客監査で特定等級が指定されている場合は、その条件を優先してください。
コストと運用負担のバランス
高等級のブロックゲージは購入費用が高くなりやすく、保管環境や校正費用も含めた運用負担が増える場合があります。
一方で、必要な精度を満たさない等級を選ぶと、測定の信頼性を確保できず、再検査や不良流出のリスクにつながります。
購入価格だけではなく、校正、保守、教育、測定不良の防止まで含めて比較することが現実的です。
現場用の2級セットと、検査室用の1級または0級セットを分ける方法もあります。
目的別に使い分ければ、高精度品の摩耗を抑えながら、日常作業の効率も保ちやすくなるでしょう。
ブロックゲージ等級選びのまとめ
ブロックゲージの0級、1級、2級、k級は、許容される寸法誤差や用途に応じて定められた精度区分です。
k級と0級は高精度な校正や基準設定に向き、1級は精密検査、2級は現場での比較測定や日常確認に活用しやすい選択肢です。
選定では等級だけでなく、必要な寸法範囲、セット構成、材質、校正証明書、温度管理、保管方法を総合的に確認する必要があります。
最も大切なのは、測定対象に必要な精度と、ブロックゲージを維持管理できる環境を一致させることです。
適切な等級を選び、清掃、防錆、定期校正を続けることで、ブロックゲージは品質を支える信頼性の高い基準器として長く役立つでしょう。