アルミニウムは軽量で扱いやすく、機械部品、治具、輸送機器、電子機器の筐体など、幅広い分野で使われる金属です。
一方で、切削時に材料が刃物へ付着しやすく、条件を誤るとバリ、溶着、むしれ、寸法ばらつきが起こりやすい面もあります。
とくに回転数、送り、切込み、工具形状、切削油剤の組み合わせは、表面粗さと加工能率を左右する重要な要素です。
本記事ではアルミの切削加工に見られる特徴を整理し、回転数を中心とした加工条件の考え方と、表面粗さを安定させる実務上のポイントを解説します。
アルミ切削加工の特徴と条件設定
それではまず、アルミの切削加工の特徴と、加工条件を考える際の結論について解説していきます。
高い切削性と溶着リスク
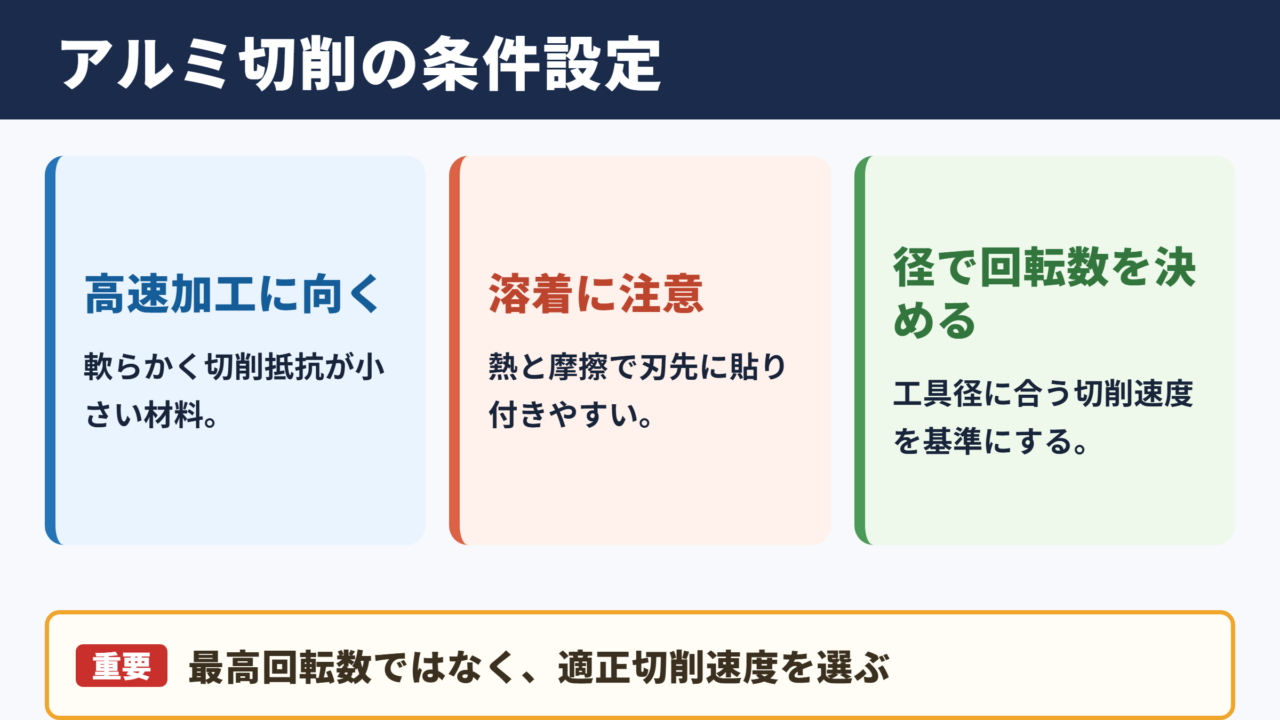
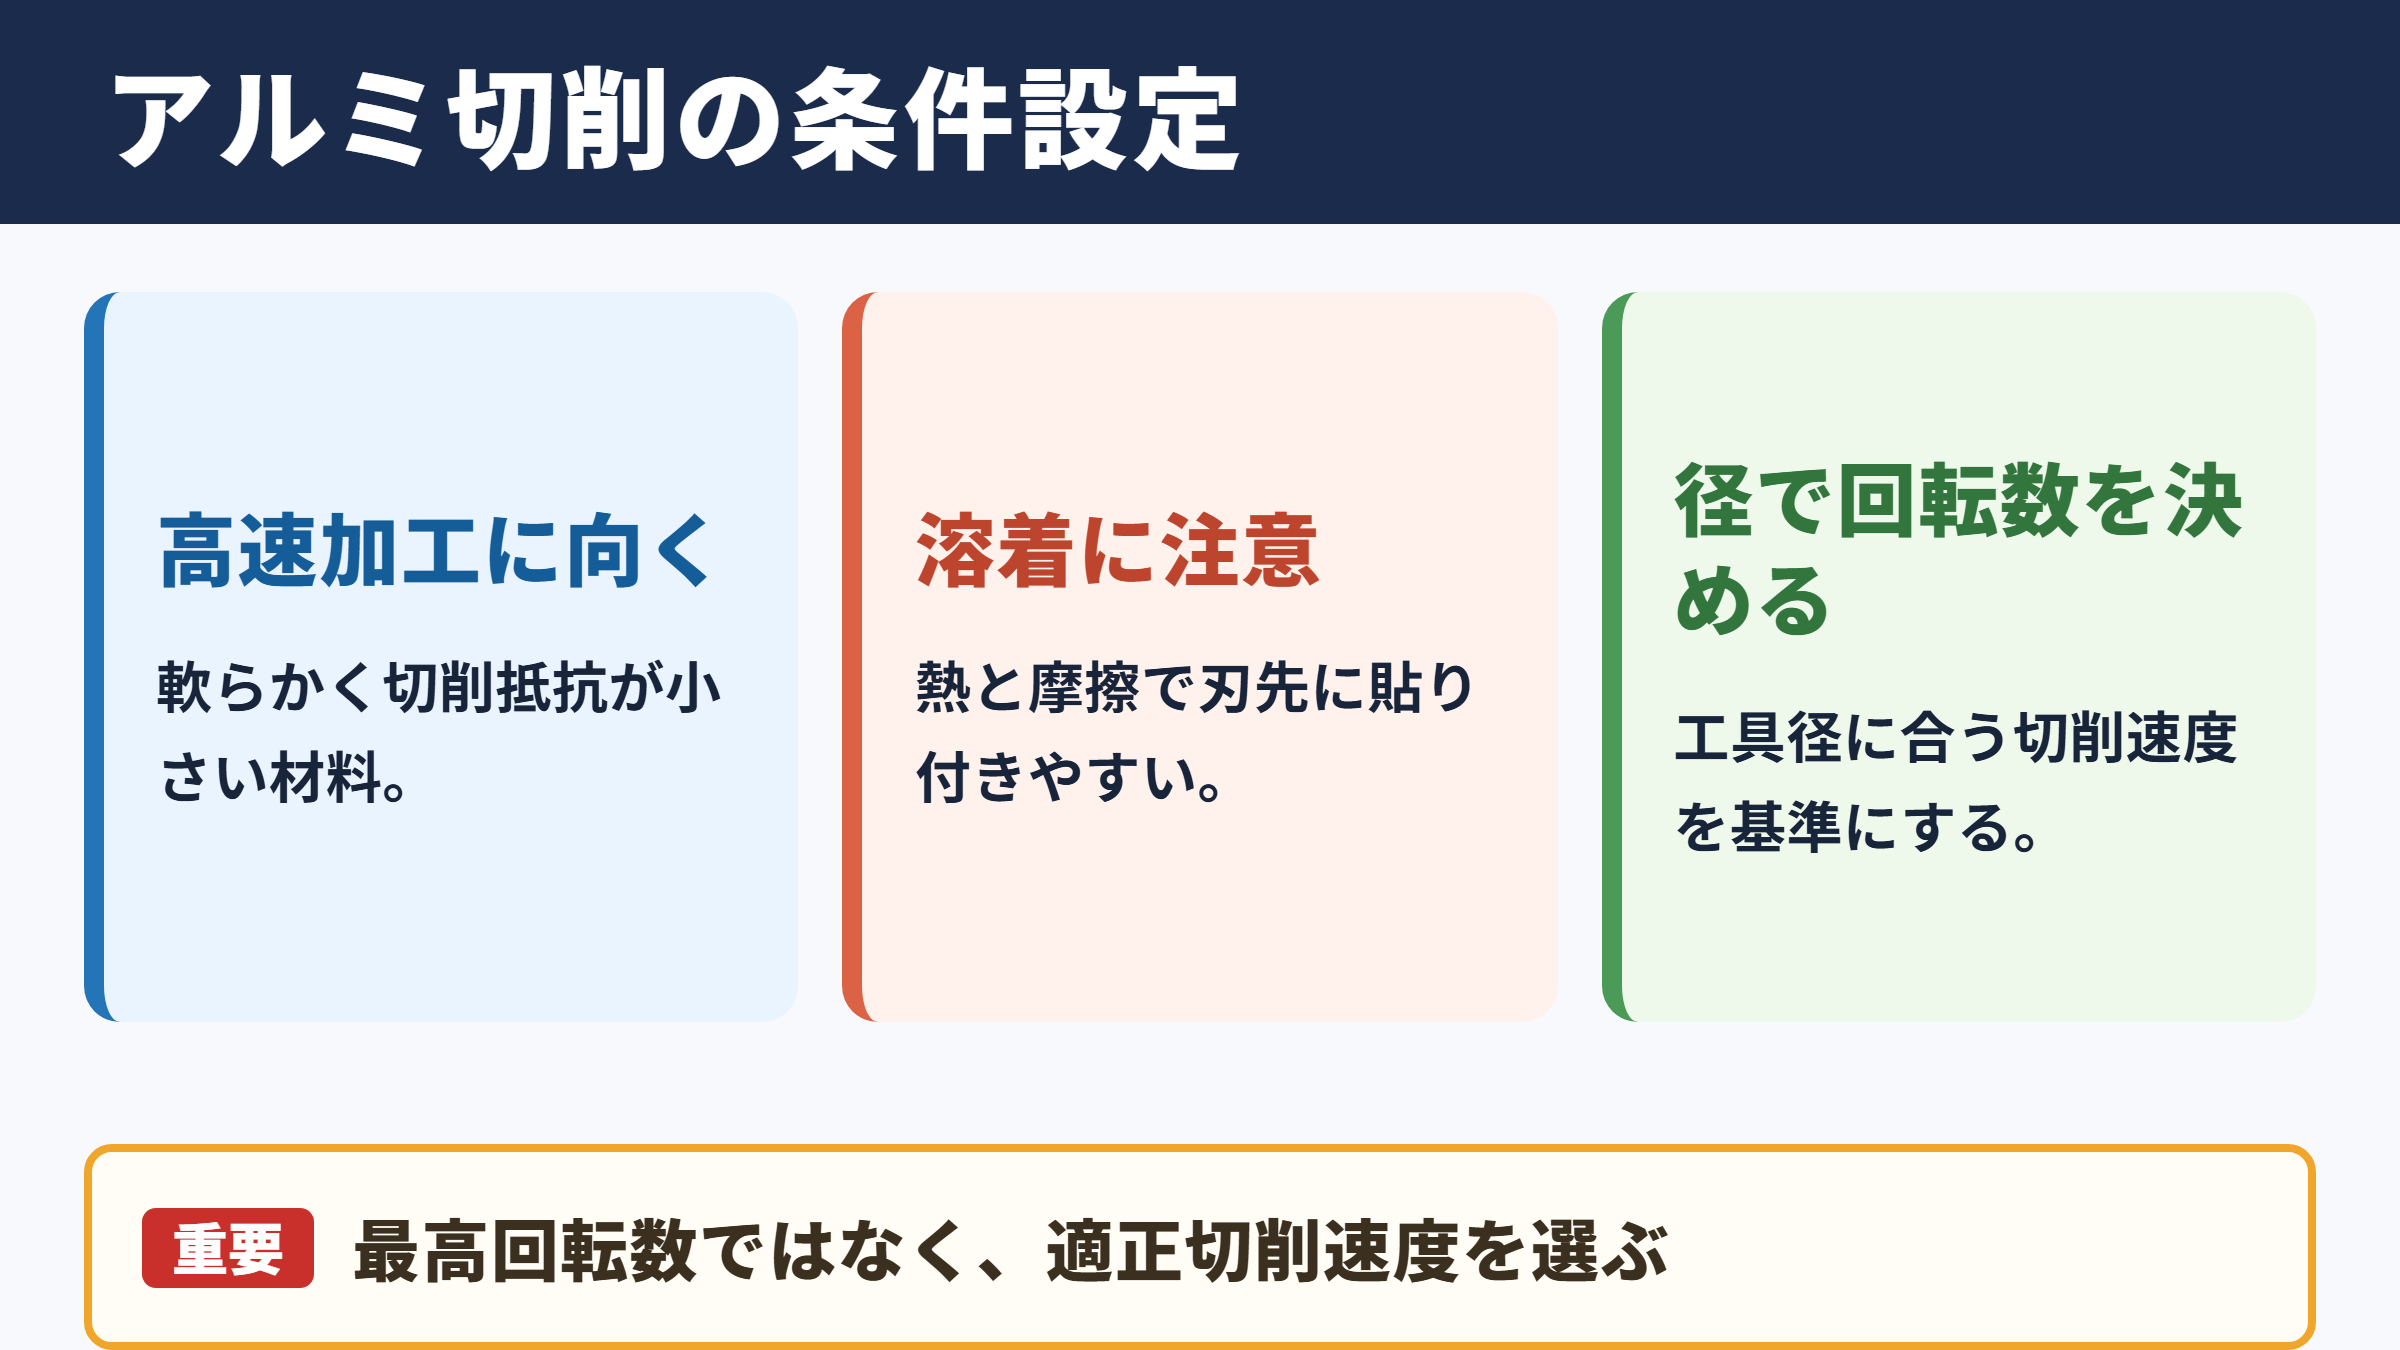
アルミニウムは鉄鋼材料と比べて比較的軟らかく、切削抵抗が小さいため、高速加工に向く材料です。
切りくずを効率よく排出できれば、短い加工時間で仕上げることも期待できるでしょう。
しかし、軟らかいことは常に利点になるわけではありません。
切削熱や摩擦が大きくなると、切りくずや材料成分が刃先に貼り付き、構成刃先と呼ばれる溶着状態が生じます。
構成刃先ができると刃先形状が不安定になり、加工面に引っかき傷、白っぽいむしれ、周期的な粗さが現れやすくなります。
工具がまだ摩耗していなくても表面が急に悪化する場合は、回転数だけでなく溶着の発生を疑うことが大切です。
アルミ切削では、切れ味のよい工具、十分な切りくず排出、適した潤滑を組み合わせることが基本となります。
回転数と切削速度の関係
主軸回転数は高ければよいというものではなく、工具径と切削速度から決めます。
切削速度は工具の外周が材料に対して動く速さであり、回転数だけを見て条件を決めると、工具径が変わったときに適正範囲から外れるおそれがあります。
回転数の目安は、主軸回転数=切削速度×1000÷工具径÷3.14で考えられます。
たとえば工具径10ミリ、切削速度300メートル毎分なら、回転数はおよそ9500回転毎分が出発点になります。
小径工具では同じ切削速度でも必要な回転数が高くなります。
反対に大径工具を高回転で回すと、切削速度が過大になり、発熱、工具摩耗、振れの影響が増すことがあります。
設備の最高回転数ではなく、工具径に合う切削速度を基準にすることが、安定した条件設定への近道です。
実際には工作機械の剛性、工具メーカーの推奨値、ワークの固定状態も考慮し、試し加工で調整します。
表面粗さを決める基本要素
表面粗さは回転数だけで決まりません。
送り量が大きいほど工具の軌跡が粗くなりやすく、切込みが小さすぎると刃先が材料を切るより押しつぶす状態になり、面品位を落とす場合があります。
エンドミル加工では、1刃当たりの送り量、工具の刃数、工具の振れ、突き出し長さ、クランプ剛性が相互に関係します。
仕上げ面を優先するなら、仕上げ代を残して荒加工と仕上げ加工を分ける考え方が有効です。
荒加工では能率と切りくず排出を重視し、仕上げでは小さめの送りと安定した切込みで加工面を整えます。
アルミの仕上げ加工では、回転数を上げるだけで粗さを改善しようとせず、送り、振れ、工具の切れ味、保持剛性を同時に確認することが重要です。
アルミ材種ごとの切削特性
続いては、アルミ合金の種類によって変わる切削性を確認していきます。
純アルミ系と軟質材の傾向
純アルミ系や軟質の合金は、加工抵抗が低い一方で、粘りがあり、切りくずが工具へ付着しやすい傾向があります。
切削面の光沢を求める場面では有利に見えても、工具の切れ味が落ちると急にむしれが発生することがあります。
このような材料では、すくい角が適切で刃先が鋭いアルミ用工具を選び、切削油剤やミストで潤滑性を補うと効果的です。
送りを極端に小さくしすぎると、切削よりも擦過が増え、かえって面が荒れる可能性があります。
工具径や刃先の状態に応じて、刃が確実に材料へ食い込む送り量を確保することが求められます。
A5052などの非熱処理合金
A5052は耐食性と成形性に優れ、板金部品やカバー類にも多く用いられる代表的なアルミ合金です。
切削加工も可能ですが、比較的粘りがあるため、ポケット加工や薄肉部の加工では切りくずの巻き付きに注意が必要です。
薄板や薄肉ワークでは、加工熱や切削力による変形も無視できません。
ワークを強く締めすぎると取り外した後に反りが出る場合があり、反対に固定が弱いとびびりが起こります。
治具の当たり面を増やし、切込みを段階的に分け、仕上げ時の負荷を小さくする方法が現実的でしょう。
表面粗さを安定させるには、加工部位ごとの剛性変化を意識し、薄くなる工程ほど条件を慎重に調整します。
A2017とA7075などの高強度合金
A2017やA7075は強度が高く、航空機部品、治具、構造部品などに採用されることがあります。
軟質材より溶着しにくい場面もありますが、切削抵抗は増えやすく、工具摩耗や欠けへの配慮が必要です。
高強度合金では、工具を長く突き出した状態で無理に深い切込みを与えると、びびりや工具破損につながります。
粗加工では負荷を分散し、工具メーカーが示す推奨切削速度と1刃当たり送りを参考に、設備能力に合わせて設定します。
材種名だけで一律に判断せず、調質記号、板厚、ブロック材か押出材かといった供給状態も確認すると、条件の再現性が高まります。
| 材料の例 | 主な傾向 | 加工時の注意点 |
|---|---|---|
| 純アルミ系 | 軟らかく切削抵抗が小さい | 溶着とむしれの対策 |
| A5052 | 粘りと耐食性のバランス | 変形と切りくず排出の管理 |
| A6061 | 汎用性が高く比較的加工しやすい | 調質による性質差の確認 |
| A2017 | 強度が高く切削抵抗も増えやすい | 摩耗とびびりの抑制 |
| A7075 | 高強度で精密部品にも使われる | 工具負荷と寸法変化への配慮 |
回転数と送り量の設定方法
続いては、回転数と送り量を実際の加工条件へ落とし込む方法を確認していきます。
切削速度から始める回転数計算
回転数は、使用する工具径と目標とする切削速度から設定します。
工具カタログにはアルミ合金向けの切削速度範囲が記載されていることが多く、まずはその中間付近を初期値にする方法がわかりやすいでしょう。
ただし、カタログの数値は十分な剛性と安定した保持を前提にしている場合があります。
小型マシニングセンタ、卓上フライス、長い工具突き出し、薄肉形状といった条件では、推奨値の下側から始めるほうが安全です。
回転数を上げた際に音が高くなったり、切りくずが粉状になったりしても、それだけで良好な状態とは判断できません。
加工面、切りくずの形、主軸負荷、工具への付着を一緒に観察することが欠かせません。
1刃当たり送りによる送り速度
送り速度は、1刃当たり送り、刃数、回転数を掛け合わせて求めます。
テーブル送り速度=回転数×刃数×1刃当たり送りで算出します。
回転数10000回転毎分、2枚刃、1刃当たり送り0.05ミリなら、送り速度は毎分1000ミリが目安です。
回転数だけを上げて送りを据え置くと、1刃当たり送りが小さくなりすぎることがあります。
すると刃先が十分に切り込まず、材料表面を擦る割合が増え、熱と溶着を招きやすくなります。
反対に送りを上げすぎると、切削抵抗が増大し、面粗さ、寸法精度、工具寿命に悪影響が出ます。
回転数と送りは必ず対になる条件であり、片方だけを調整しても最適化にはなりません。
工具径と刃数の選び方
アルミ加工用エンドミルには、2枚刃、3枚刃、4枚刃などがあります。
一般に2枚刃は切りくずポケットが広く、深い溝加工やポケット加工で排出性を確保しやすい構成です。
3枚刃は送り能力と切りくず排出のバランスを取りやすく、高能率加工で選ばれることがあります。
刃数が多い工具は剛性面で利点がある一方、切りくずが詰まりやすい条件では不利になる場合もあります。
工具径は大きいほど剛性を得やすいですが、小さなコーナーや細部には入りません。
加工形状に対して必要以上に細い工具を選ばないことが、びびり防止と表面粗さ改善の基本です。
回転数を高める前に、工具径、刃数、突き出し長さを見直してください。
剛性不足を回転数だけで補おうとすると、びびりや溶着が悪化することがあります。
表面粗さに影響する加工要因
続いては、アルミ切削における表面粗さを左右する具体的な要因を確認していきます。
送りマークと理論粗さ
フライス加工の面には、工具が送られた軌跡による送りマークが残ります。
仕上げ面の見た目や触感に影響するため、外観部品では特に重要な管理項目です。
ボールエンドミルによる曲面加工では、送り量だけでなくピックフィードも粗さに大きく関係します。
ボールエンドミルの加工では、ピックフィードが小さいほどカスプ高さを抑えやすくなります。
ただし小さくしすぎると加工時間が長くなるため、要求される粗さと生産性のバランスが必要です。
平面加工で粗さを改善したい場合、送りを下げる方法は有効ですが、下げすぎは擦りを増やす原因になります。
工具の振れや摩耗を放置した状態では、条件を細かく調整しても安定した面にはなりにくいでしょう。
工具摩耗と刃先の状態
新品の工具でも、保管中の傷、取り付け時の打痕、主軸テーパの汚れがあると、本来の性能を発揮できません。
アルミ用工具は切れ味を重視した刃先形状を持つものが多く、わずかな欠けや摩耗でも加工面への影響が出やすい特徴があります。
工具にアルミが付着している場合は、切削条件の再検討とともに、工具を安全に清掃または交換します。
無理に使い続けると、寸法調整のための追加加工が増え、結果としてコストが上がります。
表面粗さの不良を測定条件だけの問題と決めつけないことが重要です。
加工前後で工具を観察し、刃先、コーティング、切りくずの付着、摩耗幅を記録すると、再発防止に役立ちます。
振れとびびりの発生
工具の振れは、各刃の切込み量を不均一にします。
一部の刃だけに負荷が集中すると、面粗さが乱れ、工具寿命も短くなります。
振れの原因には、コレットの汚れ、ホルダの摩耗、工具の締め付け不足、主軸側の状態などがあります。
びびりは、工具、ホルダ、ワーク、治具、工作機械のどこかで剛性が不足し、振動が増幅されることで起こります。
加工面に規則的な波模様が出る場合は、回転数を少し変えて共振域から外す方法もあります。
ただし根本対策としては、工具突き出しを短くする、保持方法を見直す、切込みや送りを調整することが必要です。
粗さ不良に波模様が伴うときは、切れ味よりもびびりを優先して確認します。
回転数を数パーセント変更するだけで改善する例もありますが、治具剛性の確認も欠かせません。
工具と切削油剤の選定基準
続いては、アルミ加工で使う工具と切削油剤の選定基準を確認していきます。
アルミ用エンドミルの刃形状
アルミ加工には、アルミ専用または非鉄金属向けとされるエンドミルが適しています。
これらの工具は、切りくずの排出性を考慮した大きなねじれ角や、切れ味を重視した刃先形状を持つことが一般的です。
鏡面に近い仕上げを狙う場合には、刃先の研磨品質、工具の振れ精度、ワーク固定まで含めて検討します。
汎用工具で加工できる場合もありますが、溶着や切りくず詰まりが続くなら、工具の材種と形状を変える価値があります。
工具選定は加工条件を安定させるための前提条件であり、単なる消耗品の選択ではありません。
コーティングとノンコートの使い分け
アルミ加工では、用途によってノンコート工具や非鉄向けコーティング工具が選ばれます。
重要なのは、コーティングの有無だけではなく、材料との相性、切削速度、切削油剤、加工方法を総合的に見ることです。
不適切なコーティングでは、アルミが付着しやすくなる場合があります。
一方で、高速加工や長時間の連続加工では、耐摩耗性を考慮した工具が有利になることもあります。
工具メーカーの用途区分を確認し、同じアルミでも材種や加工内容に合った推奨品を使うと、条件出しの時間を短縮できます。
湿式加工とエアブローの判断
切削油剤には、潤滑、冷却、切りくず排出の補助という役割があります。
アルミの溶着対策では、とくに潤滑性が役立つ場面があります。
深いポケットや溝では切りくずが滞留しやすいため、エアブローやクーラントで切りくずを確実に外へ出すことが重要です。
ただし、エアブローの向きが不適切だと切りくずを加工部へ押し戻すことがあります。
加工点から切りくずを逃がす流れになっているか、実際の運転中に観察してください。
火災リスク、ミスト環境、後工程の洗浄、ワークの腐食性なども踏まえ、設備に合う方法を選ぶ必要があります。
| 確認項目 | 良好な状態の目安 | 問題が出た場合の見直し |
|---|---|---|
| 工具 | 刃先が鋭く付着物が少ない | 工具種類、摩耗、振れの確認 |
| 回転数 | 工具径に見合う切削速度 | 高すぎる速度や共振域の回避 |
| 送り | 切削に必要な1刃当たり送り | 擦りや過大負荷の抑制 |
| 切りくず | 加工部へ再噛み込みしない | エア、クーラント、刃数の変更 |
| 固定 | ワークと治具が安定している | 支持点、締付け、突き出しの見直し |
加工不良の確認手順
続いては、表面粗さや寸法不良が起きた際の確認手順を確認していきます。
加工面の見た目から探る原因
加工面に白いむしれや引き裂かれたような跡がある場合は、溶着や刃先の切れ味低下が考えられます。
一定間隔の筋や波模様が目立つ場合は、振れやびびりを疑います。
面全体が曇ったように見えるなら、送り不足による擦り、切りくずの再噛み込み、工具摩耗などを順に確認します。
不良面を写真で残し、工具番号、回転数、送り、切込み、材料ロットを記録しておくと、原因の比較が容易になります。
感覚だけで条件を変えるより、変更前後の情報を残したほうが、再現性のある改善につながります。
変更項目を絞る条件調整
不具合が起きたとき、一度に回転数、送り、切込み、工具、油剤をすべて変えると、何が効いたのか判断できません。
まずは工具への付着、ホルダの汚れ、ワーク固定といった基本状態を確認します。
その後、回転数を小さな範囲で変更する、送りを見直す、仕上げ代を変えるという順で、変更項目を絞ります。
1回の試験で変える条件は原則として1つか2つまでにすると、結果を読み取りやすくなります。
加工時間に余裕があるなら、複数の条件を同じ材料で比較し、粗さ測定値と外観を並べて評価するとよいでしょう。
寸法精度と熱変位の管理
アルミニウムは熱伝導性が高く、加工中の発熱や室温変化の影響を受けることがあります。
高精度部品では、荒加工直後と仕上げ加工時でワーク温度が変わり、寸法に差が出る場合があります。
長時間の連続加工では、主軸や機械本体の熱変位も無視できません。
要求公差が厳しい場合は、荒加工後に温度を安定させる工程、仕上げ前の測定、加工順序の工夫などを検討します。
表面粗さが良好でも寸法が安定しなければ、品質としては十分ではありません。
粗さ、寸法、加工時間、工具寿命をまとめて評価することが、実用的な切削条件の管理につながります。
まとめ
アルミの切削加工は高速化しやすい一方で、溶着、切りくず詰まり、びびり、薄肉部の変形などに注意が必要です。
回転数は工具径と切削速度から考え、送り速度は1刃当たり送りと刃数を含めて設定します。
回転数だけを上げても表面粗さが必ず改善するわけではありません。
工具の切れ味、振れ、突き出し長さ、ワーク固定、切削油剤、切りくず排出を整えることで、安定した加工面に近づけます。
まずは工具メーカーの推奨条件を基準にし、設備と材料の状態に合わせて小さく調整を重ねることが大切です。
加工面の観察と条件の記録を習慣にすれば、アルミ合金ごとの違いにも対応しやすくなり、品質と生産性の両立を目指せるでしょう。