銀ロウは、銅や真鍮、ステンレス、鉄系材料などを強固につなぐために使われるろう材です。
同じ銀ロウでも銀の含有量、添加元素、溶融温度、形状によって、適した母材や作業性が大きく変わります。
銀ロウ棒、銀ロウ板、銀ロウペーストのどれを選ぶか迷う場面では、見た目だけではなく、接合部の隙間や加熱方法まで考えることが重要です。
この記事では、銀ロウの種類と合金特性、代表的な形状ごとの特徴、選定時の注意点をわかりやすく解説します。
銀ロウの種類と選び方
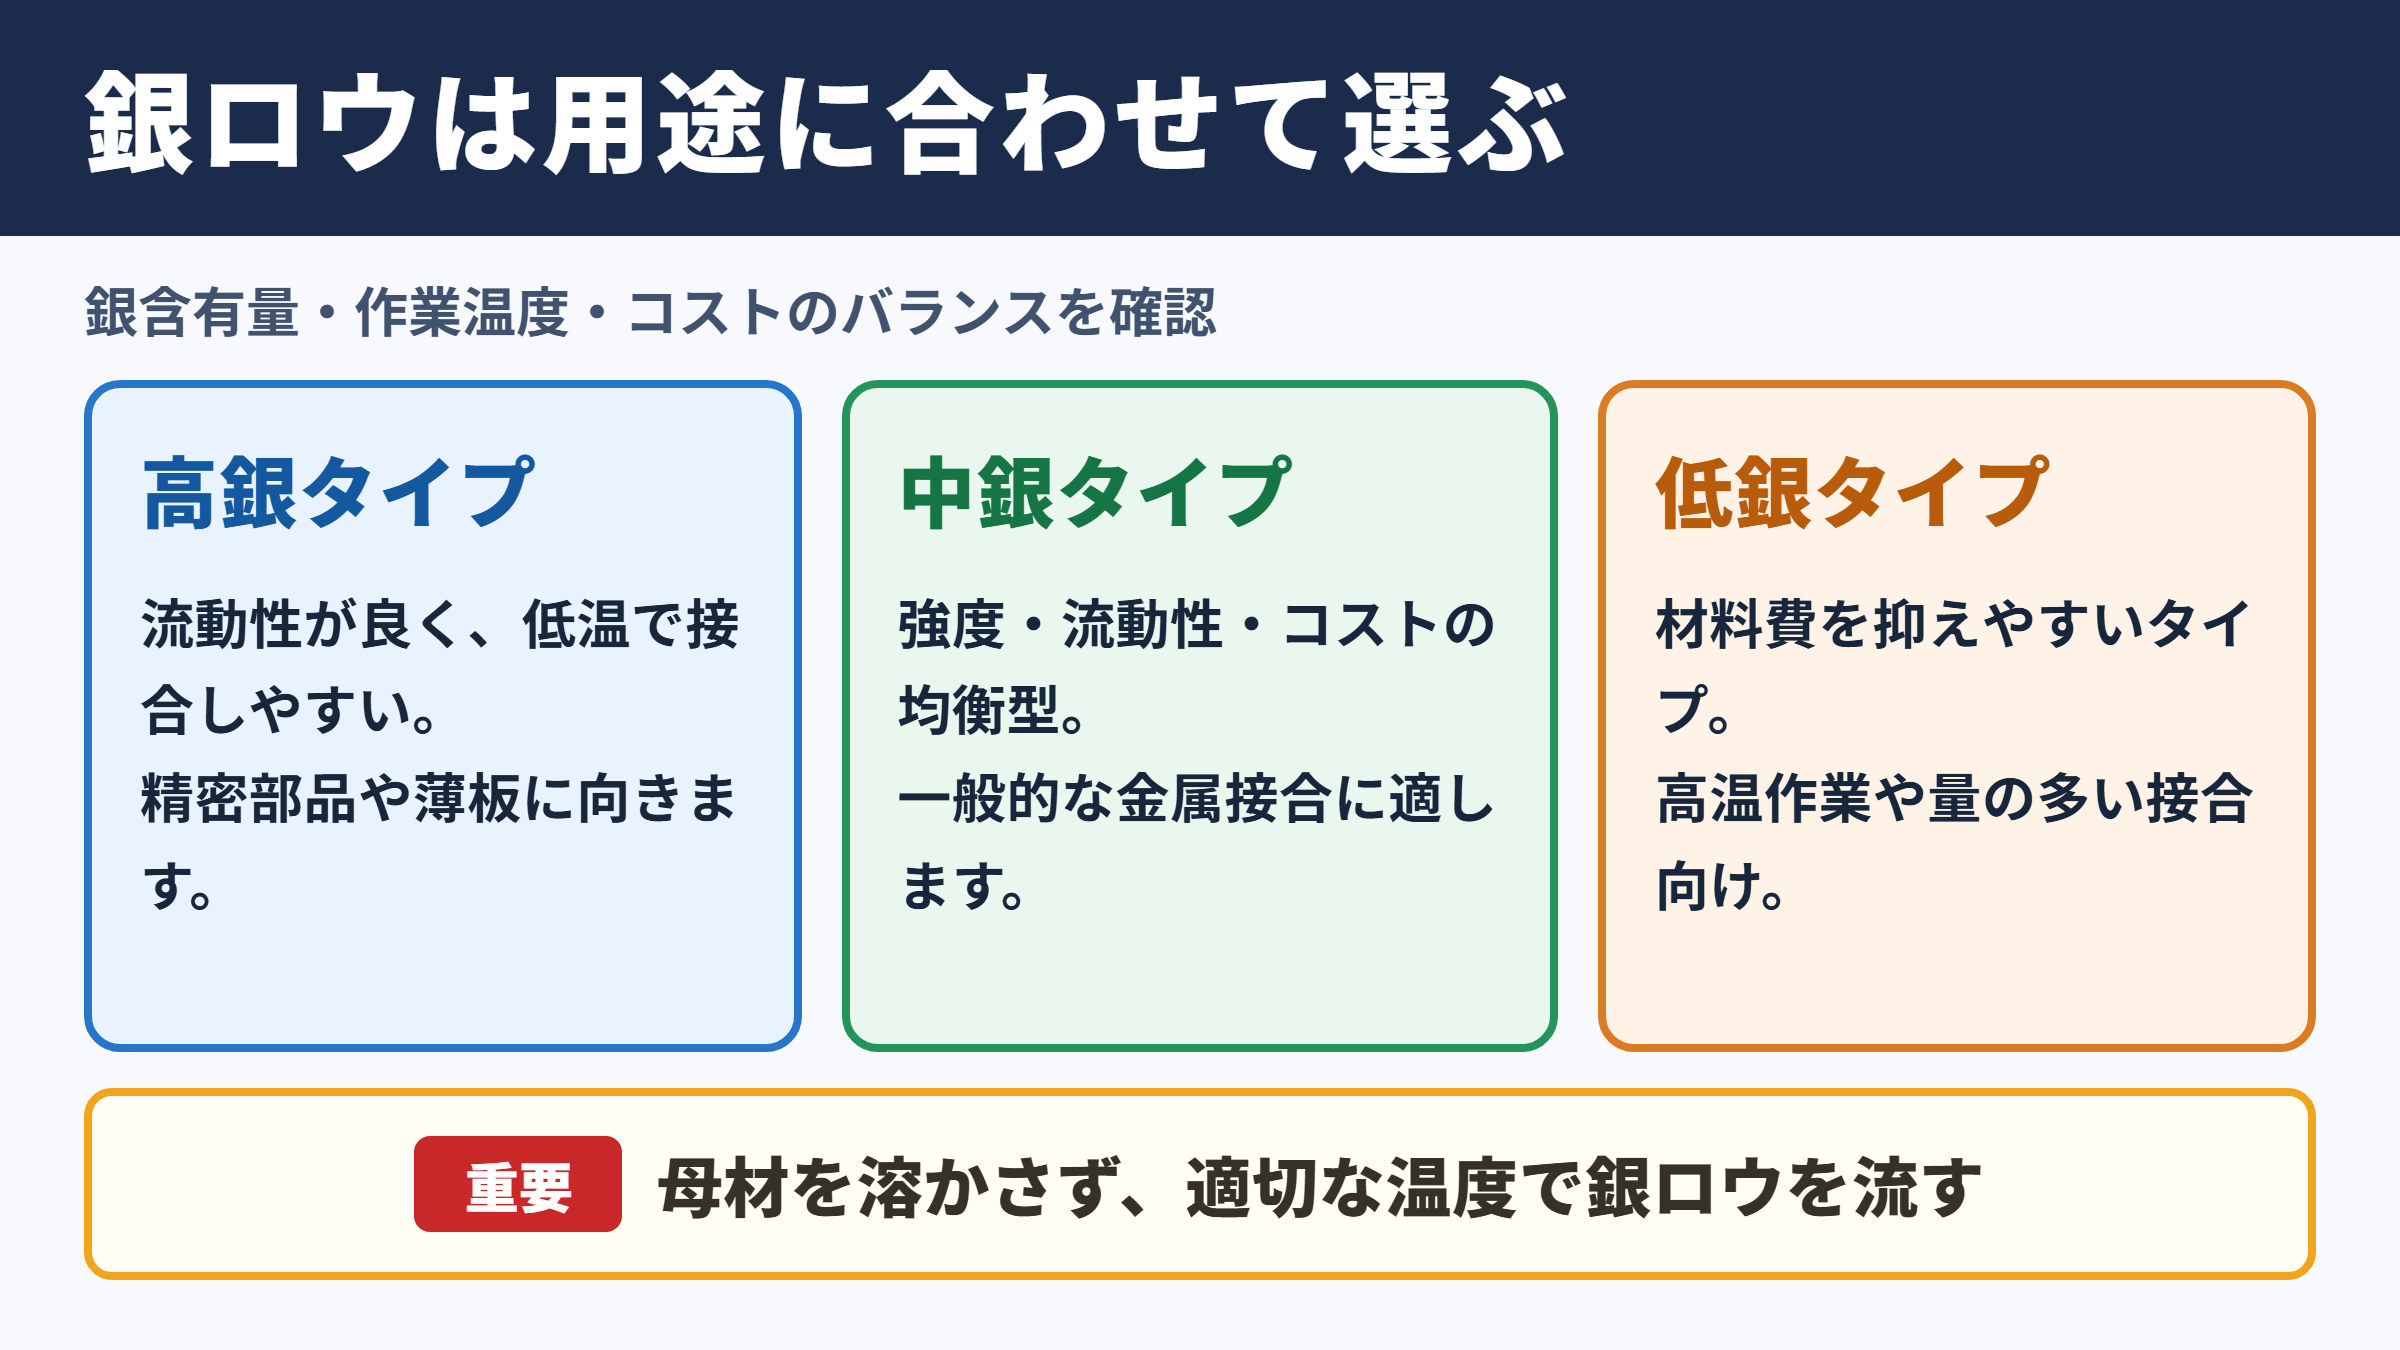
それではまず銀ロウの種類と選び方について解説していきます。
銀含有量による性質の違い
銀ロウは、銀を主成分の一つとして、銅、亜鉛、すず、ニッケル、りんなどを配合したろう材です。
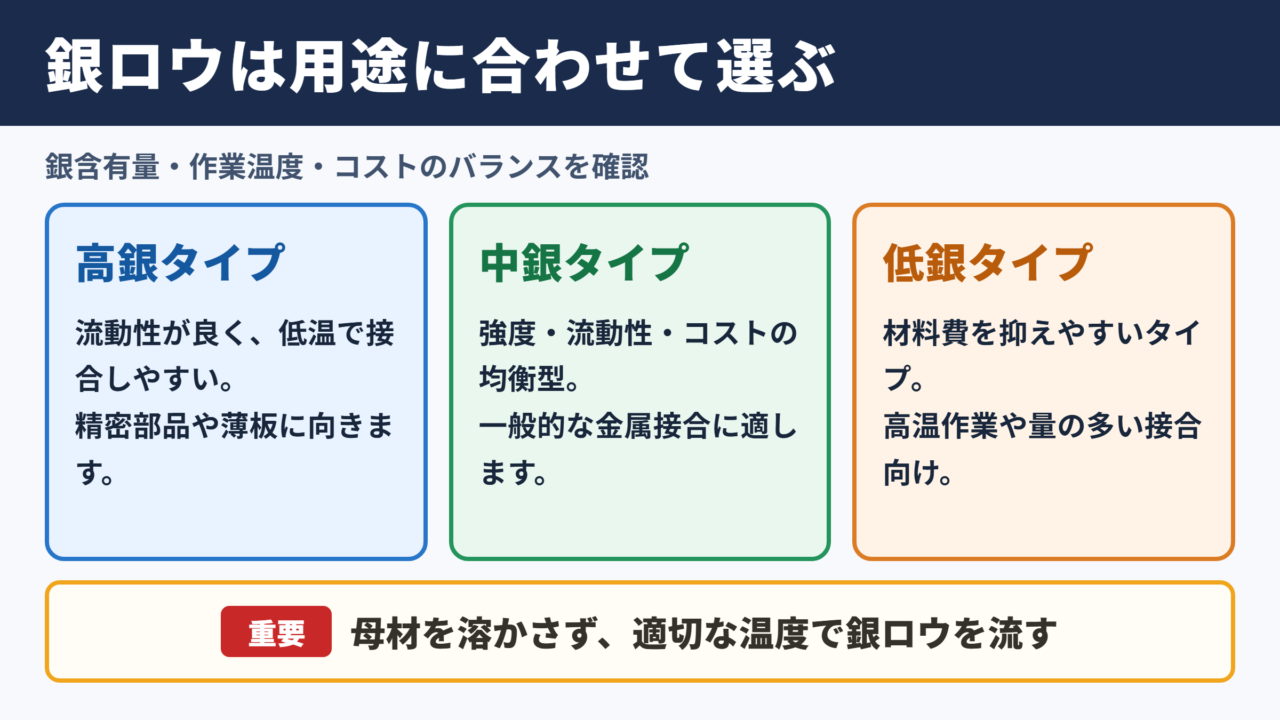
一般に銀の含有量が高いほど流動性やぬれ性に優れ、接合部へ浸透しやすい傾向があります。
銀含有量が高い銀ロウは、比較的低い温度で作業しやすく、接合後の仕上がりも美しくなりやすい点が特徴です。
一方で、銀の価格が材料費へ反映されやすいため、量産や大きな接合面積ではコストも確認する必要があります。
銀の含有量が少ない製品は材料費を抑えやすく、十分な強度を確保できる場合もあります。
ただし、融点が高くなったり、流れがやや鈍くなったりする製品もあるため、作業条件との相性を見極めることが大切でしょう。
| 銀ロウの分類 | 主な傾向 | 向いている場面 |
|---|---|---|
| 高銀タイプ | 流動性が良く、比較的低温で接合しやすい | 精密部品、薄板、仕上がりを重視する接合 |
| 中銀タイプ | 強度、流動性、コストのバランスがよい | 一般的な金属接合、設備部品、配管部品 |
| 低銀タイプ | 材料費を抑えやすく、比較的高温で使う製品が多い | 接合量が多い部品、コストを重視する用途 |
融点とろう付け温度の関係
銀ロウを選ぶ際は、製品の融点だけでなく、実際に作業する温度範囲を確認します。
ろう材が溶け始める温度と、十分に流動する温度には差があるため、バーナーや加熱炉の能力も欠かせない確認項目です。
母材そのものを溶かさず、銀ロウだけを適切に溶融させる温度管理が、ろう付け品質を左右します。
加熱温度が低すぎると銀ロウは接合部に流れ込まず、表面に乗っただけの状態になりかねません。
反対に加熱しすぎると、母材の変形、酸化、フラックスの劣化、亜鉛成分の蒸発などを招くことがあります。
銀ロウの作業温度は、製品表示の融点を少し超える範囲を目安に考えます。
ただし、実際には母材の厚み、熱容量、接合部の形状、周囲への放熱によって必要な加熱量が変化します。
用途別の選定基準
銀ロウは、配管、熱交換器、工具、装飾品、機械部品、電気部品など幅広い用途で使われます。
例えば、熱を繰り返し受ける部分では耐熱性や接合強度を重視し、水分に触れる場所では耐食性も検討する必要があります。
ステンレス鋼を接合する場合は、耐食性への影響を考え、ニッケル入りの銀ロウが候補になることもあります。
銅管や真鍮部品では、流動性のよい銀ロウを使うことで、狭い隙間へ均一にろうを行き渡らせやすくなります。
銀ロウ選びでは、銀の含有量だけで判断しないことが重要です。
母材の種類、接合部の隙間、使用環境、必要強度、加熱方法、フラックスとの組み合わせまで確認すると、接合不良を減らしやすくなります。
銀ロウ合金の成分特性
続いては銀ロウ合金の成分特性を確認していきます。
銀と銅の役割
銀は銀ロウの流動性やぬれ性を高め、母材表面へろう材が広がりやすくなる成分です。
接合部の隙間へ引き込まれる毛細管現象を活かすうえでも、銀の配合比は大切な要素になります。
銅は強度や延性に関わる代表的な成分で、銀と組み合わせることで実用的なろう材の性質を整えます。
銅を含む銀ロウは、銅や真鍮とのなじみがよく、配管や金属加工の分野でも多く採用されています。
接合後に振動や応力が加わる部品では、硬さだけではなく、適度な粘りを持つ合金設計が役立ちます。
亜鉛とすずの影響
亜鉛は銀ロウの融点を下げ、ろう材を流れやすくする目的で加えられることが多い成分です。
作業温度を下げられる利点がある一方、高温で長く加熱すると成分変化や蒸発の影響を受ける場合があります。
すずは融点調整や流動性の改善に寄与し、銀ロウの種類によっては耐食性や接合性にも関係します。
ただし、添加元素の割合は製品ごとに異なるため、名称だけで性能を決めつけず、メーカーの成分表と推奨用途を確認しましょう。
| 主な添加元素 | 銀ロウへの主な働き | 確認したい点 |
|---|---|---|
| 銀 | 流動性、ぬれ性、接合性の向上 | 価格、接合温度、仕上がり |
| 銅 | 強度、延性、母材との親和性 | 銅系母材との相性 |
| 亜鉛 | 融点低下、流動性の調整 | 過熱時の影響 |
| すず | 融点調整、流れの改善 | 使用温度と耐食性 |
| ニッケル | 耐食性、耐熱性の補助 | ステンレス接合との適合性 |
カドミウム含有製品と安全性
従来の銀ロウには、融点を下げて流動性を高める目的でカドミウムを含む製品もありました。
しかし、加熱時に発生する蒸気やヒュームへの安全配慮が求められるため、現在はカドミウムを含まない銀ロウを選ぶ場面が増えています。
安全性と作業環境を考えるなら、カドミウムフリーであるかどうかを製品仕様書で確認することが重要です。
カドミウムフリー銀ロウは、用途によっては作業温度や流動性が異なるため、従来品と同じ感覚で扱わないほうがよいでしょう。
換気設備、防じんマスク、保護メガネ、耐熱手袋などを用意し、ろう付け作業中の安全対策を徹底してください。
銀ロウの合金成分は、単なる材料情報ではありません。
融点、流動性、強度、耐食性、安全性に直結するため、購入前には品番ごとの成分と推奨母材を確認する習慣が必要です。
銀ロウ棒の特徴
続いては銀ロウ棒の特徴を確認していきます。
棒状銀ロウの扱いやすさ
銀ロウ棒は、細い棒状に成形されたもっとも一般的な形状です。
バーナーで母材を温めながら先端を接合部へ近づけるだけで供給できるため、手作業によるろう付けに向いています。
必要な分だけ少しずつ使えるので、補修作業や少量生産でも無駄が出にくい点が魅力です。
棒の太さは製品によって異なり、細い棒は細かな接合部で扱いやすく、太い棒は比較的大きな部品へろうを供給しやすくなります。
棒状銀ロウは、加熱の様子とろうの流れを目で確認しながら作業したい場合に適した形状です。
配管と金属部品への利用
銀ロウ棒は、銅管、真鍮継手、鉄鋼部品、ステンレス部品などの接合に使われます。
冷媒配管や給湯配管のように気密性が重視される箇所では、接合面の清浄化と適切な加熱が特に重要です。
部品同士の隙間が均一であれば、溶融した銀ロウが毛細管現象で内部まで流れ込み、強固な接合部を作りやすくなります。
ただし、棒を直接炎で溶かして接合部へ落とす方法では、母材が十分に温まっていない場合に接着のような状態になることがあります。
銀ロウ棒を使う際は、棒そのものより先に母材全体を均一に加熱します。
接合部へ棒先端を触れさせたとき、母材の熱で銀ロウが吸い込まれるように流れる状態が理想です。
棒状製品の保管方法
銀ロウ棒は比較的保管しやすい材料ですが、表面に油分、ほこり、酸化皮膜が付くと作業性に影響します。
使用後は湿気や汚れを避けられる容器へ戻し、異なる品番を混ぜないように管理すると安心です。
銀含有量や融点が違う棒を取り違えると、作業温度や接合後の性能が想定と異なるおそれがあります。
包装ラベルを残し、品番、購入日、用途を記録しておけば、後の品質管理にも役立つでしょう。
銀ロウ板の特徴
続いては銀ロウ板の特徴を確認していきます。
板状銀ロウが向く接合部
銀ロウ板は、薄いシートや板状に加工されたろう材です。
広い接合面へ均一にろう材を配置したい場合や、必要な形に切り出して使いたい場合に便利です。
円筒形部品の合わせ面、平面同士の接合、刃物や工具の接合などでは、あらかじめ銀ロウ板を適切な大きさへ切っておく方法が活用されます。
接合部の必要量を事前に計算しやすいことが、銀ロウ板の大きな利点です。
棒状銀ロウのように作業中に供給する手間を減らせるため、治具を使った繰り返し作業でも安定しやすくなります。
切断と配置の工夫
銀ロウ板は、金切りばさみや専用工具などを使って、接合部に合わせた寸法へ切り出します。
切断した小片はろう片とも呼ばれ、接合部の周辺や内部へあらかじめ配置してから加熱します。
ろう片が大きすぎると余分なろうが外へ流れ出し、仕上げ工程が増えることがあります。
反対に小さすぎると接合部全体に行き渡らず、強度不足や気密不良につながる可能性があります。
ろう片の必要量は、接合面積、隙間、銀ロウの比重を踏まえて考えます。
試作時に適量を記録しておくと、同じ部品を繰り返し接合する際のばらつきを抑えやすくなります。
薄板部品での注意点
薄板の金属部品を接合する場合、熱による反りや歪みが起こりやすいため注意が必要です。
銀ロウ板を使うと必要なろう材を限定しやすい反面、加熱が不均一だと一部だけが先に流れ、接合不良になることがあります。
薄板のろう付けでは、接合部だけを急激に熱するのではなく、部品全体をゆるやかに予熱することがポイントです。
治具で部品を固定する場合も、熱を奪いすぎる大きな治具は加熱ムラの原因になります。
固定力、熱伝導、作業性のバランスを確認しながら治具を選びましょう。
銀ロウペーストの特徴
続いては銀ロウペーストの特徴を確認していきます。
ペースト状銀ロウの構成
銀ロウペーストは、粉末状の銀ロウにバインダーや溶剤を混ぜ、塗布しやすい状態にした材料です。
製品によってはフラックスを含むタイプもあり、接合準備の工程をまとめられる場合があります。
ペーストはノズル、シリンジ、ヘラ、ディスペンサーなどで必要な箇所に供給できるため、細かな部品や複雑な形状に対応しやすい特徴があります。
自動供給や定量塗布を取り入れやすい点は、銀ロウペーストならではの強みです。
精密部品と量産工程
銀ロウペーストは、電子部品、センサー部品、小型機械部品、精密機器などで活用されます。
決められた場所へ同じ量を塗布しやすいため、量産工程で接合品質をそろえたい場面にも向いています。
加熱炉を使う連続処理では、ペーストの粘度、塗布量、乾燥条件、焼成温度を管理することが重要です。
バインダーが十分に抜けないまま急加熱すると、ガスの発生によって気孔や接合不良が起こる場合があります。
| 形状 | 主な供給方法 | 得意な用途 | 注意点 |
|---|---|---|---|
| 銀ロウ棒 | 手で保持して供給 | 補修、配管、一般作業 | 作業者の技量で供給量が変わりやすい |
| 銀ロウ板 | ろう片として事前配置 | 平面接合、広い接合面、繰り返し作業 | 切断寸法と位置決めが必要 |
| 銀ロウペースト | シリンジ、印刷、ディスペンサー | 精密部品、複雑形状、量産 | 粘度、乾燥、保管条件の管理が必要 |
保存条件と使用期限
銀ロウペーストは、棒や板よりも保管条件の影響を受けやすい材料です。
温度変化や長期保管によって粘度が変わると、塗布量が安定しにくくなります。
使用前には容器の表示を確認し、指定された保存温度、使用期限、攪拌の要否を守ることが大切です。
粘度が変化したペーストを自己判断で薄めると、銀ロウの成分比や接合品質に影響するおそれがあります。
メーカーが指定する希釈剤や取扱方法がある場合は、その手順に従ってください。
銀ロウペーストは便利な材料ですが、塗ればすぐに高品質な接合ができるわけではありません。
塗布量、乾燥、加熱プロファイル、母材の清浄度を一体で管理することが、安定したろう付けにつながります。
銀ロウ作業の注意点
続いては銀ロウ作業の注意点を確認していきます。
接合面の清掃
銀ロウ付けでは、接合面に付いた油、酸化膜、塗料、さび、汚れを取り除くことが基本です。
表面が汚れていると、フラックスを使っても銀ロウが十分にぬれず、接合部へ流れ込まないことがあります。
研磨紙、ワイヤーブラシ、脱脂剤などを使い、母材に合った方法で表面を整えます。
ろう付け直前に清掃した接合面へ指で触れないことも、意外に重要なポイントです。
手の皮脂が付着すると、見た目にはわからなくてもぬれ性を下げる原因になります。
フラックスの役割
フラックスは、加熱中に母材表面が酸化するのを抑え、銀ロウが流れやすい状態を作るための材料です。
特に空気中でバーナーろう付けを行う場合、適切なフラックスの使用が接合品質へ大きく影響します。
母材や銀ロウの種類によって適したフラックスは異なるため、汎用品を使う場合でも適用範囲を確認しましょう。
ろう付け後に残ったフラックスは腐食の原因になることがあるため、冷却後に洗浄や除去を行うことが必要です。
フラックスは多すぎても少なすぎても作業性を損ねます。
接合部の周辺へ薄く均一に塗り、加熱中の色や状態を観察しながらろう材を供給するとよいでしょう。
加熱と冷却の管理
銀ロウ付けでは、接合部だけを強い炎で加熱するより、母材全体を均一に温める考え方が重要です。
厚みが異なる部品を接合する場合は、熱容量の大きい側を多めに加熱し、両方が適切な温度へ近づくよう調整します。
ろう付け後に水へ急に入れて冷やすと、母材の種類や形状によっては熱衝撃による変形や割れの原因になる場合があります。
接合後は使用する材料の特性に合わせ、自然冷却または適切な冷却方法を選ぶことが大切です。
完成後は外観だけで判断せず、ろうの回り込み、ピンホール、隙間、変形の有無を確認してください。
銀ロウの種類と形状のまとめ
銀ロウは、銀の含有量や添加元素によって、融点、流動性、強度、耐食性が変わるろう材です。
高銀タイプは流れやすさを重視する用途に向き、低銀タイプはコストとのバランスを考えたい場面で候補になります。
銀ロウ棒は手作業や補修に扱いやすく、銀ロウ板は接合量を管理したい作業に便利です。
銀ロウペーストは精密部品や量産工程で力を発揮しますが、粘度や乾燥条件の管理が欠かせません。
母材の種類、接合部の隙間、必要な強度、使用環境、加熱設備を整理してから選定すれば、適切な銀ロウを選びやすくなるでしょう。
安全面にも配慮し、カドミウムの有無、換気、保護具、フラックス残渣の処理まで含めて、確実なろう付け作業を行ってください。