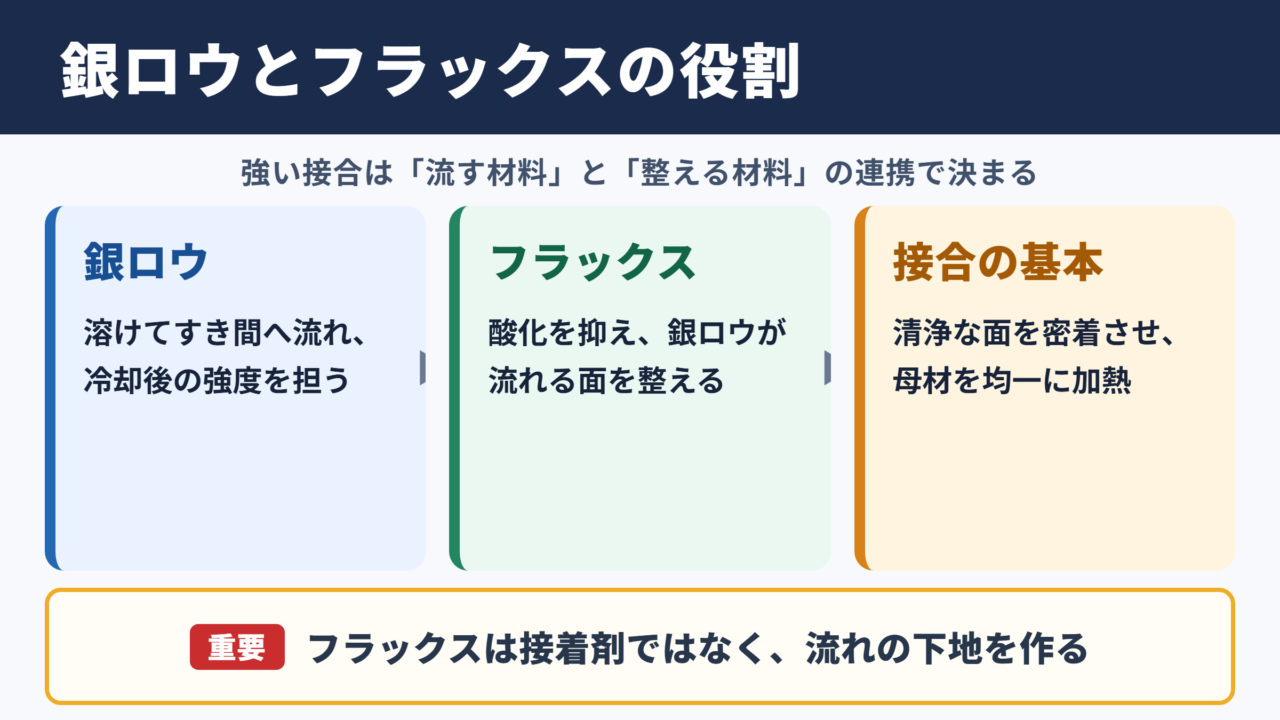
銀ロウとフラックスの関係は?酸化を防ぐ役割と接合の原理を解説!銀ロウ用フラックス・フラックス付き
銀ロウ付けは、母材を溶かさずに銀ロウだけを溶融させ、すき間へ流し込んで金属同士を接合する方法です。
このとき仕上がりを大きく左右するのがフラックスであり、適切に選んで使うことで、酸化膜の発生を抑えながら強い接合部を作りやすくなります。
銀ロウとフラックス付き材料の違い、加熱時の注意点、作業後の洗浄まで理解しておくと、初めての作業でも失敗を減らせるでしょう。
銀ロウとフラックスの関係
それではまず銀ロウとフラックスの関係について解説していきます。
銀ロウ付けにおける接合の原理
銀ロウ付けは、接合したい金属である母材よりも低い温度で溶ける銀ロウを使うろう付けの一種です。
加熱によって溶融した銀ロウは、母材どうしのわずかなすき間へ吸い込まれるように広がります。
この現象は毛細管現象と呼ばれ、すき間が適正で、表面が清浄であるほど安定した接合につながります。
銀ロウは母材の表面にぬれ広がり、冷却後に金属的な結合を形成します。
単に溶けたロウを盛るだけでは、強度のある接合にはなりにくい点が重要です。
接合面の密着、加熱温度、フラックスの状態をそろえることが、作業の基本となります。
銀ロウ付けの流れは、母材の清掃、組み立て、フラックス塗布、均一な加熱、銀ロウの供給、冷却、残渣除去の順です。
銀ロウを炎で直接溶かすのではなく、母材を必要な温度まで温めてから溶かすことが基本です。
フラックスが必要になる理由
金属の表面は一見きれいでも、空気中の酸素や水分の影響で薄い酸化膜を持っています。
加熱すると酸化はさらに進みやすくなり、銀ロウが母材にはじかれたり、流れが止まったりする原因になります。
そこで用いるのがフラックスです。
フラックスは加熱中に表面を覆い、酸素との接触を抑えながら、既存の酸化物を取り除きやすい状態へ導きます。
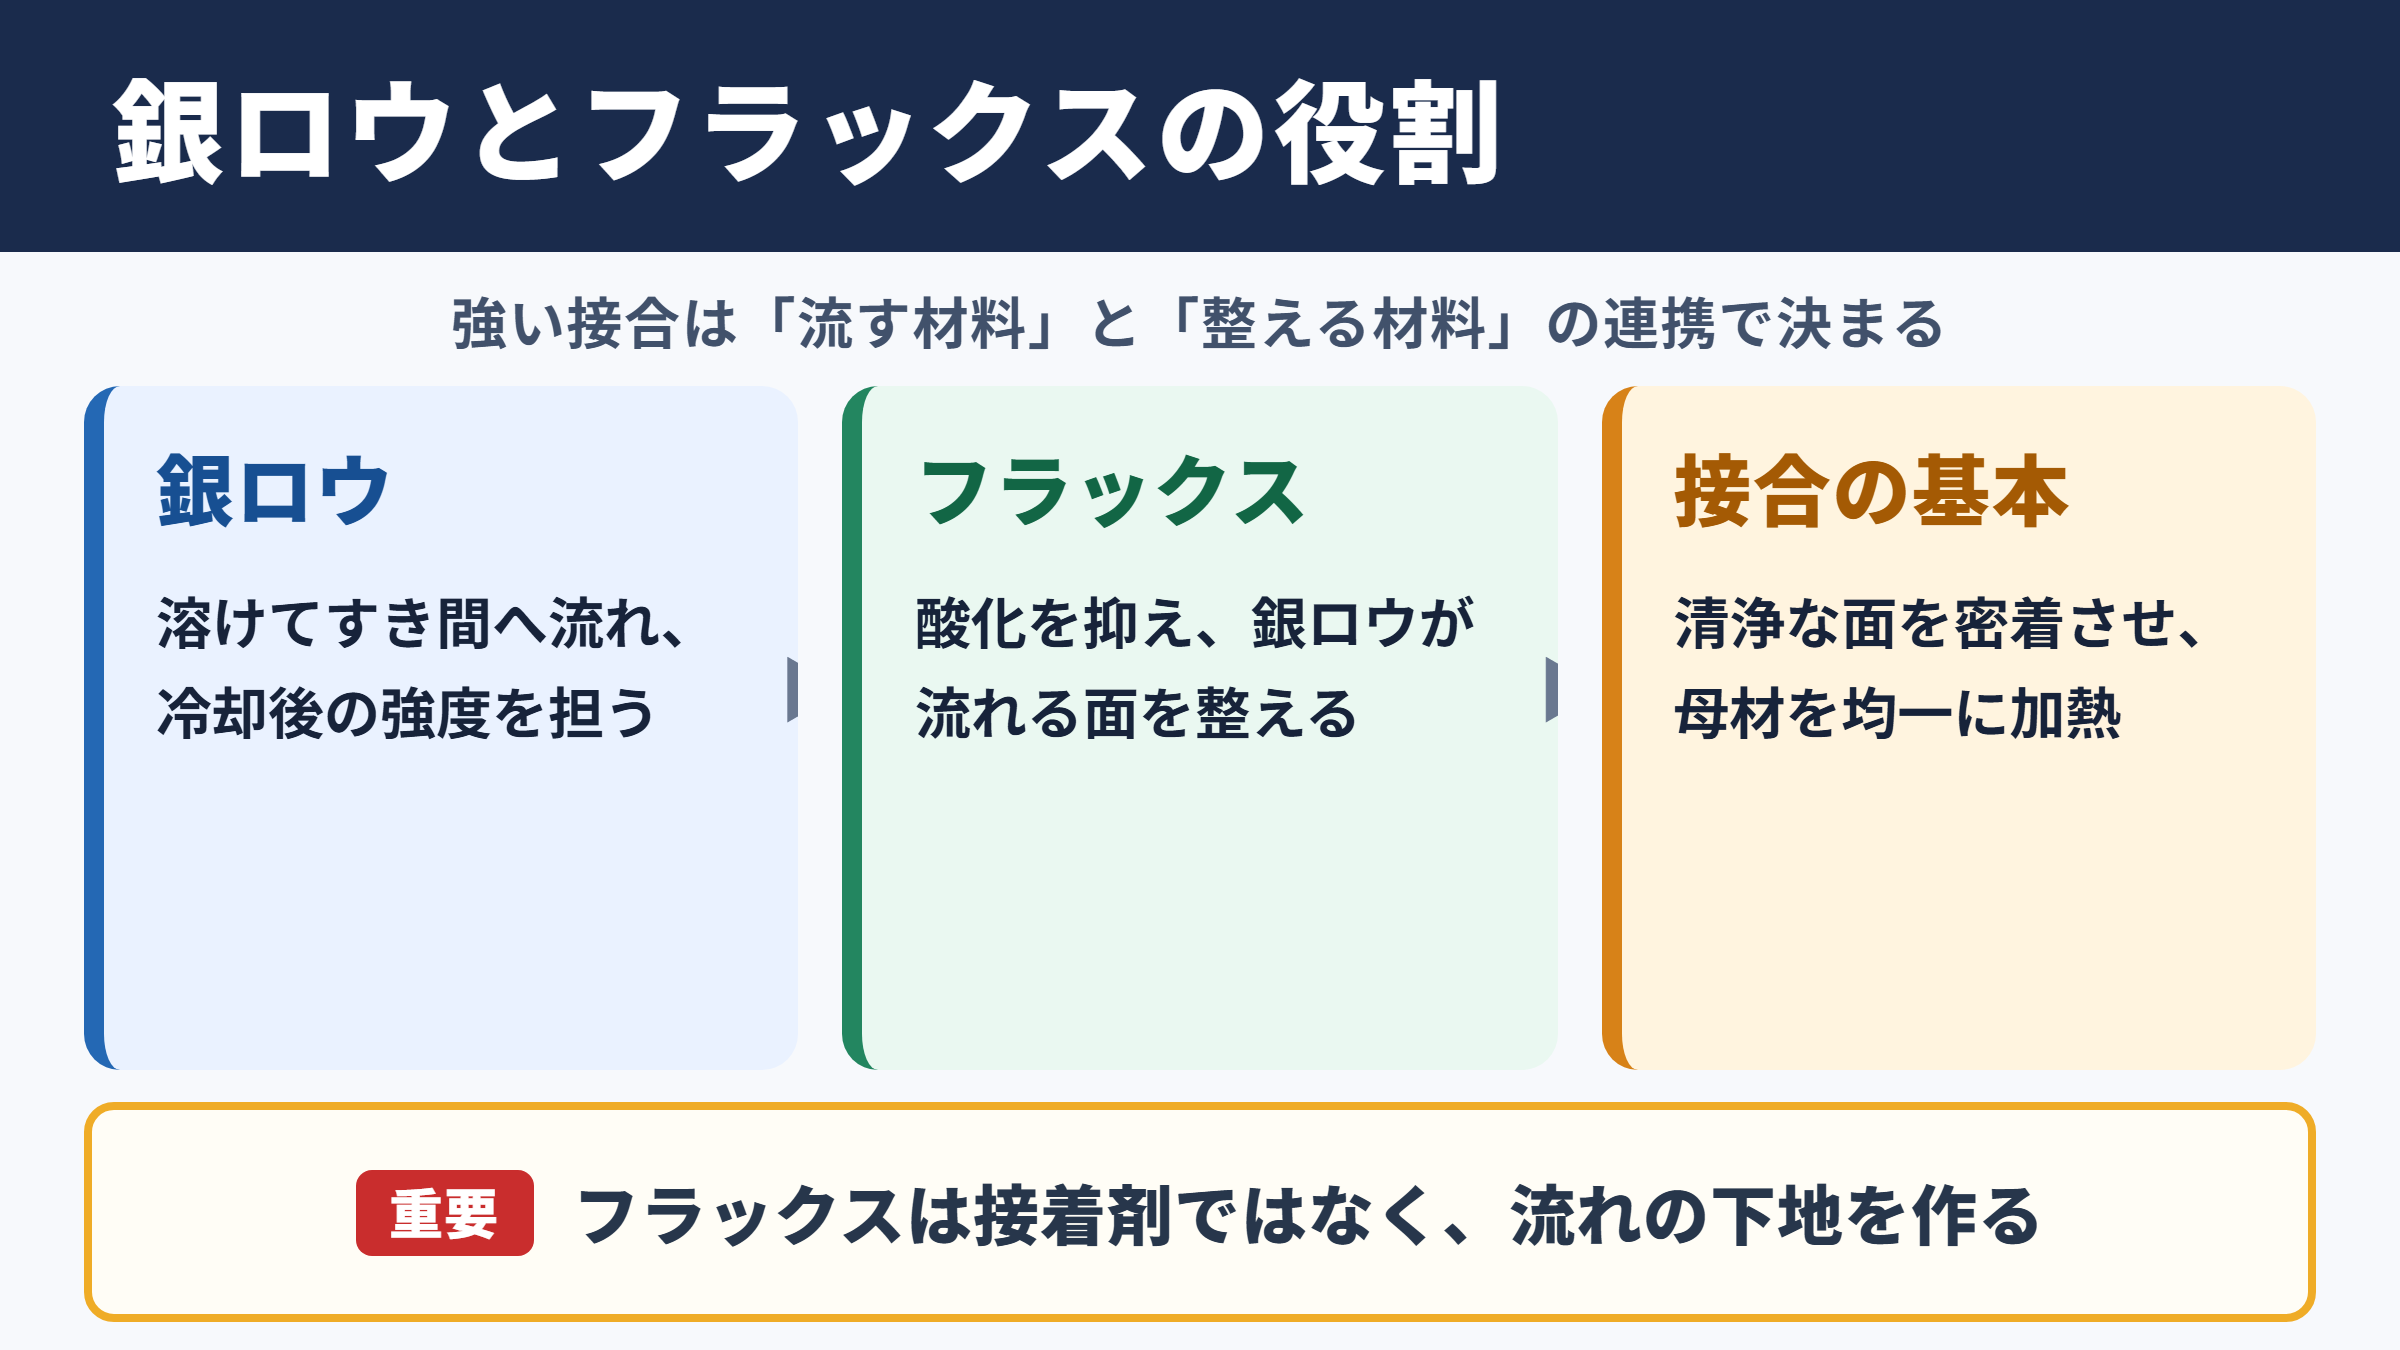
フラックスは接着剤ではなく、銀ロウが母材へ流れるための下地を整える材料です。
フラックスなしでも接合できる条件はありますが、一般的なトーチ作業では酸化対策として必要になる場面が多いでしょう。
銀ロウとフラックスの役割分担
銀ロウの主な役割は、溶融して接合部を満たし、冷却後に強度を担うことです。
一方のフラックスは、加熱中の表面保護と酸化膜への働きかけを担当します。
両者を混同すると、ロウが流れない原因を見誤る場合があります。
| 材料 | 主な役割 | 作業中に確認する点 |
|---|---|---|
| 銀ロウ | 接合部を満たして強度を出す | 溶ける温度と流れ方 |
| フラックス | 酸化を抑え、ぬれ性を助ける | 塗布量と変色の状態 |
| 母材 | 接合される金属部品 | 清浄度とすき間の均一さ |
特に銅、真ちゅう、鉄、ステンレスなどは、材質によって酸化のしやすさや熱の伝わり方が変わります。
使用する銀ロウとフラックスの適合範囲を、製品仕様で事前に確認することが大切です。
酸化を防ぐフラックスの働き
続いては酸化を防ぐフラックスの働きを確認していきます。
加熱による酸化膜の発生
金属をバーナーで加熱すると、表面では酸素との反応が進みます。
銅では黒色や赤褐色の酸化物が生じやすく、真ちゅうでは亜鉛成分の影響も受けます。
こうした酸化膜は銀ロウのぬれを妨げるため、見た目以上に接合品質へ影響します。
加熱直後に銀ロウが球状のまま転がる場合は、母材の温度不足だけでなく、酸化膜の残存も疑う必要があります。
フラックスの働きが十分でも、油分や厚いさびまでは完全に補えません。
前処理を省かない姿勢が、結果として作業時間の短縮にもつながります。
フラックスの変化から読む加熱状態
ペースト状のフラックスは、加熱すると水分が抜け、白っぽく乾いたような状態へ変化します。
さらに温度が上がると、透明感のあるガラス状になり、銀ロウが流れやすい温度帯に近づいた目安となります。
ただし色の変化だけで温度を断定することはできません。
部品の大きさ、炎の強さ、フラックスの種類によって見え方が異なるためです。
フラックスが黒く焦げている場合、加熱しすぎ、炎の当て方、あるいは加熱時間の長さを見直します。
一度焼けたフラックスは本来の働きが弱くなることがあり、無理に銀ロウを追加するより、冷却後に清掃してやり直すほうが確実です。
酸化防止とぬれ性の維持
ぬれ性とは、溶融した銀ロウが母材表面へ広がり、密着する性質です。
フラックスは酸化を抑えることで、このぬれ性を維持しやすくします。
接合箇所だけでなく、銀ロウが流れてほしい範囲へ薄く均一に塗ることがポイントです。
塗布が少なすぎると酸化防止が不十分になり、多すぎると加熱時に飛散したり、状態を観察しにくくなったりします。
必要な場所へ必要な量だけ塗ることが、フラックスを使いこなす近道です。
継ぎ目の外側だけではなく、接合面にもフラックスが行き渡るように組み立て前から準備するとよいでしょう。
銀ロウ用フラックスの種類
続いては銀ロウ用フラックスの種類を確認していきます。
ペースト型と粉末型の特徴
銀ロウ用フラックスには、すぐに使いやすいペースト型と、水などで溶いて使う粉末型があります。
ペースト型は刷毛やヘラで塗りやすく、少量作業や細かな接合部に向いています。
粉末型は使用濃度を調整しやすく、作業量が多い場合や用途に合わせて粘度を変えたい場合に便利です。
| 種類 | 扱いやすさ | 向いている作業 |
|---|---|---|
| ペースト型 | 容器から出してすぐ使える | 補修、試作、小物部品 |
| 粉末型 | 濃度を調整できる | 連続作業、用途別の調整 |
| 液状タイプ | 細部へ浸透させやすい | 細い継ぎ目、複雑な形状 |
どの形状でも、保管中に乾燥や分離が起きることがあります。
使用前には製品の注意事項を読み、必要に応じてよく混ぜて状態を整えます。
使用温度と母材適合性
フラックスには有効な温度範囲があり、低温用銀ロウと高温用銀ロウでは適した製品が異なります。
銀ロウだけが溶けても、フラックスの活性温度を外していれば、十分な酸化防止効果は期待しにくくなります。
また、銅合金、鉄系材料、ステンレス、ニッケル合金など、母材ごとの適合性にも注意が必要です。
銀ロウの融点、フラックスの使用温度、母材の種類をセットで確認します。
異材接合では熱膨張や熱伝導率の差も加わるため、片側だけを過熱しないように炎を動かす工夫が求められます。
選定時には、使用する銀ロウの製品情報に記載された推奨フラックスを優先すると安心です。
迷った場合は、接合したい金属、部品の用途、加熱方法、必要な耐食性を整理して選びます。
フラックス付き銀ロウの位置づけ
フラックス付き銀ロウは、ロウ材の表面や芯部にフラックス成分が付与された製品です。
別途フラックスを用意する手間を減らせるため、現場での簡易補修や持ち運び作業では便利でしょう。
ただし、フラックス付きであっても、母材の表面全体を保護する量が十分とは限りません。
広い接合面、酸化しやすい材料、精度を重視する部品では、別売りのフラックスを併用するほうが安定する場合があります。
フラックス付きは万能ではなく、作業条件に合わせて補助フラックスを判断することが重要です。
接合不良を防ぐ作業手順
続いては接合不良を防ぐ作業手順を確認していきます。
母材表面の清掃とすき間管理
銀ロウ付けの前には、接合部の油、塗膜、さび、酸化膜を除去します。
サンドペーパー、やすり、ワイヤーブラシ、脱脂剤などを、母材に合わせて使い分けます。
清掃後に指で接合面へ触れると皮脂が付着するため、できるだけ手袋や工具で扱うとよいでしょう。
部品どうしのすき間が大きすぎると、毛細管現象が弱くなり、銀ロウが十分に引き込まれません。
反対に密着しすぎてフラックスやロウが入る余地がなければ、接合部が埋まりにくくなります。
きれいな銀ロウ付けは、加熱技術だけで決まりません。
清浄な表面、安定した固定、均一なすき間という準備段階が、接合強度の土台になります。
フラックス塗布と加熱の順序
フラックスは接合面と周辺へ薄く塗布し、部品を所定の位置で固定します。
次に炎を広く動かしながら、部品全体を徐々に温めます。
一点だけを急激に加熱すると、熱が偏って歪みや変色を招き、フラックスも局所的に傷みやすくなります。
銀ロウを接合部へ近づけた際に、母材の熱で自然に溶けて流れる状態が理想です。
炎で銀ロウ棒の先端だけを溶かして盛り付ける方法は、内部まで流れない原因になりやすいでしょう。
熱容量が大きい部品では、厚い側や放熱しやすい側を先に温め、全体の温度差を小さくします。
冷却とフラックス残渣の除去
接合後は、すぐに水へ入れるのではなく、部品と用途に応じて落ち着いて冷却させます。
急冷によって歪みや割れの可能性が高まる材料もあるため、材質の特性を確認する必要があります。
冷却後にはガラス状のフラックス残渣が残ります。
残渣は見た目だけの問題ではなく、腐食や塗装不良の原因になる場合があります。
温水、専用の洗浄液、酸洗いなど、製品と母材に合った方法で除去します。
洗浄後は接合線の周囲まで確認し、ピンホール、未流入、過剰な盛り上がりがないか点検します。
銀ロウ付けの失敗原因と対策
続いては銀ロウ付けの失敗原因と対策を確認していきます。
銀ロウが流れない場合
銀ロウが接合部へ流れないときは、まず母材温度が不足していないかを確認します。
次に、接合面の汚れ、酸化、フラックスの不足、すき間の不適切さを順に見直します。
ロウ材が溶けていても、母材が温まっていなければ毛細管現象は起きにくいものです。
| 症状 | 主な原因 | 対策 |
|---|---|---|
| ロウが球になる | 温度不足、酸化膜、油分 | 全体を加熱し、再清掃する |
| 片側だけ流れる | 温度の偏り | 熱が逃げる側を重点的に温める |
| 途中で止まる | フラックスの焼け、すき間不良 | 清掃してフラックスを塗り直す |
一度失敗した箇所へロウだけを継ぎ足すと、内部の不良を隠してしまうことがあります。
必要ならいったん残渣と余分なロウを除去し、前処理からやり直すことが安全です。
接合部が黒くなる場合
接合部の黒変は、加熱不足よりも過熱や酸化の影響で起こることがあります。
炎の内炎を直接当て続けたり、必要以上に長く加熱したりすると、フラックスが焼けて保護力が低下します。
バーナーの炎は適切に調整し、接合部だけでなく部品全体の温度を観察することが大切です。
黒変を避けるには、強い炎で短時間に終わらせるのではなく、均一な加熱で必要温度へ到達させます。
ステンレスや特殊合金では、通常の銀ロウ用フラックスでは対応しにくい場合もあります。
材質不明の部品は、目立たない端材で予備試験を行うと安心でしょう。
加熱の目安は、銀ロウが触れた瞬間に接合部へ吸い込まれるように流れる状態です。
流れないからといって銀ロウを増やす前に、母材温度と表面状態を確認します。
強度不足や漏れが起こる場合
見た目には接合できていても、内部までロウが回っていないと強度不足や漏れにつながります。
配管、タンク、熱交換部品のように気密性が求められる用途では、外観だけで判断しないことが必要です。
必要に応じて耐圧試験、浸透探傷、引張試験などを行い、目的に合う品質を確認します。
また、銀ロウの量を増やしすぎると、外側に大きなフィレットができても、内部の流入が改善されるとは限りません。
適正なすき間と十分な加熱があれば、過度にロウを盛らなくても接合部は満たされます。
銀ロウとフラックスの要点
銀ロウ付けでは、銀ロウが接合強度を担い、フラックスが酸化を防いでぬれ性を支える関係にあります。
接合を成功させるには、銀ロウやフラックスの種類だけでなく、母材の清掃、すき間の管理、均一な加熱、冷却後の残渣除去まで一連の工程を整えることが欠かせません。
フラックス付き銀ロウは手軽ですが、広い接合面や酸化しやすい材質では、銀ロウ用フラックスを併用したほうが安定しやすいでしょう。
銀ロウが流れないときは、ロウの量を増やす前に、母材温度、表面の清浄度、フラックスの状態、接合すき間を確認します。
この基本を守ることで、見た目だけでなく強度と耐久性にも配慮した接合を目指せます。