金属部品を接合する方法として、銀ロウ付けとはんだ付けは広く使われています。
どちらも母材を溶かさず、溶加材を加熱して隙間へ流し込む点は共通していますが、加熱温度、接合強度、適した金属、作業設備には明確な違いがあります。
見た目だけで選ぶと、接合部の強度不足、変色、熱による部品の変形、漏れなどにつながることもあるでしょう。
銀ロウとはんだの違いを理解するポイントは、溶加材の融点と使用環境をセットで見ることです。
本記事では、接合の仕組み、材料の特徴、用途別の選び方、安全な作業の考え方まで、初めて学ぶ方にも分かりやすく解説します。
銀ロウとはんだの違い
それではまず銀ロウとはんだの違いについて解説していきます。
融点による分類
銀ロウ付けとは、銀を主成分または主要成分の一つに含むロウ材を用い、金属同士を接合する方法です。
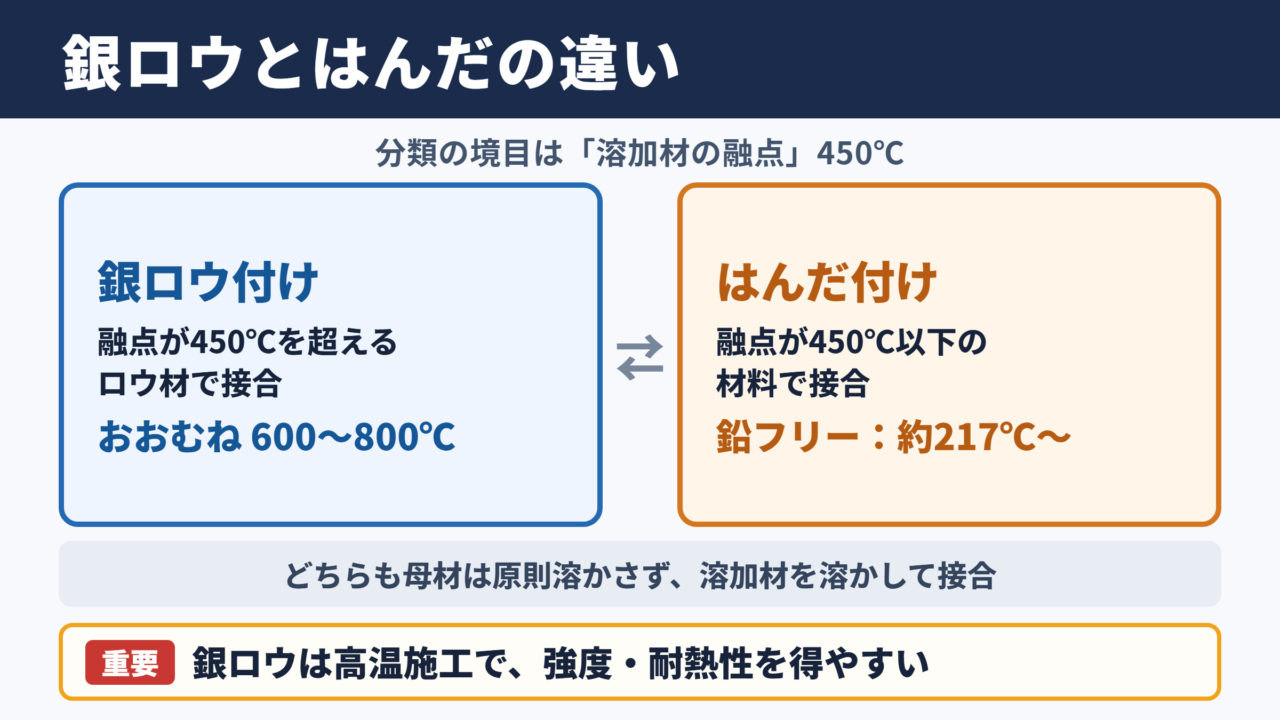
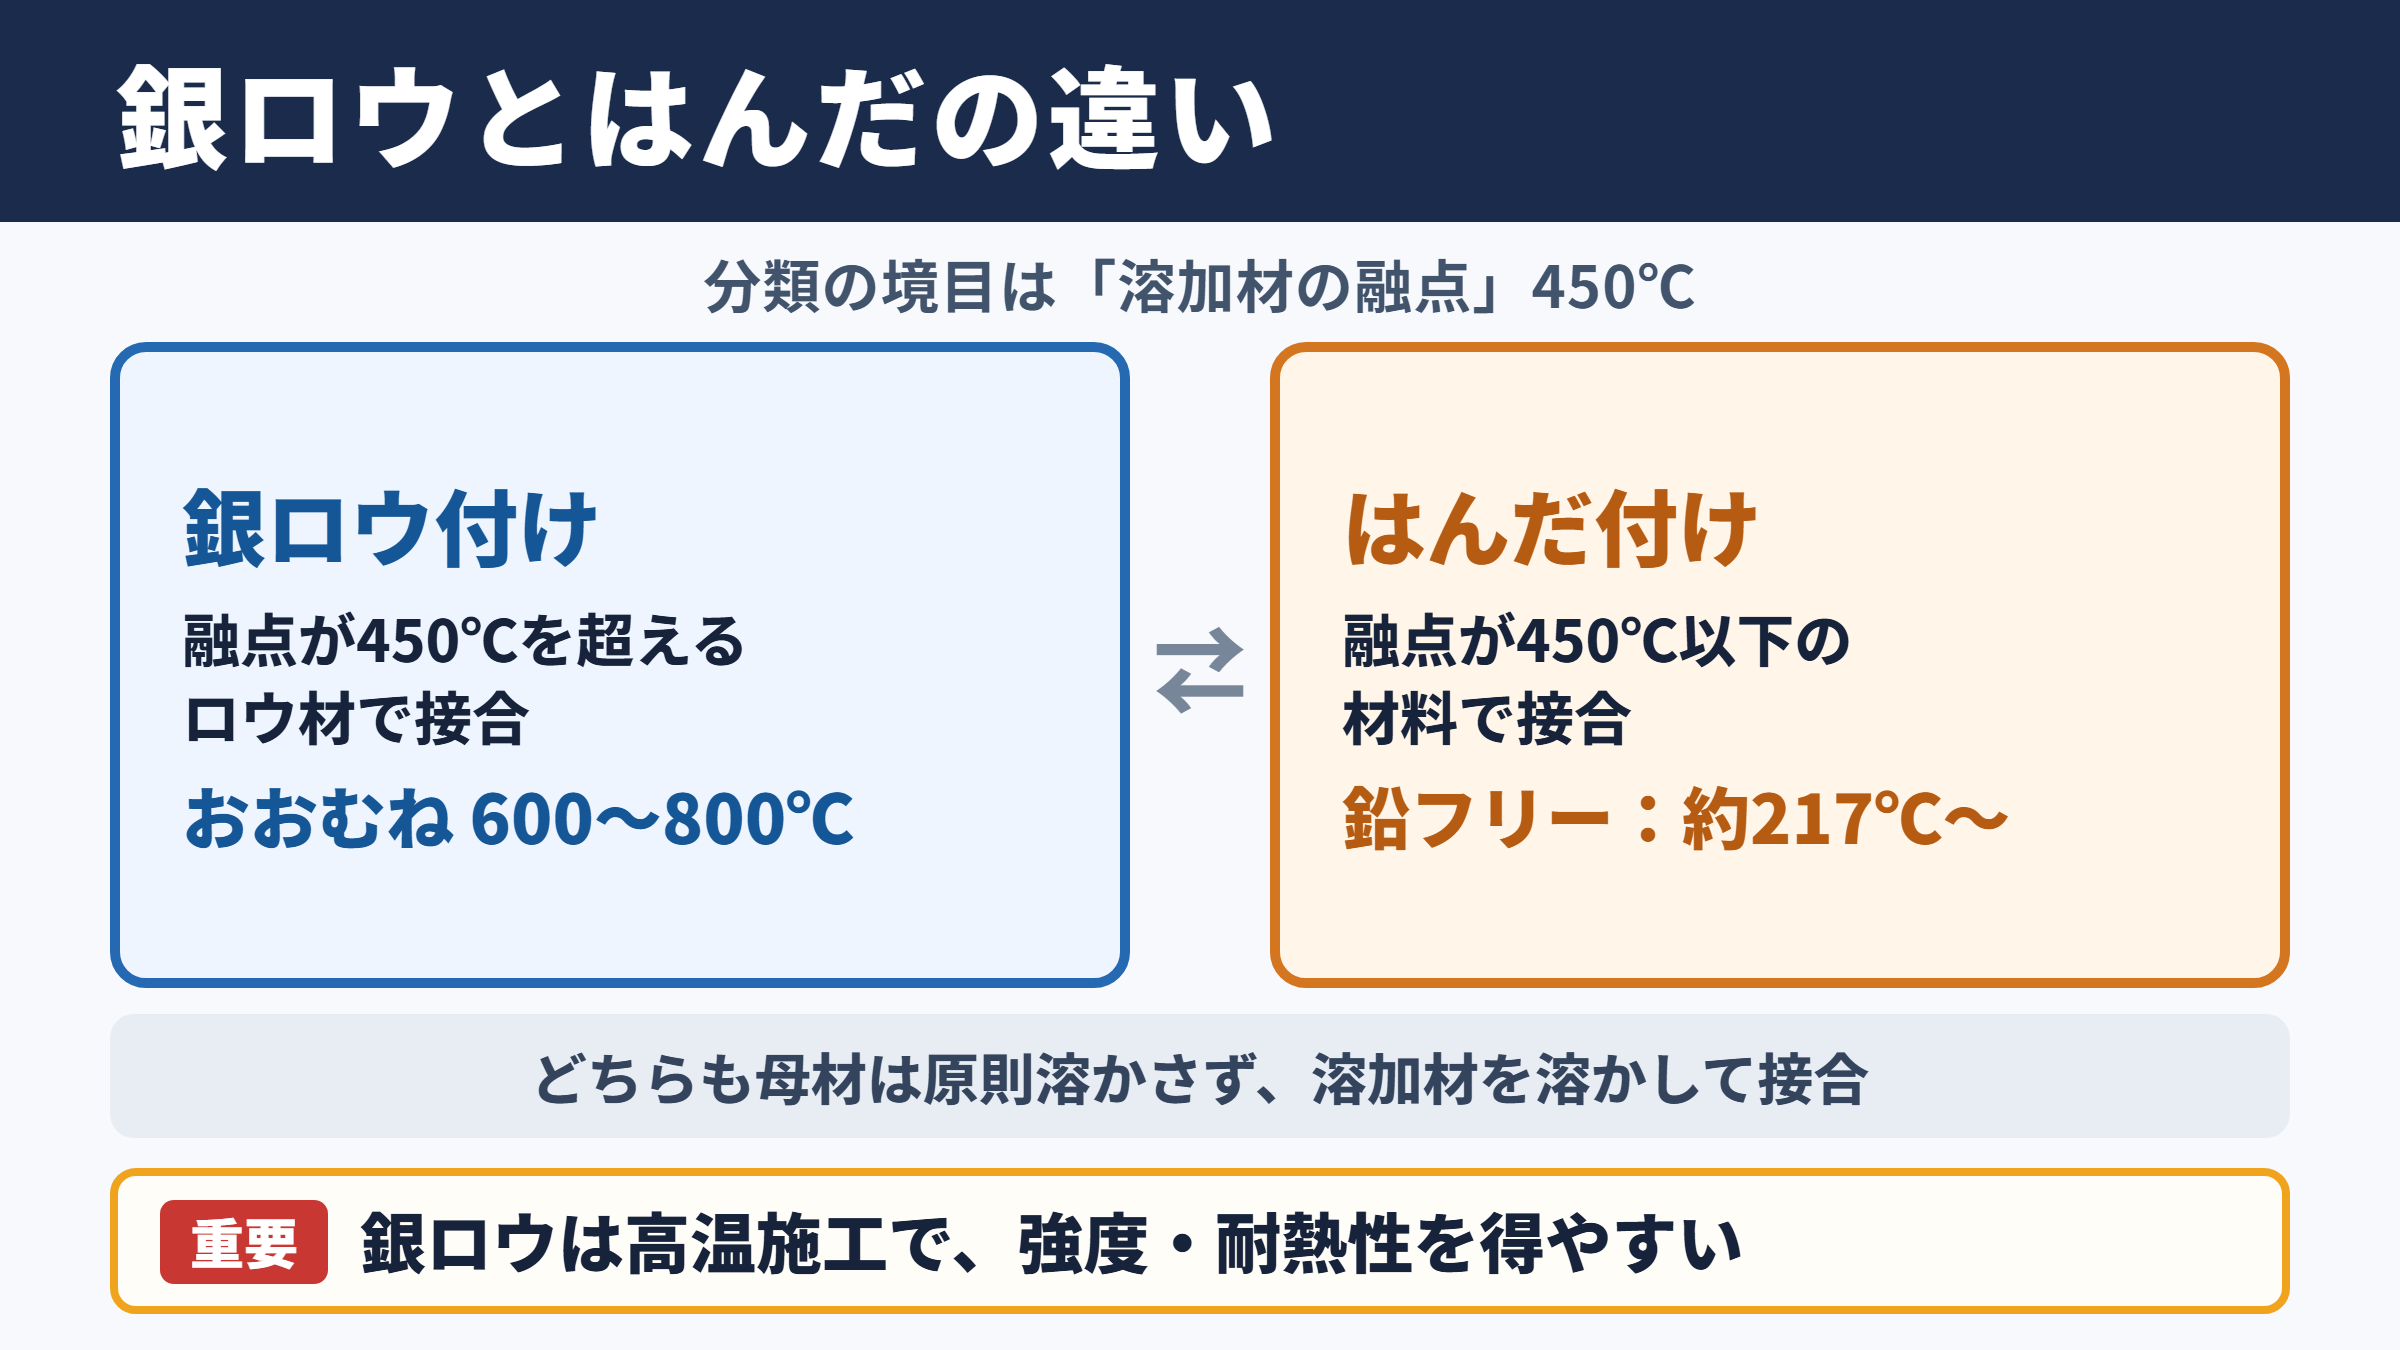
一般に、溶加材の融点が450℃を超える接合はロウ付け、450℃以下の接合ははんだ付けとして区分されます。
銀ロウの融点は配合によって異なりますが、おおむね600℃から800℃程度の範囲です。
一方、電子工作や配線でよく使われるはんだは、鉛フリーはんだで約217℃前後から溶け始めるものが多く見られます。
この温度差が、使える母材、必要な熱源、接合後の耐熱性に大きく影響します。
ロウ付けとは溶加材の融点が450℃を超える接合です。
はんだ付けとは溶加材の融点が450℃以下の接合です。
どちらも原則として母材自体は溶かさず、溶加材を溶融させて接合します。
銀ロウは高温で施工するぶん、はんだより耐熱性と接合強度を確保しやすい材料です。
接合強度と耐熱性
銀ロウ付けでは、適切な隙間と加熱条件を整えることで、溶融したロウ材が毛細管現象により接合部へ入り込みます。
広い面積に薄く均一な接合層をつくれるため、強度を得やすいことが特徴です。
配管、工具、熱交換器、自転車フレーム、アクセサリー、精密機械部品など、荷重や熱が加わる箇所にも活用されています。
ただし、銀ロウ付けの強度は銀の含有率だけで決まるわけではありません。
母材の種類、表面の清浄度、接合クリアランス、フラックス、加熱の均一性によって、仕上がりは大きく変わります。
はんだ付けは、電気的な導通を確保する用途に特に向いています。
電子基板のランドと部品リードを接続する作業では、はんだの濡れ性と低い作業温度が大きな利点です。
ただし、高温環境や大きな荷重がかかる部位では、はんだ接合だけでは不足する場合があります。
材料と作業設備
銀ロウ付けには、ガストーチ、バーナー、耐熱レンガ、ロウ材、フラックス、洗浄用の酸洗い液などが必要になることがあります。
母材全体を接合温度に近づける必要があるため、局所的に一点だけを熱するのではなく、周辺までバランスよく加熱することが重要です。
対してはんだ付けでは、はんだごて、こて先クリーナー、フラックス、はんだ線が基本的な道具です。
小型部品であれば、温度調整機能付きのはんだごてを使うことで、熱に弱い電子部品への負担を抑えられます。
| 比較項目 | 銀ロウ | はんだ |
|---|---|---|
| 主な接合区分 | ロウ付け | はんだ付け |
| 溶加材の融点 | 450℃超 | 450℃以下 |
| 代表的な用途 | 配管、金属部品、工具、装飾品 | 電子基板、配線、端子、軽微な補修 |
| 主な熱源 | ガストーチ、炉、バーナー | はんだごて、リフロー装置 |
| 耐熱性 | 比較的高い | 比較的低い |
| 作業上の注意 | 加熱ムラ、酸化、火災 | 過熱、ブリッジ、電子部品の破損 |
銀ロウとはんだは、単に強いか弱いかで選ぶものではありません。
接合部にかかる熱、力、振動、電気の流れ、母材の種類を確認して選定することが重要です。
接合の仕組み
続いては銀ロウとはんだに共通する接合の仕組みを確認していきます。
濡れと毛細管現象
ロウ付けやはんだ付けで良好な接合をつくるには、溶けた金属が母材表面にしっかり広がる濡れが欠かせません。
濡れが悪いと、溶加材は丸い玉のようになり、接合面へ入り込みません。
銀ロウ付けでは、部品同士の間に適切な隙間を設けることで、溶融したロウ材が毛細管現象によって内部へ吸い込まれます。
隙間が広すぎる場合はロウ材が流れにくくなり、狭すぎる場合はフラックスや酸化物の影響を受けやすくなります。
ロウを上から盛るだけではなく、接合部の隙間へ自然に流れる状態をつくることが基本です。
フラックスの役割
加熱した金属の表面には酸化膜が生じやすく、これが濡れを妨げます。
フラックスは酸化膜の生成を抑え、既にある酸化物を除去しやすくして、ロウ材やはんだの流動性を助ける材料です。
銀ロウ用のフラックスとはんだ用のフラックスは、想定する温度帯や母材に合わせて設計されています。
例えば銅管の銀ロウ付けでは高温に耐えるフラックスが必要ですが、電子基板では残渣による腐食や絶縁不良を避けるため、低残渣タイプが選ばれることがあります。
施工後にフラックス残渣を放置すると、腐食や外観不良の原因になるため、洗浄の要否まで含めて確認しましょう。
加熱と冷却の管理
銀ロウ付けでよくある失敗は、ロウ材だけを炎で直接溶かそうとすることです。
基本は母材を均一に加熱し、十分に温度が上がった接合部へロウ材を触れさせて溶かします。
これにより、ロウ材が接合面へ流れ込みやすくなります。
はんだ付けでも、はんだ線ではなくランドや端子を温め、部品側の熱で溶かす感覚が大切です。
銀ロウ付けの基本手順は、脱脂、仮組み、フラックス塗布、均一加熱、ロウ流し、冷却、洗浄です。
はんだ付けの基本手順は、端子加熱、はんだ供給、はんだ除去、こて離し、冷却です。
どちらも接合中に部品を動かすと、接合不良やクラックにつながることがあります。
接合直後の急冷は、母材や接合部に熱応力を与える場合があるため、材料に応じた冷却方法が必要です。
銀ロウの種類と選び方
続いては銀ロウの種類と選び方を確認していきます。
銀含有率と流動性
銀ロウには、銀、銅、亜鉛、すず、りんなどを組み合わせた多様な種類があります。
銀の含有率が高いロウ材は、一般に流動性や接合性に優れる傾向がありますが、材料費も高くなります。
一方で、低銀ロウはコストを抑えやすく、用途によっては十分な性能を発揮します。
銀含有率だけを基準にするのではなく、融点、母材との相性、耐食性、接合部の色、作業温度を比較することが大切です。
装飾品では色調が仕上がりに影響し、配管では強度や耐圧性、機械部品では疲労への強さが重視されるでしょう。
りん入りロウ材の特徴
銅と銅を接合する場面では、りんを含むロウ材が使われることがあります。
りんには脱酸作用があり、銅同士の接合ではフラックスを使わずに作業できる製品もあります。
ただし、りん入りロウ材はすべての金属に適するわけではありません。
鉄、ニッケル系合金、一部の異種金属に使用すると、脆い金属間化合物が生じて接合部の信頼性を損なうおそれがあります。
銅管の施工で便利な材料であっても、異材接合へ安易に流用しないことが重要です。
銅同士に使えるロウ材が、ステンレスや鉄にも適するとは限りません。
母材の組み合わせとロウ材メーカーの適用範囲を必ず確認してください。
棒状とペースト状の使い分け
銀ロウは棒状、線状、薄板状、ペースト状などで販売されています。
棒状のロウ材はトーチ作業で扱いやすく、配管や比較的大きな金属部品の接合に向いています。
薄板状や細い線材は、アクセサリーや精密部品で必要量を細かく調整したいときに便利です。
ペースト状のロウ材は、ロウ粉末とバインダー、フラックスなどを混ぜたタイプがあり、所定位置へ配置しやすい特徴があります。
必要以上のロウ材を使うと、見た目が悪くなるだけでなく、後加工や洗浄の負担も増えます。
接合部の容積に合う量をあらかじめ見積もり、試作で流れ方を確かめる方法が安心です。
はんだの種類と適した用途
続いてははんだの種類と適した用途を確認していきます。
鉛フリーはんだの特徴
現在の電子機器では、環境配慮の観点から鉛フリーはんだが広く採用されています。
代表的な組成には、すず、銀、銅を組み合わせたものがあります。
鉛入りはんだと比べて融点が高めで、作業時の温度管理が難しく感じられることもあります。
しかし、適切なこて温度、こて先形状、フラックスを選べば、安定した接合が可能です。
電子基板では、部品や基板の耐熱温度も考慮し、過度な加熱を避ける必要があります。
電気接続と機械接続
はんだの大きな役割は、電気を流す端子同士を確実につなぐことです。
ただし、はんだ接合部を機械的な固定部として過信するのは避けたいところです。
ケーブルが引っ張られる環境では、結束バンド、クランプ、コネクター、ストレインリリーフなどで荷重を逃がす設計が必要になります。
振動が多い機器や屋外設備では、はんだ接合部の疲労割れにも注意が必要です。
はんだは導通のための接合材として優秀ですが、力を受け止める構造材とは役割が異なります。
良好なはんだ付けの判断
良好なはんだ付けでは、接合部の表面がなめらかで、端子やランドへ自然に広がっています。
一方、表面がざらつく、ひびが見える、はんだが団子状になる、ランドから浮いているといった状態は、加熱不足や汚れ、部品の動きなどが疑われます。
外観だけでは内部の信頼性を完全に判断できませんが、日常的な品質確認では重要な手掛かりです。
はんだ付けでブリッジが発生した場合は、余分なはんだを吸い取り線で除去します。
濡れない場合は、端子の酸化、こて先の汚れ、フラックス不足、温度不足を順に確認します。
熱に弱い部品では、短時間で作業できるこて先形状と温度設定を選びます。
用途別の接合方法
続いては用途別の接合方法を確認していきます。
配管と冷凍空調設備
銅管を使用する冷凍空調設備や給湯設備では、耐圧性、気密性、耐熱性が求められます。
こうした用途では、銀ロウ付けや適切なロウ付けが選ばれることが多くあります。
接合前には管端のバリを取り、差し込み深さを確保し、油分や汚れを除去することが必要です。
配管内部の酸化を防ぐため、窒素を流しながら加熱する施工方法が採用される場合もあります。
施工後は外観確認だけでなく、必要に応じて耐圧試験や漏れ検査を行います。
電子基板と配線作業
電子基板、センサー、ケーブル端末、コネクターの接続では、はんだ付けが基本です。
作業前に部品の極性、ランドの状態、使用するはんだの種類を確認すると、手戻りを減らせます。
静電気に弱い半導体を扱う場合は、静電気対策を施した作業台やリストストラップも重要です。
太い電線や大きな端子では熱を奪われやすいため、出力不足のこてでは十分な濡れを得にくいことがあります。
対象物の熱容量に合ったこてを選ぶことが、作業品質と効率の両方につながります。
アクセサリーと金属加工
シルバーアクセサリー、真ちゅう製品、金属模型、薄板加工では、銀ロウ付けが活用されます。
小さな作品ほど熱が広がりやすく、既に接合した箇所が再び溶けることもあるため、作業順序の計画が欠かせません。
融点の異なるロウ材を使い分けると、複数箇所を段階的に接合しやすくなります。
先に高融点のロウ材で接合し、後工程ではより低融点のロウ材を使う考え方が役立ちます。
用途に合わない接合方法を選ぶと、作業直後は問題なく見えても、温度変化や振動によって不具合が現れることがあります。
完成時の見た目だけでなく、実際に使われる環境まで想定して選びましょう。
安全対策と作業品質
続いては安全対策と作業品質を確認していきます。
火気と高温部への対策
銀ロウ付けでは、トーチの炎、赤熱した金属、飛散したフラックスなどに注意が必要です。
作業台の周囲から紙、溶剤、樹脂製品などの可燃物を離し、消火器を準備しておくと安心です。
耐熱手袋、保護メガネ、長袖の作業着を着用し、加熱後の部品にはすぐ触れないようにします。
金属は見た目以上に長く熱を保持するため、冷えたと思い込むことがやけどにつながる場合があります。
換気とフラックスへの配慮
加熱時には、フラックスや金属表面の汚れから煙や刺激臭が発生することがあります。
室内で作業する場合は、局所排気装置や換気扇を活用し、煙を直接吸い込まない環境を整えましょう。
特に狭い場所でトーチを使う作業では、酸欠やガス漏れへの注意も必要です。
使用するフラックス、洗浄液、はんだの安全データを確認し、製品ごとの注意事項を守ることが大切です。
安全対策は作業の前後ではなく、材料選定と作業場所の準備から始まっています。
接合不良の予防
接合不良を防ぐ基本は、母材表面を清潔にし、適切な隙間を保ち、必要な温度まで均一に加熱することです。
油、酸化膜、塗装、メッキの状態によっては、研磨や脱脂が必要になります。
接合後は、目視でロウやはんだの回り込みを確認し、用途に応じて引張試験、漏れ試験、導通確認などを行います。
不具合が出た場合は、単にロウ材やはんだを追加するのではなく、汚れ、温度、隙間、固定方法を見直すことが近道です。
銀ロウとはんだの違いのまとめ
銀ロウとはんだは、どちらも母材を溶かさずに金属を接合する技術ですが、溶加材の融点と適した用途が異なります。
銀ロウは450℃を超える温度で施工するロウ付けに用いられ、強度、耐熱性、耐圧性が求められる配管や金属部品に向いています。
はんだは低温で扱いやすく、電子基板や配線など、電気的な接続を必要とする作業で力を発揮します。
迷ったときは、接合部にかかる熱、力、振動、電気の有無、母材の種類を順番に確認することが選定の基本です。
適切なロウ材やはんだを選び、清掃、フラックス、加熱、冷却、安全対策を丁寧に行うことで、見た目にも機能面にも優れた接合を目指せるでしょう。