硬度測定とは?材料の硬さを表す代表的な尺度を解説!(HRC・HV・HS・HB)
金属や樹脂、セラミックスなどの材料を選ぶ際、強度と並んで重要になるのが硬さです。
しかし、硬度は単純に硬い、柔らかいだけで判断できるものではなく、測定方法ごとに異なる尺度が使われます。
HRC、HV、HS、HBといった記号を見ても、どの数値を比較すべきか迷う方は少なくありません。
この記事では、硬度測定の基本から代表的な硬度尺度、測定時の注意点までを分かりやすく解説します。
硬度測定の意味と代表尺度
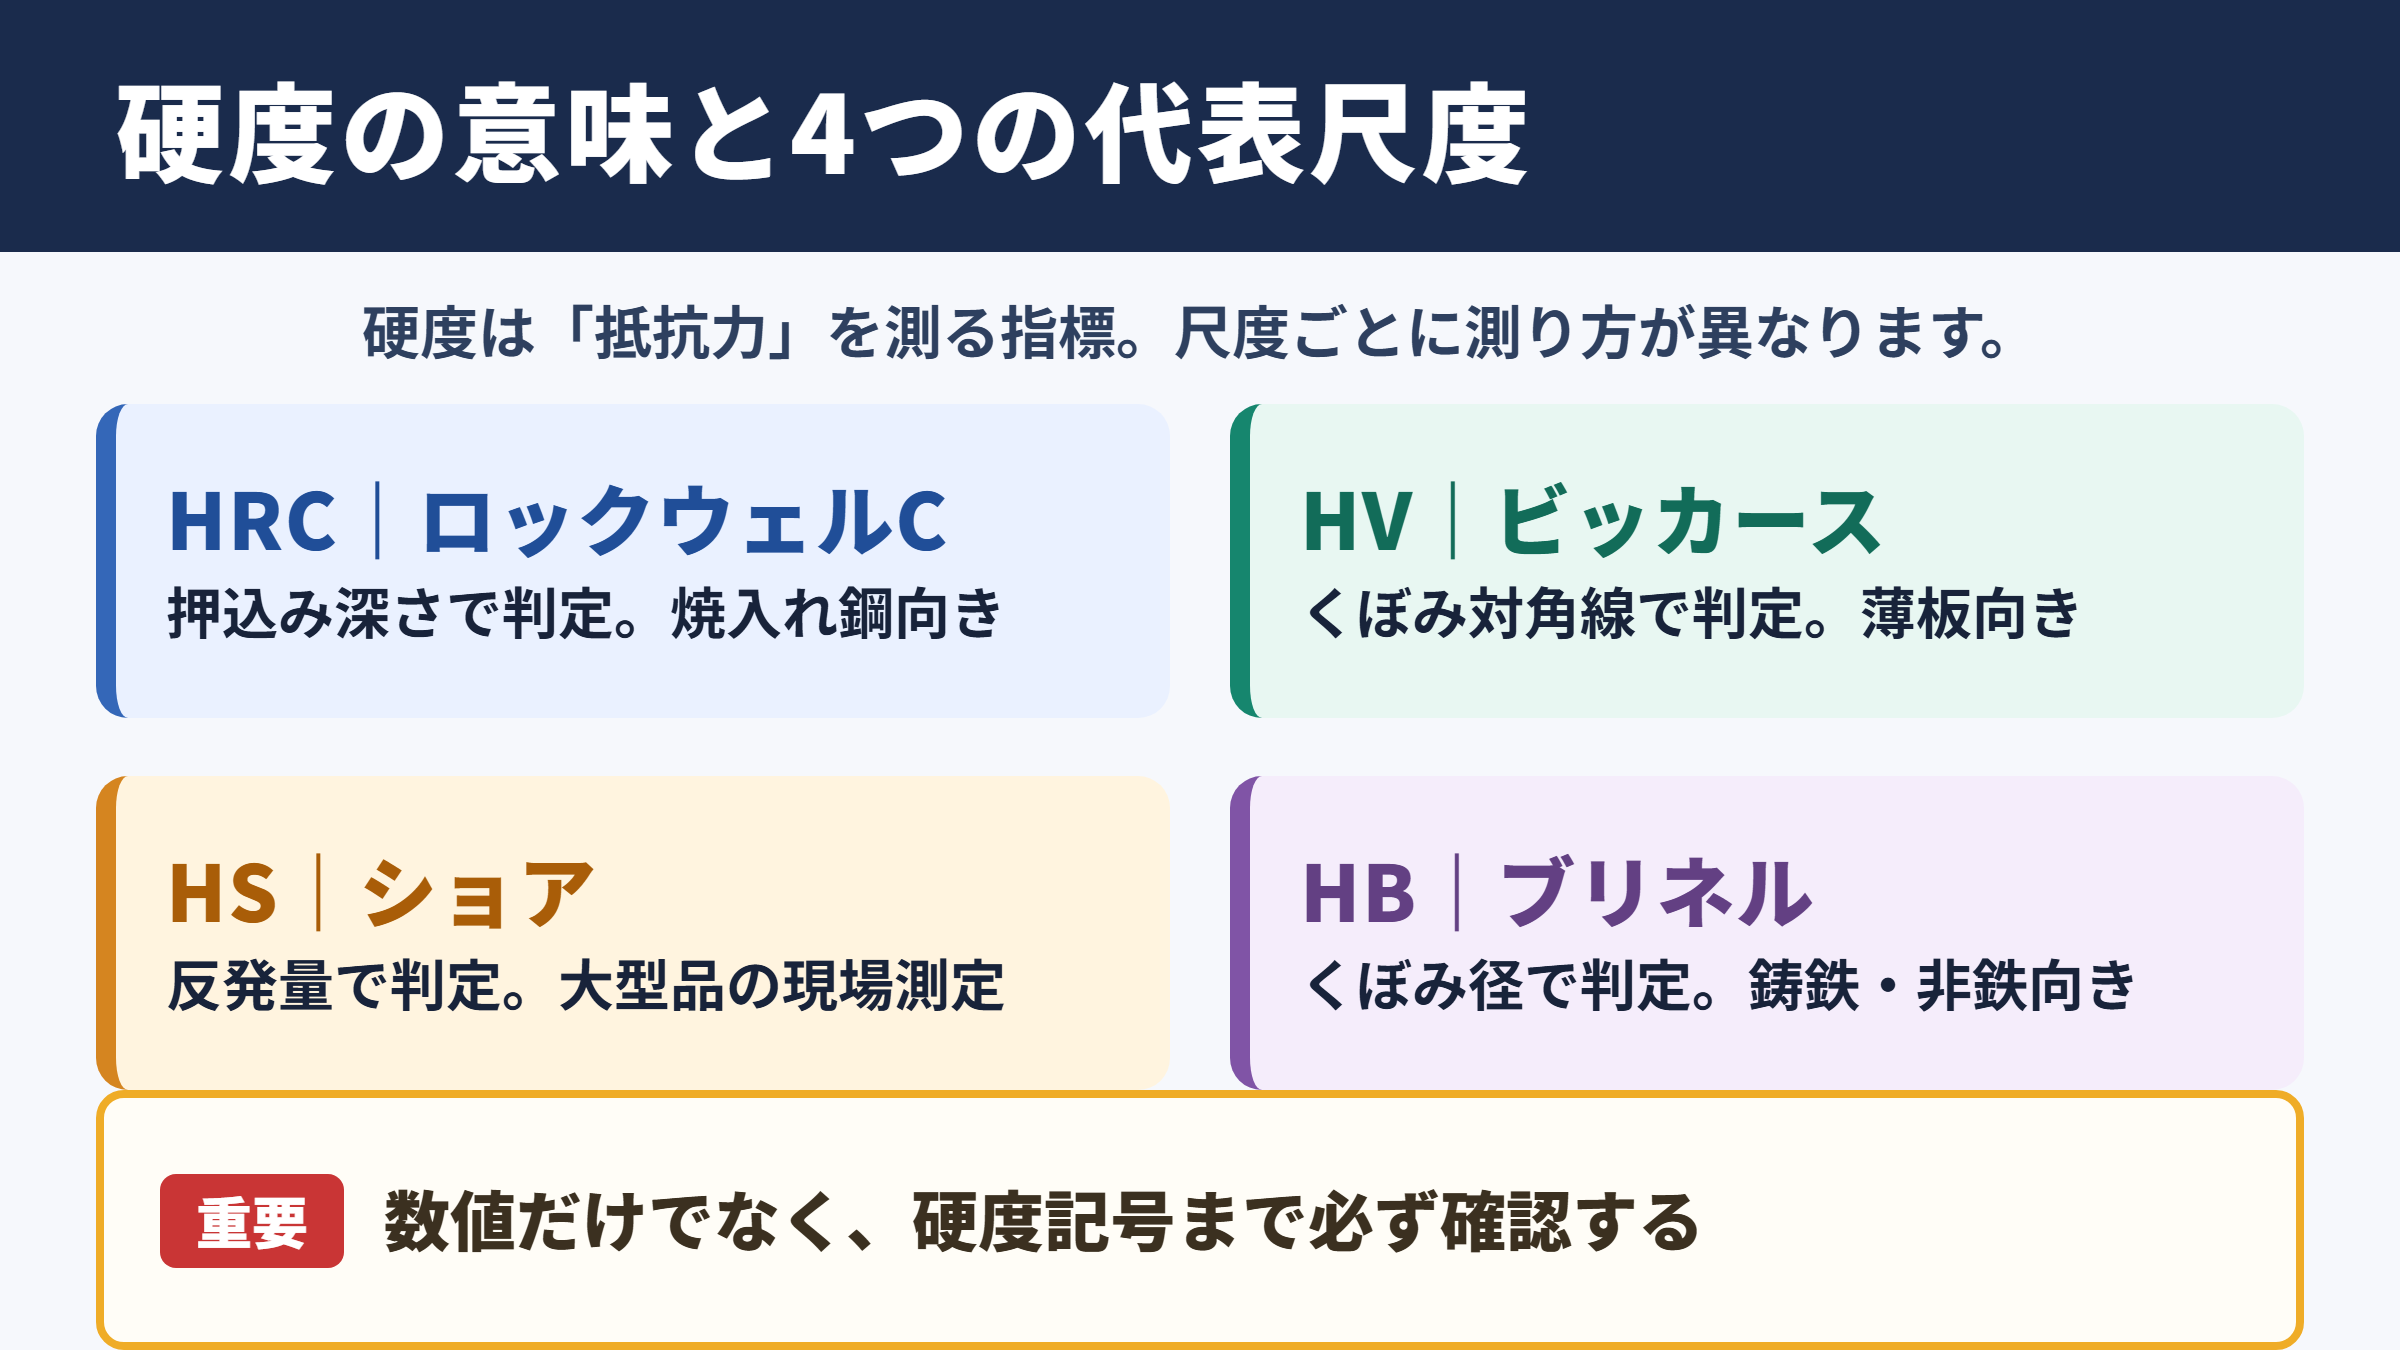
それではまず、硬度測定の意味と代表的な尺度について解説していきます。
硬度が示す材料の抵抗力
硬度とは、材料表面が押し込まれること、引っかかれること、へこむことに対してどれほど抵抗できるかを数値化した指標です。
一般には傷付きにくさを連想しやすいものの、測定方式によって評価している性質には違いがあります。
例えば、圧子を材料表面へ押し込んだときの深さを見る方法もあれば、できたくぼみの面積や直径から判定する方法もあります。
硬度は材料の用途、加工性、耐摩耗性を考えるための基本データであり、製品設計から受入検査まで幅広く利用されます。
ただし、硬度が高い材料ほど必ずしも優れた材料とは限りません。
硬すぎると切削加工が難しくなったり、衝撃で割れやすくなったりする場合もあります。
硬度は強さ全体を表す万能な数値ではありません。
引張強さ、靭性、疲労強度、耐食性などと組み合わせて評価することが重要です。
HRC・HV・HS・HBの位置付け
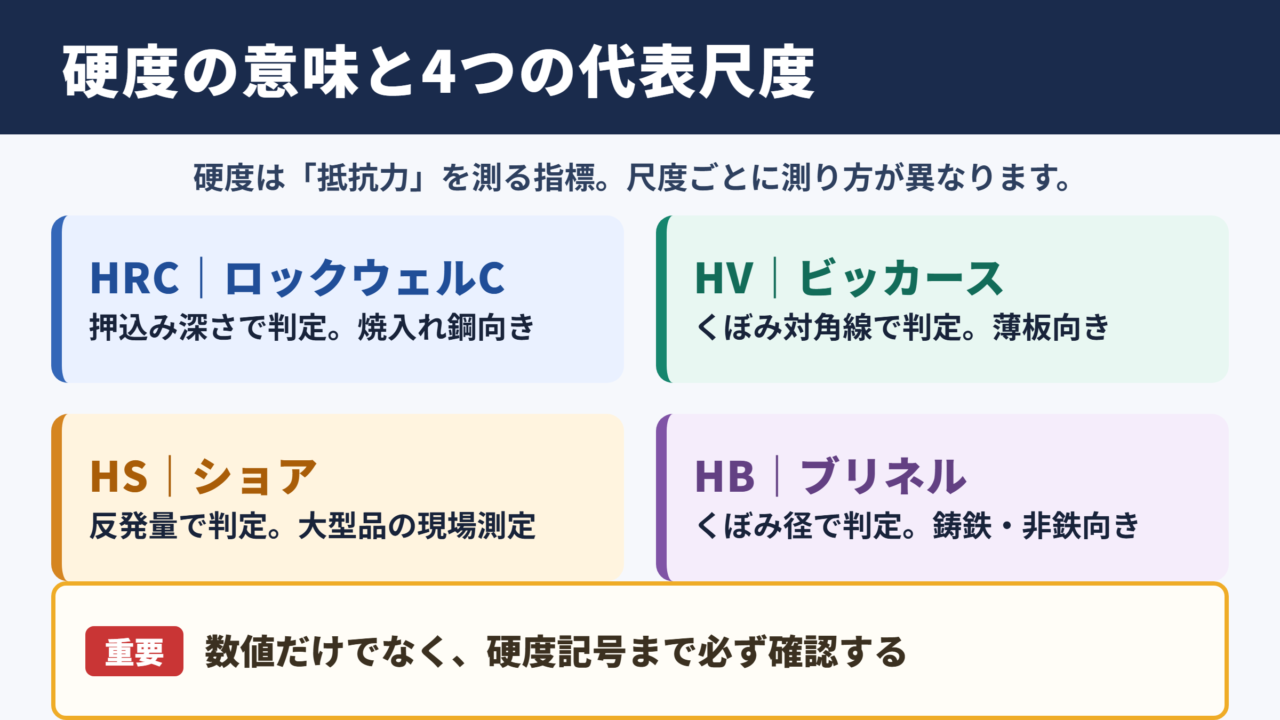
実務でよく見かける硬度尺度には、ロックウェル硬さのHRC、ビッカース硬さのHV、ショア硬さのHS、ブリネル硬さのHBがあります。
それぞれ圧子の形状、荷重、測定対象、数値の求め方が異なるため、同じ数値でも硬さが同等とは限りません。
| 記号 | 名称 | 主な測定原理 | 適した対象 |
|---|---|---|---|
| HRC | ロックウェルC硬さ | 圧子の押込み深さ | 焼入れ鋼、工具鋼 |
| HV | ビッカース硬さ | くぼみの対角線長さ | 薄板、表面処理品、各種金属 |
| HS | ショア硬さ | 反発高さまたは反発量 | 大型品、現場での簡易測定 |
| HB | ブリネル硬さ | くぼみの表面積または径 | 鋳鉄、非鉄金属、粗い組織の材料 |
図面や材料証明書を見るときは、数値だけでなく記号まで確認する習慣が必要です。
たとえばHRC60とHV60では、意味する硬さが大きく異なります。
硬度測定が必要になる場面
硬度測定は、熱処理が適切に行われたかを確認する場面で特に役立ちます。
焼入れ後の鋼材が想定より低い硬度なら、加熱温度、冷却速度、材質、焼戻し条件などに問題がある可能性を検討できます。
逆に硬度が高すぎる場合は、靭性不足や割れのリスクに注意が必要でしょう。
また、めっき、浸炭、窒化、PVDコーティングなどの表面処理では、表面層の硬さを測ることで処理品質を確認します。
同じ材質名でも製造条件によって硬度は変化するため、材料記号だけで性能を決め付けないことが大切です。
ロックウェル硬さHRCの基礎
続いては、機械部品で広く用いられるロックウェル硬さHRCを確認していきます。
HRCの測定原理
HRCはロックウェルC硬さを表す記号で、主に焼入れされた鋼や硬い金属材料に使われます。
先端が円すい形のダイヤモンド圧子を試験面に押し込み、基準荷重と試験荷重による押込み深さの差から硬度を求めます。
くぼみを顕微鏡で測る必要がないため、比較的短時間で測定できる点が特長です。
一般的なHRC測定では、ダイヤモンド圧子と総試験力150kgf相当の条件が用いられます。
表示の基本はHRCであり、数値が高いほど圧子が入りにくい状態を示します。
HRCのイメージは、押込み深さが浅いほど数値が高くなる仕組みです。
くぼみの直径を直接測定する方式とは異なるため、測定面の状態や試験片の厚さに注意が必要です。
HRCが使われる材料と部品
HRCは金型、切削工具、歯車、シャフト、ベアリング部品など、耐摩耗性が求められる鋼製部品でよく使われます。
例えば、焼入れされた工具鋼ではHRC50台から60台の範囲が指定されることがあります。
ただし、適正値は鋼種と用途によって大きく変わります。
刃物なら切れ味を保つために高硬度が求められる一方、衝撃を受ける金型では硬さだけでなく粘り強さとのバランスが重要です。
HRCの規格値は製品の使用条件と熱処理仕様を踏まえて読む必要があります。
HRC測定時の注意点
ロックウェル硬さ試験では、試験片の厚さが不足すると、裏面の影響を受けて正確な値が得られません。
試験面が曲面であったり、酸化皮膜や傷が残っていたりする場合も誤差の原因になります。
測定箇所同士が近すぎると、先に作られたくぼみの影響を受けることがあります。
そのため、複数箇所を測定する場合は十分な間隔を取り、平均値とばらつきを確認します。
薄い表面硬化層を評価したいときには、通常のHRCよりもHVなどの方式が適するケースもあります。
ビッカース硬さHVの測定原理
続いては、幅広い材料に対応しやすいビッカース硬さHVの測定原理を確認していきます。
ダイヤモンド圧子とくぼみの対角線
ビッカース硬さ試験では、正四角すい形のダイヤモンド圧子を一定の荷重で試験面へ押し込みます。
荷重を取り除いた後、顕微鏡などで四角いくぼみの対角線長さを測定し、硬度を算出します。
くぼみが小さいほど材料は硬く、HV値は高くなります。
HVは微小な荷重でも測定できるため、薄板、めっき層、溶接部、熱影響部などの局所評価に向いています。
一つの試験片の中で硬度分布を細かく調べられることが、HV測定の大きな利点です。
ビッカース硬さは、試験力をF、くぼみの平均対角線長さをdとして算出します。
HVはおおむね試験力をくぼみの大きさの二乗で割った値として考えると理解しやすいでしょう。
対角線が短いほど、同じ荷重でも硬い材料と判断されます。
HVの表記と試験条件
HVは数値だけでなく、試験力や保持時間を併記する場合があります。
同じ材料であっても、極端に小さな荷重と大きな荷重では得られる数値が変わることがあるためです。
特に微小硬さ試験では、表面の研磨状態、組織の不均一さ、圧子先端の状態が結果へ影響します。
材料証明書や検査成績書では、HVの後に試験条件が記載されているかを確認しましょう。
条件を無視して別の測定値と比較すると、誤った判定につながるおそれがあります。
HVが活躍する品質管理
浸炭焼入れや窒化処理を施した部品では、表面から内部へ向かう硬度変化を調べることがあります。
このとき、断面を研磨して複数点のHVを測定すると、硬化層の深さや処理の均一性を評価できます。
溶接部においても、母材、熱影響部、溶接金属の硬度を比較することで、局所的な硬化や軟化を確認できます。
HVは材料の小さな領域を評価するための有力な手段であり、研究開発と製造現場の両方で活用されています。
HV測定では、試験面の研磨品質が結果を左右します。
深い研磨傷や傾きが残ると対角線を正しく読めず、測定の信頼性が下がります。
ショア硬さHSとブリネル硬さHB
続いては、ショア硬さHSとブリネル硬さHBの特徴を確認していきます。
ショア硬さHSの反発方式
ショア硬さHSは、先端にダイヤモンドを備えたハンマーを材料表面へ落下させ、その反発の程度から硬さを判断する方式です。
大型の工作物や、試験機へ搬入しにくい部品でも測定しやすいことがメリットです。
現場での簡易検査に役立つ一方、試験面の向き、表面粗さ、振動、材料の質量などの影響を受けやすい傾向があります。
測定時には試験体を安定させ、指定された姿勢と条件を守る必要があります。
持ち運びやすさだけで測定方法を選ばず、必要な精度との釣り合いを考えることが大切です。
ブリネル硬さHBの圧痕評価
ブリネル硬さHBは、鋼球または超硬合金球を材料表面へ押し込み、残ったくぼみの直径から硬度を求める方式です。
比較的大きなくぼみを利用するため、鋳鉄や鋳鋼、アルミニウム合金など、組織が粗い材料の平均的な硬さを調べる際に適しています。
小さな組織の偏りを受けにくい反面、完成品の目立つ面には大きなくぼみを残しやすいため注意が必要です。
試験後の外観が問題になる部品では、試験片を別途用意することもあります。
HB測定では、同じ荷重でも球の直径や保持時間によって条件が変わります。
検査結果を比較するときはHBの数値だけでなく、規格に沿った試験条件かどうかも確認します。
HSとHBの選び分け
大型の機械部品を現場で素早く確認したい場合には、HSの利便性が役立ちます。
一方で、鋳物のように組織のばらつきを含めて平均的な硬さを見たい場合には、HBが選ばれやすいでしょう。
試験対象の大きさ、表面状態、求める精度、許容できる圧痕の大きさを整理すると、方式を選びやすくなります。
硬度計の種類は材料ではなく、検査目的から選ぶ視点も欠かせません。
硬度尺度の換算と材料選定
続いては、硬度尺度の換算と材料選定で押さえたい考え方を確認していきます。
換算表を見るときの注意
HRC、HV、HBなどは、硬度換算表を使っておおよその関係を確認できます。
ただし、換算値は特定の材料群や標準的な試験条件を前提にした参考値です。
炭素鋼、合金鋼、ステンレス鋼、アルミニウム合金、鋳鉄では、同じ硬度でも組織や機械的性質が異なります。
したがって、異なる方式で測定した値を完全に同一視することはできません。
| 確認したい項目 | 見るべき内容 | 注意点 |
|---|---|---|
| 尺度 | HRC、HV、HS、HBの記号 | 数値単独で比較しない |
| 材料 | 鋼、鋳鉄、非鉄金属など | 換算適用範囲を確認する |
| 試験条件 | 荷重、圧子、保持時間 | 同条件の値と比較する |
| 試験位置 | 表面、断面、熱影響部 | 硬度分布の可能性を考える |
換算表は設計や検査の補助資料であり、規格判定の根拠を安易に置き換えるものではありません。
硬度と引張強さの関係
鋼材では、ブリネル硬さと引張強さの間に一定の相関が見られることがあります。
そのため、硬度測定からおおよその強度水準を推定する場面もあります。
しかし、熱処理状態、化学成分、加工履歴、組織の違いによって関係は変化します。
硬度だけで引張強さを保証することは難しく、重要部品では引張試験などの確認が必要になるでしょう。
硬度から強度を推定できる場合でも、それはあくまで目安です。
安全性に直結する製品では、適用規格と設計要求に合った試験方法を優先します。
用途別の硬度評価
切削工具では耐摩耗性が重要となるため、高い硬度が求められます。
歯車や軸では表面の耐摩耗性と芯部の靭性を両立させる設計が多く、表面硬さと硬化層深さを併せて管理します。
ばね材では、硬さだけでなく繰り返し荷重への耐久性が重要です。
樹脂部品では、金属用のHRCやHBではなく、別のデュロメータ硬さなどを使う場合があります。
材料選定では硬度の高さより、使用環境に合う性能の組み合わせを優先しましょう。
硬度測定の精度管理と実務
続いては、硬度測定の精度管理と実務上のポイントを確認していきます。
試験面の準備
硬度測定で信頼できる結果を得るには、試験面を平らで清浄な状態に整えることが基本です。
さび、油、スケール、塗膜、バリが残っていると、圧子が正しく接触せず、測定値が不安定になります。
特にHV測定では微小なくぼみを観察するため、鏡面に近い研磨状態が求められることもあります。
表面処理品では、研磨によって処理層を削り過ぎないよう注意が必要です。
校正と基準片の活用
硬度計は定期的な点検と校正を行い、基準片で性能を確認します。
基準片の値から大きく外れる場合、圧子の摩耗、荷重機構の異常、据付状態、測定手順などを点検する必要があります。
測定者ごとの差を減らすためには、試験前の準備から記録方法までを標準化することが効果的です。
硬度計そのものの管理と試験者の作業管理は、同じくらい重要です。
検査記録に残す情報
硬度検査の記録には、硬度値だけでなく測定方式、試験条件、測定位置、測定回数、平均値を残すと後から検証しやすくなります。
熱処理品なら、ロット番号、炉の条件、焼戻し条件なども関連情報として有用です。
複数点の測定でばらつきが大きい場合は、材料組織の偏り、熱処理むら、試験面の問題を切り分けます。
一回だけの測定値ではなく、測定条件を含めた記録全体が品質の証拠になります。
硬度測定のまとめ
硬度測定は、材料が押込みや摩耗にどれだけ抵抗できるかを評価するための重要な試験です。
HRCは焼入れ鋼などの硬い部品、HVは薄板や表面処理層、HSは大型品の現場確認、HBは鋳物や粗い組織を持つ材料の評価に向いています。
各尺度は測定原理が異なるため、数値だけを見て単純比較することはできません。
記号、試験条件、材料、測定位置をセットで確認することが、硬度データを正しく活用する近道です。
硬度を強度や耐久性の目安として使いつつ、必要に応じて引張強さ、靭性、表面状態なども確認すれば、より確かな材料選定と品質管理につながるでしょう。