切削加工機とは?基本構造と加工の仕組みを解説!(種類)
切削加工機は、金属や樹脂などの材料を削り、狙い通りの形状や寸法へ仕上げるための工作機械です。
製造業では部品の精度、量産性、品質の安定性を左右する重要な設備であり、自動車、航空機、医療機器、金型、電子部品など幅広い分野で活用されています。
旋盤やフライス盤という名前は知っていても、どのような構造で材料を削るのか、どの機械を選べばよいのか迷う場面もあるでしょう。
この記事では切削加工機の基本構造、加工の原理、代表的な種類、選定時の確認点、日常的な管理方法まで、実務に役立つ視点で詳しく紹介します。
切削加工機の役割と加工原理
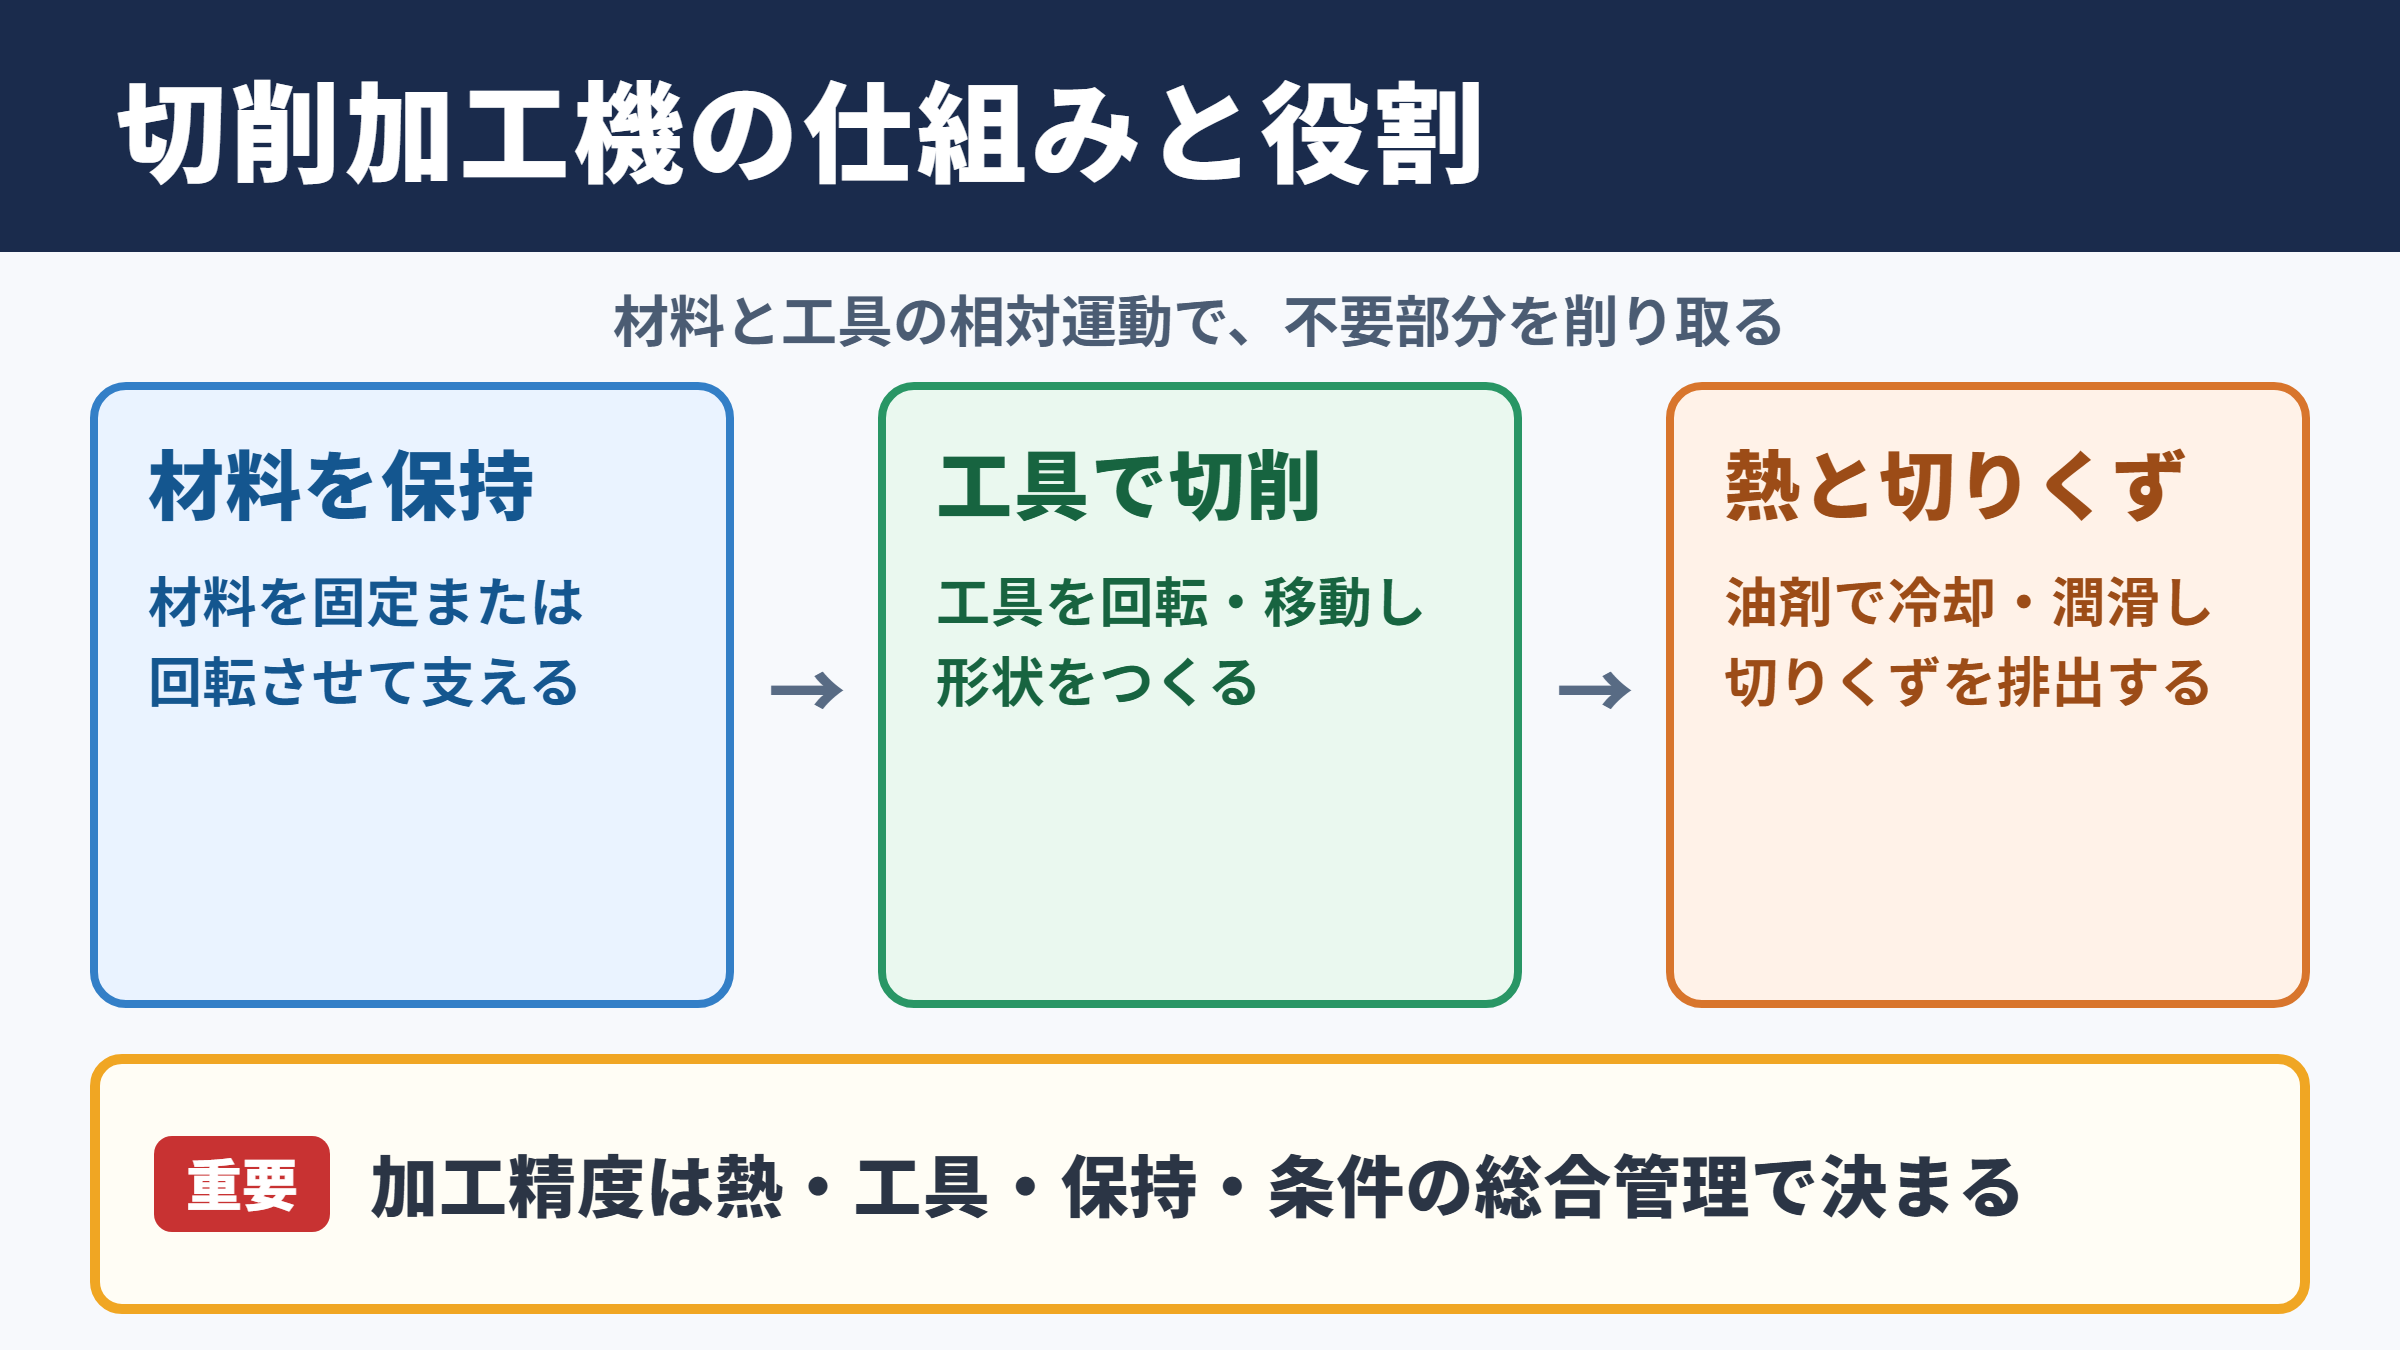
それではまず切削加工機の役割と加工原理について解説していきます。
材料を削って形をつくる仕組み
切削加工とは、刃物である工具を材料へ当て、不要な部分を切りくずとして取り除く加工方法です。
材料を削ることで、穴、溝、ねじ、平面、曲面、円筒形状など、多様な形を作り出せます。
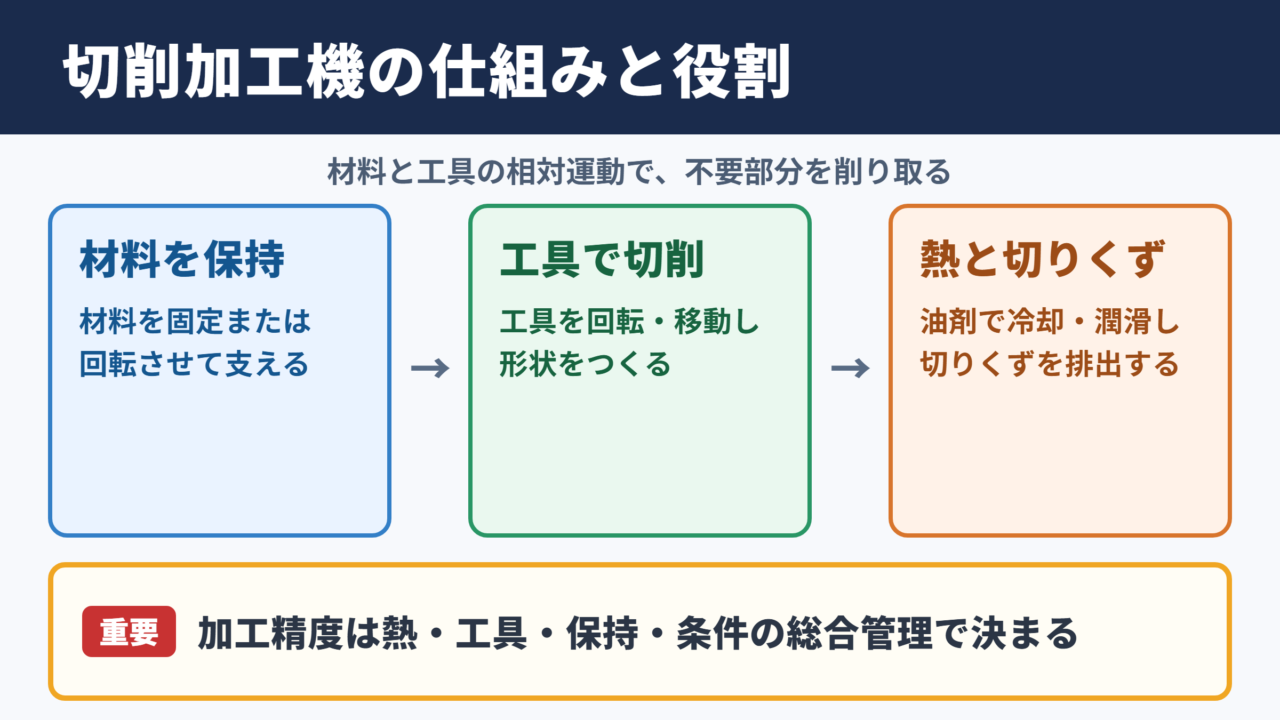
切削加工機は、材料を固定または回転させる機構と、工具を回転または移動させる機構を組み合わせて動作します。
材料と工具の相対的な動きが切削の基本であり、どちらを回すか、どの方向へ送るかによって加工内容が変わります。
たとえば旋盤では主に材料側が回転し、バイトと呼ばれる工具を動かして外径や内径を削ります。
一方でフライス盤やマシニングセンタでは工具が回転し、テーブルや主軸を移動させながら平面や複雑な立体形状を加工します。
切削速度は、工具の刃先が材料表面を通過する速さを示す値です。
一般に切削速度は、主軸回転数と工具または材料の直径から求めます。
切削速度が低すぎると生産性が下がり、高すぎると工具摩耗や発熱が進みやすくなります。
切りくずと熱の発生
材料を削る際には、切りくず、摩擦熱、切削抵抗が必ず発生します。
切りくずの形状を見ると、加工状態を推測しやすくなります。
細かく安定した切りくずであれば条件が適正な可能性がありますが、長く絡みつく切りくずは作業性や安全性を下げる要因です。
切削熱が過度に高まると、工具の刃先が摩耗したり、材料が熱で膨張して寸法が変化したりします。
そのため現場では、切削油やクーラントを供給し、冷却、潤滑、切りくず排出を行います。
加工精度は機械の性能だけで決まるものではなく、熱、工具、材料保持、加工条件の影響を受けます。
加工条件を構成する要素
切削加工の条件では、回転数、送り速度、切込み量、工具材種、切削油の種類などを総合的に設定します。
回転数は主軸が一分間に回る回数であり、材料や工具の直径に応じて調整します。
送り速度は工具または材料を進める速さです。
切込み量は一度に削る深さを指し、加工時間や切削負荷へ大きく影響します。
高能率を求めて送りや切込みを大きくしすぎると、びびり振動、工具欠損、寸法不良が起きることがあります。
反対に条件を控えすぎると加工時間が長くなり、設備稼働率が下がるでしょう。
切削加工機を使いこなすポイントは、材料、工具、加工形状に合う条件を見つけることです。
カタログ上の最大回転数や出力だけで判断せず、実際の加工負荷と必要精度を基準に考えることが重要です。
切削加工機を構成する主要部品
続いては切削加工機を構成する主要部品を確認していきます。
主軸と駆動装置
主軸は工具または材料を保持して回転させる中心的な部品です。
主軸の回転精度が不足すると、工具の振れや加工面の乱れにつながります。
特に小径工具による穴あけや精密輪郭加工では、わずかな振れでも工具寿命や穴位置へ影響します。
主軸はモーター、ベルト、ギア、カップリングなどを介して駆動されます。
近年のCNC工作機械では、主軸モーターを直接接続する方式も多く、高速回転と応答性の向上に役立っています。
主軸の回転数、出力、トルク、剛性は、切削加工機の用途を見極める基本項目です。
テーブルと送り機構
テーブルは材料や治具を載せる部分であり、加工対象を安定して支えます。
送り機構は、工具またはテーブルを決められた方向へ移動させる装置です。
一般的な工作機械では、左右方向、前後方向、上下方向の三軸を使って位置を制御します。
複雑な部品に対応する五軸加工機では、回転軸を追加し、多方向から工具を当てられます。
送りねじ、リニアガイド、サーボモーターは、滑らかで正確な移動を支える重要な要素です。
バックラッシやガイドの摩耗があると、指令位置と実際の位置に差が出るため、定期的な点検が欠かせません。
制御装置と安全装置
手動工作機械では、作業者がハンドルやレバーを操作して位置や送りを調整します。
CNC工作機械では、数値制御装置へプログラムを入力し、工具の移動や回転を自動制御します。
CNCは同じ形状を繰り返し加工しやすく、段取りの標準化や品質の安定化にも役立ちます。
非常停止ボタン、扉のインターロック、飛散防止カバー、過負荷保護機能などは、安全な稼働を守る設備です。
安全装置を無効にして作業を急ぐ行為は、巻き込まれや切りくず飛散などの重大な事故につながるため避けなければなりません。
| 構成部品 | 主な役割 | 確認したい点 |
|---|---|---|
| 主軸 | 工具または材料の回転 | 回転数、振れ、出力、異音 |
| テーブル | 材料と治具の保持 | 積載量、移動範囲、剛性 |
| 送り機構 | 位置決めと加工送り | 精度、速度、バックラッシ |
| 制御装置 | 加工プログラムの実行 | 操作性、対応軸数、保守性 |
| 安全装置 | 作業者と設備の保護 | カバー、停止機能、警報 |
切削加工機の代表的な種類
続いては切削加工機の代表的な種類を確認していきます。
旋盤とNC旋盤
旋盤は円筒形の材料を加工する代表的な切削加工機です。
チャックで材料をつかんで回転させ、バイトを近づけて外径、端面、内径、ねじなどを加工します。
シャフト、カラー、ピン、ローラー、フランジといった回転対称形状の部品に向いています。
汎用旋盤は手作業で細かな調整を行いやすく、試作や修理、少量生産で活躍します。
NC旋盤は数値制御で工具を動かすため、同一品の繰り返し加工や複雑な輪郭加工に適しています。
旋盤選びではベッド上の振りと加工長を確認し、ワークの最大径と長さに余裕を持たせることが大切です。
フライス盤とマシニングセンタ
フライス盤は、回転するフライス工具で材料を削る工作機械です。
平面削り、側面削り、溝加工、段加工、穴加工などに対応できます。
立形フライス盤は主軸が垂直方向に配置され、上から工具を当てる構造です。
横形フライス盤は主軸が水平方向にあり、側面加工や重切削で用いられることがあります。
マシニングセンタは工具交換装置を備えたCNC工作機械であり、複数工程を連続して実行できる点が特徴です。
エンドミル、ドリル、タップ、リーマなどを自動交換できるため、段取り替えを抑えながら多面加工を進められます。
ボール盤と研削盤
ボール盤は穴あけを主目的とする工作機械です。
ドリルを回転させ、材料へ垂直に送り込むことで穴を加工します。
穴径の精度や面粗さを高めたい場合は、下穴加工の後にリーマ加工や中ぐり加工を行うことがあります。
研削盤は砥石を高速回転させ、非常に小さな切込みで表面を仕上げる機械です。
平面研削盤、円筒研削盤、内面研削盤などがあり、熱処理後の部品や高精度部品の仕上げに用いられます。
切削と研削はどちらも材料を除去する加工ですが、使用する工具と得意な精度領域が異なります。
加工機の使い分けの目安です。
円筒形状やねじは旋盤、平面や溝はフライス盤、複雑な立体形状はマシニングセンタ、精密な仕上げは研削盤が候補になります。
実際には材料、ロット数、要求公差、後工程も含めて判断します。
加工精度を左右する要因
続いては加工精度を左右する要因を確認していきます。
工具の選定と摩耗状態
工具は切削加工の品質を直接左右する消耗品です。
高速度鋼、超硬、サーメット、セラミック、ダイヤモンドなど、工具材種にはそれぞれ特性があります。
鉄系材料の一般加工では超硬工具が広く使われ、アルミニウム合金や樹脂では刃先形状やコーティングの選択が重要になります。
工具が摩耗すると、切削抵抗が増え、バリ、寸法ばらつき、加工面の悪化が起こりやすくなります。
刃先の欠け、摩耗幅、異常な変色、切りくずの変化を確認し、適切な時期に交換しましょう。
工具交換の基準を見える化することは、品質不良の予防とコスト管理の両方に役立ちます。
材料固定と治具の剛性
加工物を確実に固定できなければ、高性能な切削加工機でも精度を発揮できません。
万力、チャック、コレット、クランプ、専用治具などを使い、加工中の移動や浮き上がりを防ぎます。
固定力が弱いと、材料が振動して寸法誤差やびびりが発生します。
反対に締め付け力が過度であれば、薄肉部品や柔らかい材料が変形するおそれがあります。
基準面をどこに置くか、どの順序で加工するかも、完成時の寸法精度を考えるうえで重要です。
治具は単に材料をつかむ道具ではなく、再現性のある加工を支える生産技術の一部といえるでしょう。
熱変位と測定工程
切削中には機械、工具、材料の温度が変化します。
温度が上がると金属はわずかに膨張し、加工直後の寸法と冷却後の寸法が異なる場合があります。
高精度加工では、加工室の温度管理、暖機運転、クーラント温度の安定化が重要になります。
ノギス、マイクロメーター、シリンダーゲージ、ハイトゲージ、三次元測定機などを使い、工程内で寸法を確認します。
測定は完成後だけでなく加工途中にも行うことで、不良の連続発生を防ぎやすくなります。
加工精度を高めるには、機械精度、工具、治具、熱、測定を一つの流れとして管理する必要があります。
不良が出たときは担当者の操作だけに原因を求めず、加工条件と設備状態を順番に確認することが有効です。
切削加工機の選定ポイント
続いては切削加工機の選定ポイントを確認していきます。
加工物のサイズと材質
切削加工機の選定では、最初に加工物の大きさ、重量、材質、形状を整理します。
材料が機械の移動範囲やチャック能力を超えていれば、そもそも加工できません。
大型部品ではテーブル積載量や搬入経路も確認が必要です。
ステンレス鋼やチタン合金のように切削負荷が高い材料では、主軸出力と機械剛性が不足すると加工効率が下がります。
アルミニウム合金の高速加工では、高回転主軸と切りくず排出性能が生産性に影響します。
加工物の最大寸法だけでなく材料特性まで考慮することが、設備投資の失敗を減らします。
生産量と自動化の必要性
試作や多品種少量生産では、段取りがしやすく、プログラム変更へ柔軟に対応できる設備が向いています。
大量生産では、ロボット搬送、パレットチェンジャー、自動計測、工具寿命管理などの自動化機能が有効です。
設備価格だけを比べるのではなく、段取り時間、加工時間、人員配置、不良率まで含めて導入効果を考える必要があります。
夜間の無人運転を想定する場合は、工具破損検知、切りくず処理、材料供給、異常停止時の通知機能も確認したいところです。
自動化は人手を単純に置き換えるものではなく、作業者が改善や品質管理へ集中できる環境づくりにもつながります。
保守性と導入後の支援体制
切削加工機は長期間使用する設備のため、導入後の保守性も重要です。
消耗部品の入手性、メーカーの修理対応、操作教育、プログラム支援、遠隔診断の有無を確認しましょう。
制御装置の操作性は、現場の習熟速度やヒューマンエラーにも影響します。
中古機を検討する場合は、稼働時間だけでなく、主軸状態、送り軸の精度、制御装置の部品供給、改造履歴を確認することが大切です。
購入価格が低くても停止時間が長い設備では、結果として運用コストが高くなることがあります。
| 確認項目 | 主な確認内容 | 見落としやすい点 |
|---|---|---|
| 加工能力 | 移動量、加工径、加工長 | 治具を含めた必要スペース |
| 主軸性能 | 回転数、出力、トルク | 低速域のトルク不足 |
| 精度 | 位置決め精度、繰り返し精度 | 熱変位を含む実加工精度 |
| 自動化 | 工具交換、搬送、計測機能 | 周辺装置との連携 |
| 保守 | 修理対応、部品供給、教育 | 長期的な維持費 |
設備選定では、必要な加工能力に対して少し余裕を持たせる考え方が有効です。
ただし過大な設備は初期費用、設置面積、電力消費を増やすため、将来の生産計画と合わせて検討します。
切削加工機の安全管理と保全
続いては切削加工機の安全管理と保全を確認していきます。
作業前の安全確認
切削加工機の作業前には、工具の締め付け、材料の固定、治具の干渉、プログラム内容を確認します。
工具やチャックキーを機械へ残したまま起動すると、飛散事故につながる危険があります。
保護メガネ、安全靴、作業服を正しく着用し、回転部へ巻き込まれやすい手袋や装飾品の扱いにも注意が必要です。
初めて使うプログラムでは、低速での試運転や空運転を行い、工具経路に問題がないか確かめます。
機械の扉を閉めてから主軸を回す習慣は、基本的でありながら重要な安全対策です。
日常点検と定期保全
日常点検では、潤滑油、クーラント量、エア圧、油漏れ、異音、振動、切りくずの堆積を確認します。
切りくずがカバー内部や送り機構に溜まると、動作不良や精度低下の原因になります。
クーラントは濃度や汚れを管理し、腐敗や悪臭、工具寿命の低下を防ぎます。
定期保全では、主軸の状態、ボールねじ、ガイド、ベルト、電装部品、フィルターなどを計画的に点検します。
異常が小さい段階で対応すれば、大きな故障や長期停止を避けやすくなります。
不具合発生時の確認順序
加工面が荒れた場合は、工具摩耗、工具の突き出し量、材料固定、切削条件、主軸の振れを順番に確認します。
寸法が安定しない場合は、測定方法、熱変位、治具の位置ずれ、バックラッシ、プログラム補正値を見直します。
異音や振動がある場合には、無理に加工を続けず、停止して原因を確認することが大切です。
不具合の内容、発生時刻、使用工具、材料ロット、加工条件を記録しておくと、再発防止に役立ちます。
安全と保全は、生産性と対立する作業ではありません。
安定して稼働する切削加工機こそが、納期、品質、コストを継続的に守る基盤になります。
切削加工機のまとめ
切削加工機とは、工具と材料を相対的に動かし、不要な部分を削り取って部品を作る工作機械です。
旋盤は円筒形状、フライス盤やマシニングセンタは平面や立体形状、研削盤は高精度な仕上げを得意とします。
設備の性能を十分に引き出すには、主軸、送り機構、制御装置といった基本構造を理解し、材料と工具に合う加工条件を設定することが重要です。
さらに、工具摩耗、治具の剛性、熱変位、測定方法を管理することで、寸法精度と加工面品質を安定させやすくなります。
切削加工機を選ぶ際には、加工物の寸法や材質だけでなく、生産量、自動化、保守体制、将来的な運用まで含めて比較しましょう。
安全確認と日常保全を継続することが、設備の寿命を延ばし、安定したものづくりへつながります。