銀ロウ溶接とは?ろう付けとの違いと接合の考え方を解説!(銀ロウ溶接棒・銀ロウ溶接用フラックス)
銀ロウ溶接は、金属部品を強固かつ比較的きれいに接合したい場面で使われる代表的な加工方法です。
配管、工具、装飾品、機械部品、異種金属の接合など、幅広い分野で活用されています。
一方で、名称に溶接という言葉が含まれるため、母材を溶かす一般的な溶接と同じものだと考えられがちです。
実際には、銀ロウを溶かしてすき間へ流し込み、母材同士を接合するろう付けに分類されます。
接合品質は銀ロウ溶接棒の種類、母材のすき間、加熱方法、銀ロウ溶接用フラックスの扱いで大きく変化します。
銀ロウ溶接の意味と接合原理
それではまず銀ロウ溶接の意味と、金属同士がつながる仕組みについて解説していきます。
銀ロウを用いるろう付けの位置付け
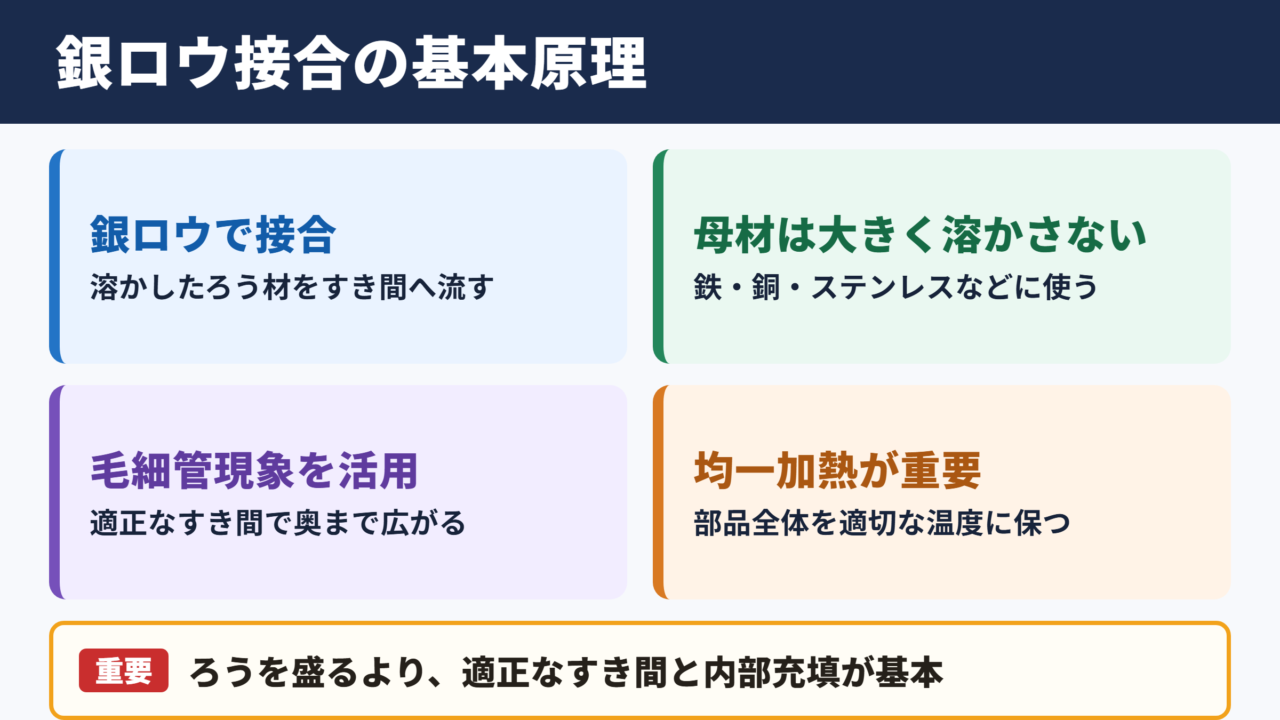
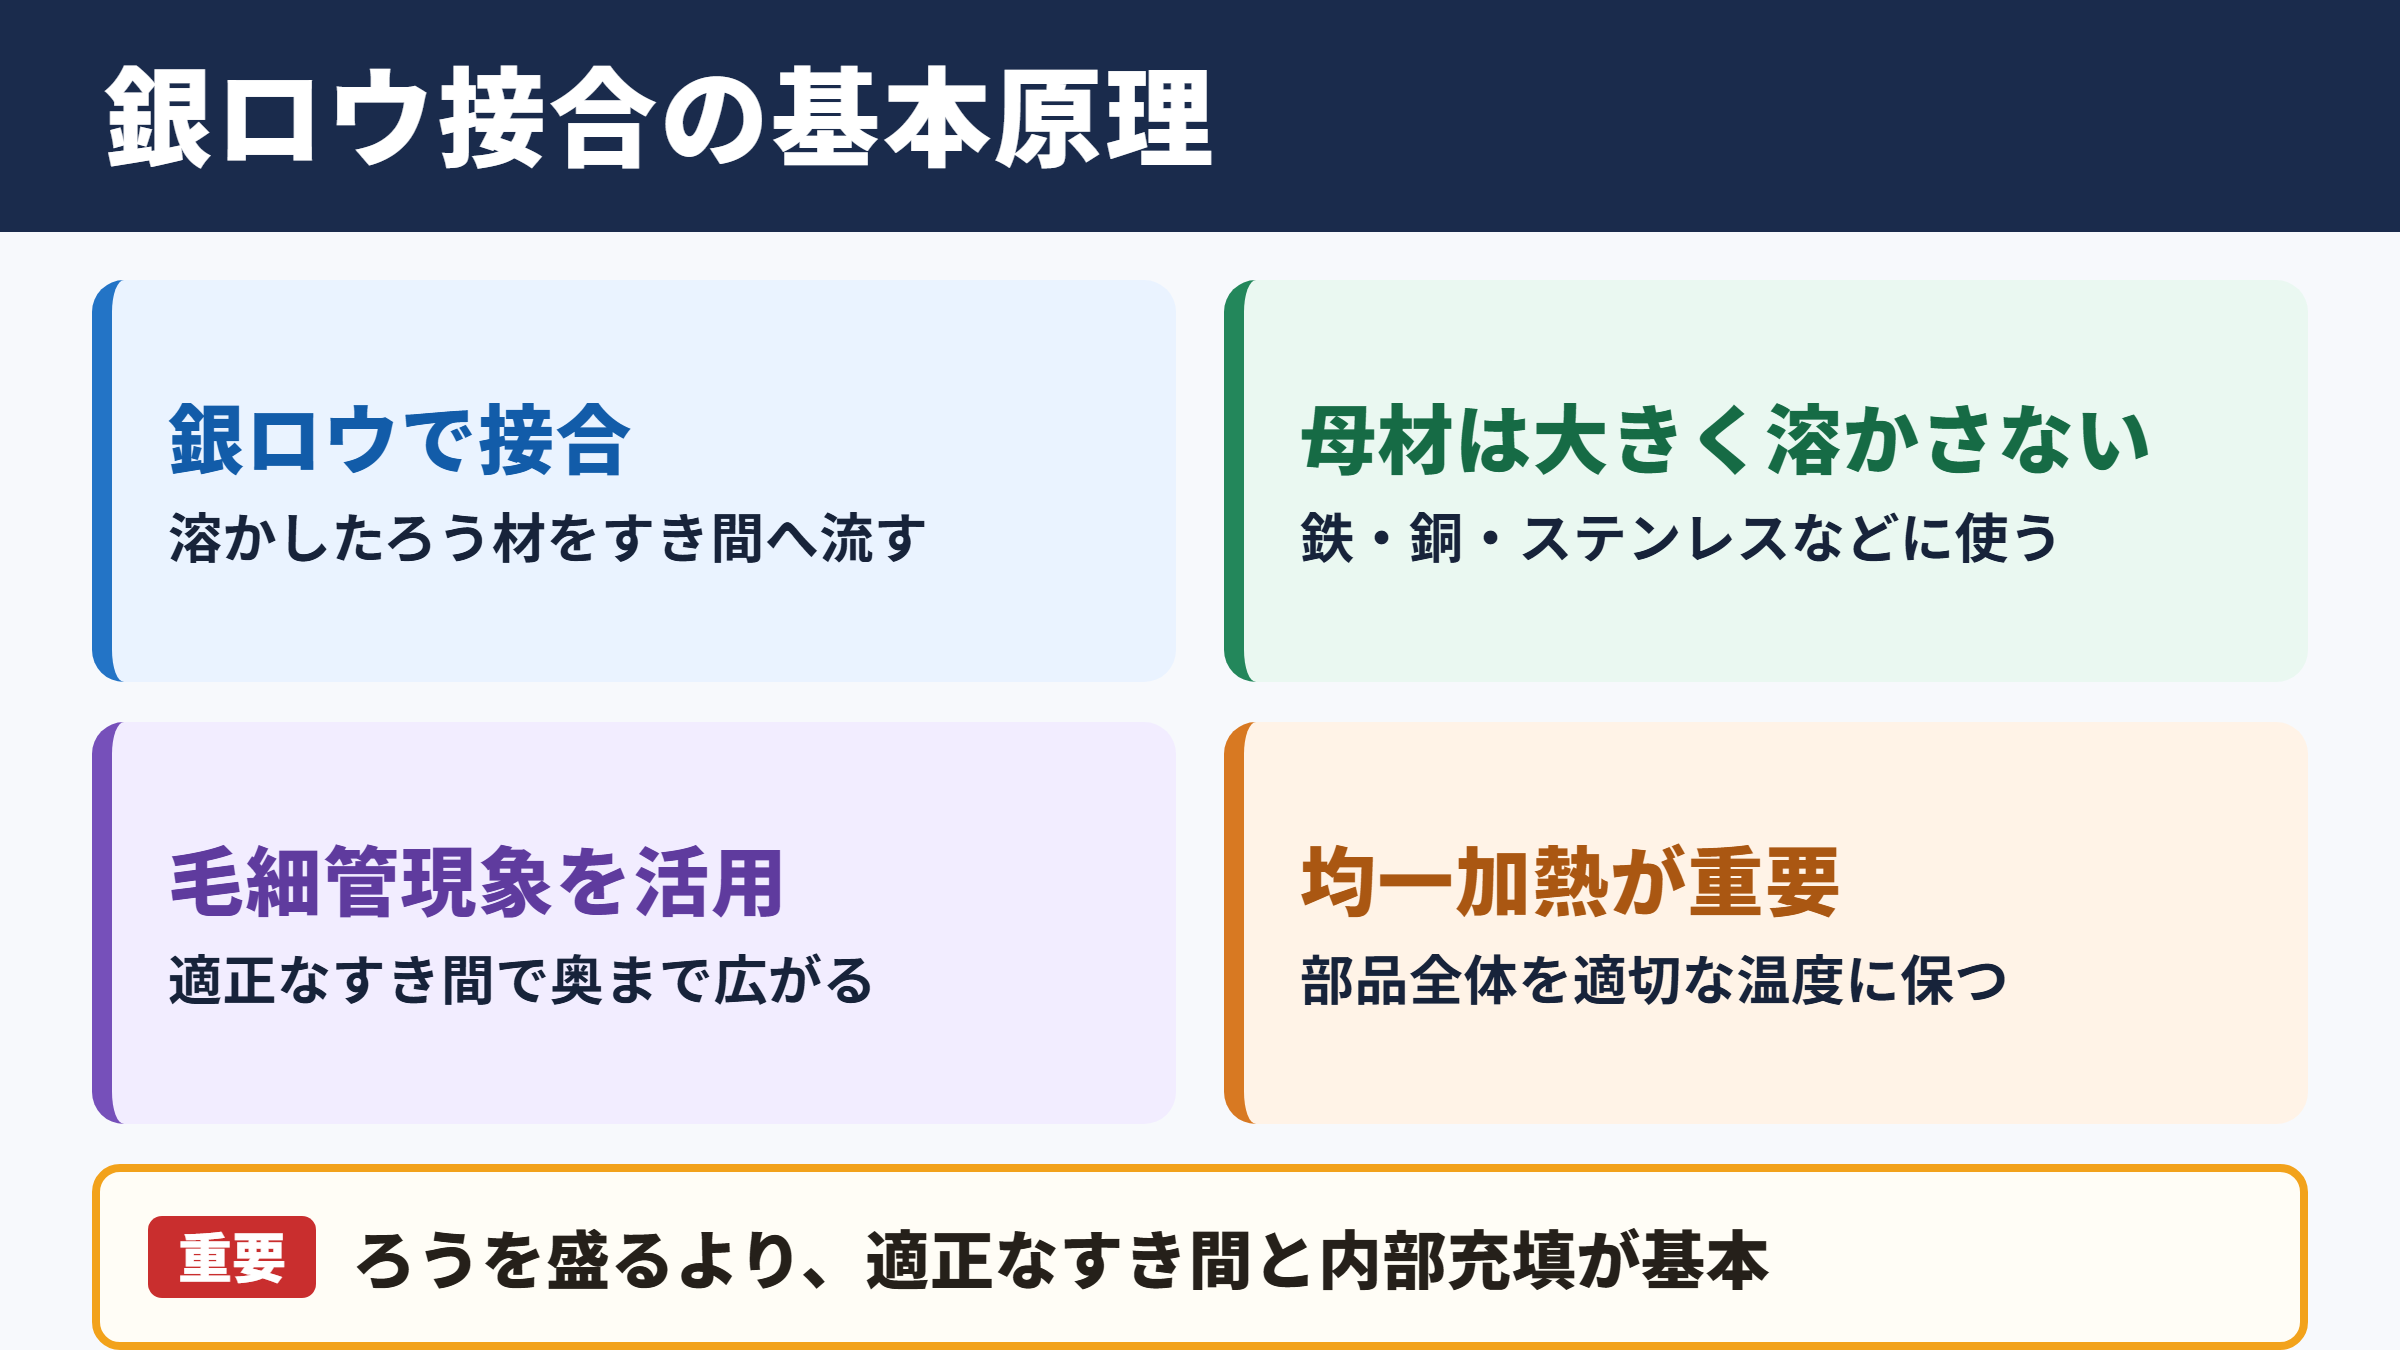
銀ロウ溶接とは、銀を主成分または主要成分の一つとして含むろう材を加熱し、母材のすき間へ流して接合する方法です。
母材そのものを大きく溶融させない点が特徴であり、鉄、ステンレス、銅、真ちゅう、ニッケル系合金などの接合に用いられます。
銀ロウは融点が比較的低く、流動性にも優れるため、細かなすき間へ入り込みやすい材料です。
加熱源にはガストーチ、酸素バーナー、高周波加熱装置、炉などが選ばれます。
作業時にはろう材だけを熱するのではなく、接合する部品全体を均一に加熱することが重要になります。
片側だけが高温になると、ろうが意図しない方向へ流れたり、接合部に未充填部分が残ったりするためです。
毛細管現象によるろう材の流動
銀ロウによる接合では、部品同士のすき間に溶融ろう材が吸い込まれる毛細管現象を利用します。
適正なすき間が保たれていれば、溶けた銀ロウは接合面に沿って広がり、広い接触面積をつくります。
すき間が広すぎると毛細管現象が弱くなり、ろう材が盛り上がるだけで奥まで届きにくくなります。
反対に狭すぎる場合には、部品の熱膨張によって通路がなくなり、銀ロウの流れを妨げることがあります。
接合部の考え方は、ろうを厚く盛ることではありません。
適正なすき間を確保し、溶融した銀ロウが接合面全体へ自然に流れる状態をつくることが基本です。
接合後に外側へ大きくはみ出した銀ロウだけを見て、強度が高いと判断するのは危険です。
見えない接合面の内部まで銀ロウが回っているかを意識する必要があります。
加熱温度と母材表面の関係
銀ロウ付けでは、ろう材の融点だけでなく、母材表面の温度を適切に整えることが求められます。
ろう材を炎で直接溶かして接合部へ落とす方法では、表面に乗るだけで密着しない場合があります。
母材が十分に温まり、ろう材が接触した瞬間に流れ出す状態が理想的です。
ただし過度な加熱は、母材の変形、焼け、酸化、薄板の穴あきにつながります。
ステンレスや銅合金では熱の伝わり方が異なるため、材質や肉厚に応じた炎の当て方が欠かせません。
銀ロウが流れない原因は、温度不足だけとは限りません。
油分、酸化皮膜、すき間不良、フラックス不足も接合不良につながる重要な要因です。
ろう付けと溶接の違い
続いてはろう付けと溶接の違いを確認していきます。
母材を溶かすかどうかの違い
一般的な溶接では、接合する母材の端部を溶かし、溶融池をつくって一体化させます。
アーク溶接、TIG溶接、半自動溶接などは、母材の一部を溶融させる代表例です。
これに対して銀ロウ溶接では、基本的に母材を溶かさず、母材より低い融点のろう材を溶かします。
この違いにより、銀ロウ付けは熱による変形を比較的抑えやすく、薄い部品や精密部品にも採用されます。
ただし、熱影響がまったくないわけではありません。
接合部周辺は高温になるため、寸法精度や熱処理状態への影響は事前に確認しておくべきでしょう。
ろう付けとはんだ付けの区分
ろう付けとはんだ付けは、どちらも母材を大きく溶かさずに接合する方法です。
区分の目安として、ろう材の液相線温度が高いものをろう付け、低いものをはんだ付けと呼びます。
銀ロウは一般にろう付けの領域に入り、はんだより高い温度で接合する材料です。
そのため、耐熱性や機械的強度を求める配管、工具、金属加工品などに適しています。
| 接合方法 | 母材の溶融 | 主な特徴 |
|---|---|---|
| 溶接 | 母材を溶かす | 高い一体性を得やすい |
| ろう付け | 基本的に溶かさない | ろう材を流して接合する |
| はんだ付け | 基本的に溶かさない | 低温で電子部品などを接合する |
接合設計における選択基準
銀ロウ付けを選ぶべきか、溶接を選ぶべきかは、単純に強度だけでは決まりません。
母材の種類、板厚、接合形状、使用温度、耐食性、外観、量産性などを合わせて考える必要があります。
異種金属をつなぐ場合や、局所的な熱変形を抑えたい場合には、銀ロウ付けが有力な選択肢になります。
一方で、非常に大きな荷重がかかる構造部材や、母材と同等の連続性を重視する部品では溶接が適するケースもあります。
接合方法の選定では、必要強度と使用環境を先に整理します。
その後に材料、継手形状、加熱設備、後処理を検討すると判断しやすくなります。
銀ロウ溶接棒の種類と選定
続いては銀ロウ溶接棒の種類と、選定時に確認したいポイントを確認していきます。
銀含有量による性質の違い
銀ロウ溶接棒には、銀の含有量が異なる複数の種類があります。
銀の割合が高い材料は流れやすく、接合しやすい傾向がありますが、材料価格は高くなります。
一方で銀の含有量を抑えた銀ロウは、コスト面で選ばれやすいものの、流動性や作業温度に違いが生まれます。
選定時には価格だけでなく、母材との相性、必要なろう付け温度、継手形状を確認することが重要です。
銀ロウは名称が同じでも、成分によって作業性と接合後の性能が変わります。
棒状と線状のろう材の使い分け
銀ロウ溶接棒は、棒状、線状、リング状、ペースト状などの形で販売されています。
棒状のろう材は手作業で量を調整しやすく、修理や少量加工で使いやすい形状です。
細い線状の製品は、細部の接合や少量ずつ供給したい作業に向いています。
リング状のろう材は継手にあらかじめ配置できるため、量産工程でろう材量を安定させやすいでしょう。
ろう材を多く使えば強くなるわけではなく、余分な銀ロウは後処理の負担にもなります。
母材別の材料選び
銅管や真ちゅう部品には、流動性と耐食性を考慮した銀ロウがよく用いられます。
ステンレスでは酸化皮膜の影響が大きいため、適切なフラックスと組み合わせることが欠かせません。
鉄系材料では、接合後の防錆処理や熱による変色も視野に入れる必要があります。
アルミニウムの接合は銀ロウとは異なる専用ろう材が必要になる場合が多く、同じ感覚で作業することは避けるべきです。
銀ロウ溶接棒は、接合したい金属名だけで選ばないことが大切です。
母材の組み合わせ、使用温度、接合部の形状、必要な耐食性まで確認して選定します。
銀ロウ溶接用フラックスの役割
続いては銀ロウ溶接用フラックスの役割と、扱い方の注意点を確認していきます。
酸化皮膜を抑える働き
金属を加熱すると表面に酸化皮膜ができ、銀ロウのぬれ性を低下させます。
フラックスはこの酸化を抑え、表面の酸化物を除去しやすくするために使われます。
フラックスが適切に働くことで、溶融した銀ロウが母材表面へ広がりやすくなります。
特にステンレス、銅合金、真ちゅうなどでは、フラックスの選定と塗布状態が接合結果を左右します。
接合面の内側までフラックスが届くよう、組み立て前に均一に塗ることが大切です。
フラックスの塗布量と加熱状態
フラックスは多ければよいとは限らず、必要な箇所へ薄く均一に付けることが基本です。
塗布量が極端に少ないと酸化を防ぎきれず、ろう材がはじかれることがあります。
加熱中のフラックスは、乾燥、発泡、透明化などの変化を見せます。
この変化を観察すると、接合部の温度状態を判断する目安になります。
フラックスが黒く焦げたり、粉状に残ったりする場合は、過加熱や加熱ムラが疑われます。
炎を一箇所へ集中させず、部品全体に熱を回す意識が有効です。
残渣除去と安全管理
ろう付け後に残ったフラックス残渣は、腐食や変色の原因になることがあります。
接合部が冷えた後は、製品の材質に合った方法で洗浄し、必要に応じてブラッシングを行います。
熱い状態で急冷すると部品が変形したり、割れたりする可能性があるため注意が必要です。
フラックスの粉末や煙を吸い込まないよう、換気、保護メガネ、耐熱手袋なども準備します。
接合強度だけでなく、作業者の安全と接合後の洗浄工程まで含めて作業計画を立てることが重要です。
銀ロウ付けの作業手順と不良対策
続いては銀ロウ付けの基本手順と、起こりやすい不良への対策を確認していきます。
接合前の脱脂とすき間調整
銀ロウ付けの品質は、加熱を始める前の準備で大きく決まります。
接合面に油、指紋、塗膜、さび、酸化皮膜が残っていると、ろう材は十分にぬれません。
研磨材や洗浄剤を使って表面を整え、乾燥した状態で組み立てます。
継手は作業中に動かないよう固定し、ろう材が流れるための適正なすき間を確保します。
仮固定用の治具も、熱を奪いすぎない形状を選ぶことが望ましいでしょう。
加熱とろう材供給の手順
加熱は接合部の片側だけに炎を当てず、熱容量の大きい部分から全体へ熱を回します。
フラックスの状態を見ながら温度を上げ、母材がろう材を受け入れる温度に近づけます。
その後、銀ロウ溶接棒の先端を接合部に触れさせ、ろう材が自然に流れるかを確認します。
流れが悪いときに棒を強く押し付けると、ろう材が塊になりやすいため注意が必要です。
ろう材は炎で溶かして置くのではなく、温まった母材で溶かして流すことが基本になります。
流れ不良と接合不良の原因
銀ロウが流れない場合、代表的な原因は温度不足、酸化、汚れ、フラックス不良、すき間不良です。
ろう材が途中で止まる場合には、加熱ムラによって低温部分が残っている可能性があります。
接合後に割れが生じる場合は、部品の拘束が強すぎることや、冷却時の熱収縮が影響しているかもしれません。
| 不良の状態 | 考えられる原因 | 主な対策 |
|---|---|---|
| ろう材が玉になる | 油分や酸化皮膜 | 脱脂と表面清掃を行う |
| ろう材が流れない | 温度不足やフラックス不足 | 全体加熱と塗布状態を見直す |
| 接合部に隙間が残る | すき間過大やろう材不足 | 継手寸法と供給量を確認する |
| 母材が変形する | 過加熱や局部加熱 | 炎を分散し治具を工夫する |
不良が起きた際は、銀ロウの種類だけを疑わないことが重要です。
表面処理、組み付け、フラックス、加熱順序を順に確認すると原因を切り分けやすくなります。
銀ロウ溶接のまとめ
銀ロウ溶接は、銀ロウを溶かして母材のすき間へ流すろう付けの一種です。
母材を大きく溶かしにくいため、精密部品、配管、異種金属の接合などで活用されています。
品質を高めるポイントは、接合面の清掃、適正なすき間、母材全体への均一な加熱、適切なフラックスの使用です。
銀ロウ溶接棒の成分とフラックスの組み合わせも、作業性と接合性能に影響します。
ろう材が流れない場合は温度だけに注目せず、酸化皮膜や油分、組み立て精度まで確認しましょう。
材料と手順を適切に選べば、見た目と強度を両立した安定的な接合につながります。