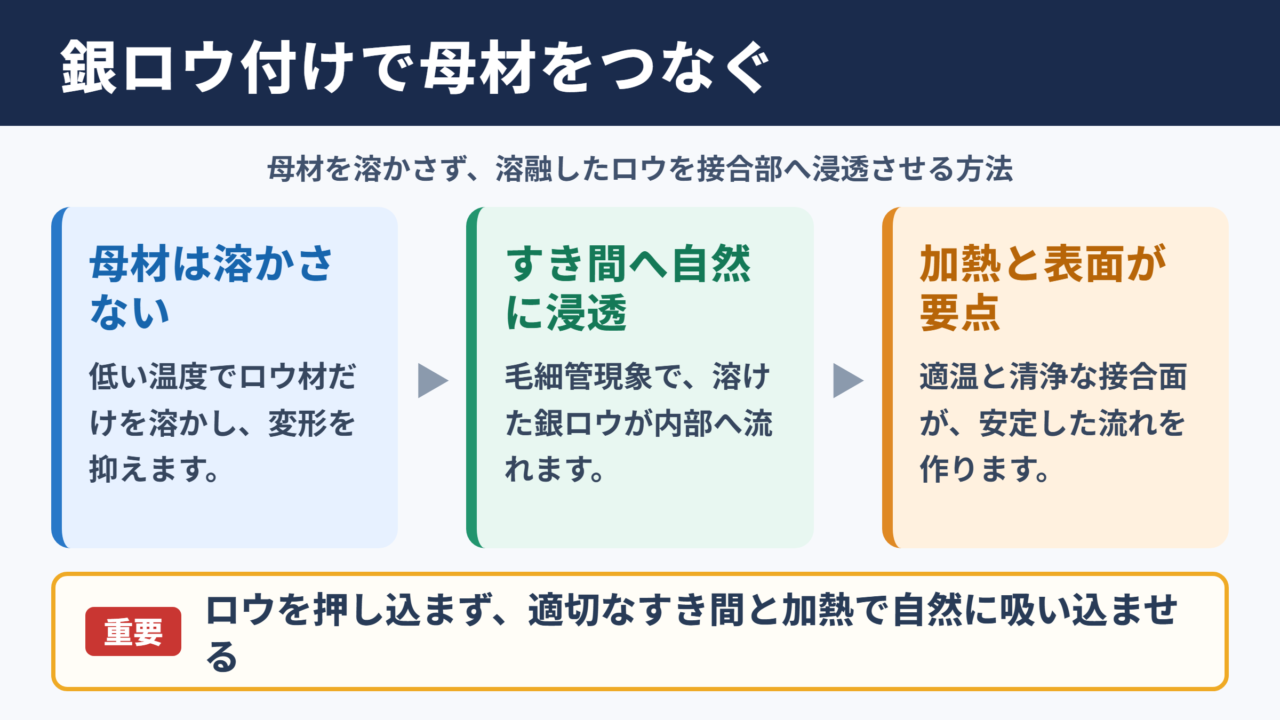
銀ロウ付けは、母材そのものを溶かさず、銀を主成分とするロウ材を溶融させて金属部品を接合する加工方法です。
配管、機械部品、工具、装飾品、電気部品など幅広い分野で使われており、薄い部材から比較的強度が求められる接合まで対応しやすい点が特徴です。
ただし、ロウを温めて流し込むだけでは、十分な強度や美しい仕上がりにはつながりません。
接合面のすき間、加熱の順序、フラックスの扱い、冷却後の洗浄までを一連の工程として管理することが重要です。
この記事では、銀ロウ付けの原理から銀ロウの使い方、銀ろうフラックスの役割、安全に作業するための注意点までを順番に解説します。
銀ロウ付けの意味と接合の原理
それではまず銀ロウ付けの基本と、金属同士がつながる仕組みについて解説していきます。
母材を溶かさずに接合する加工方法
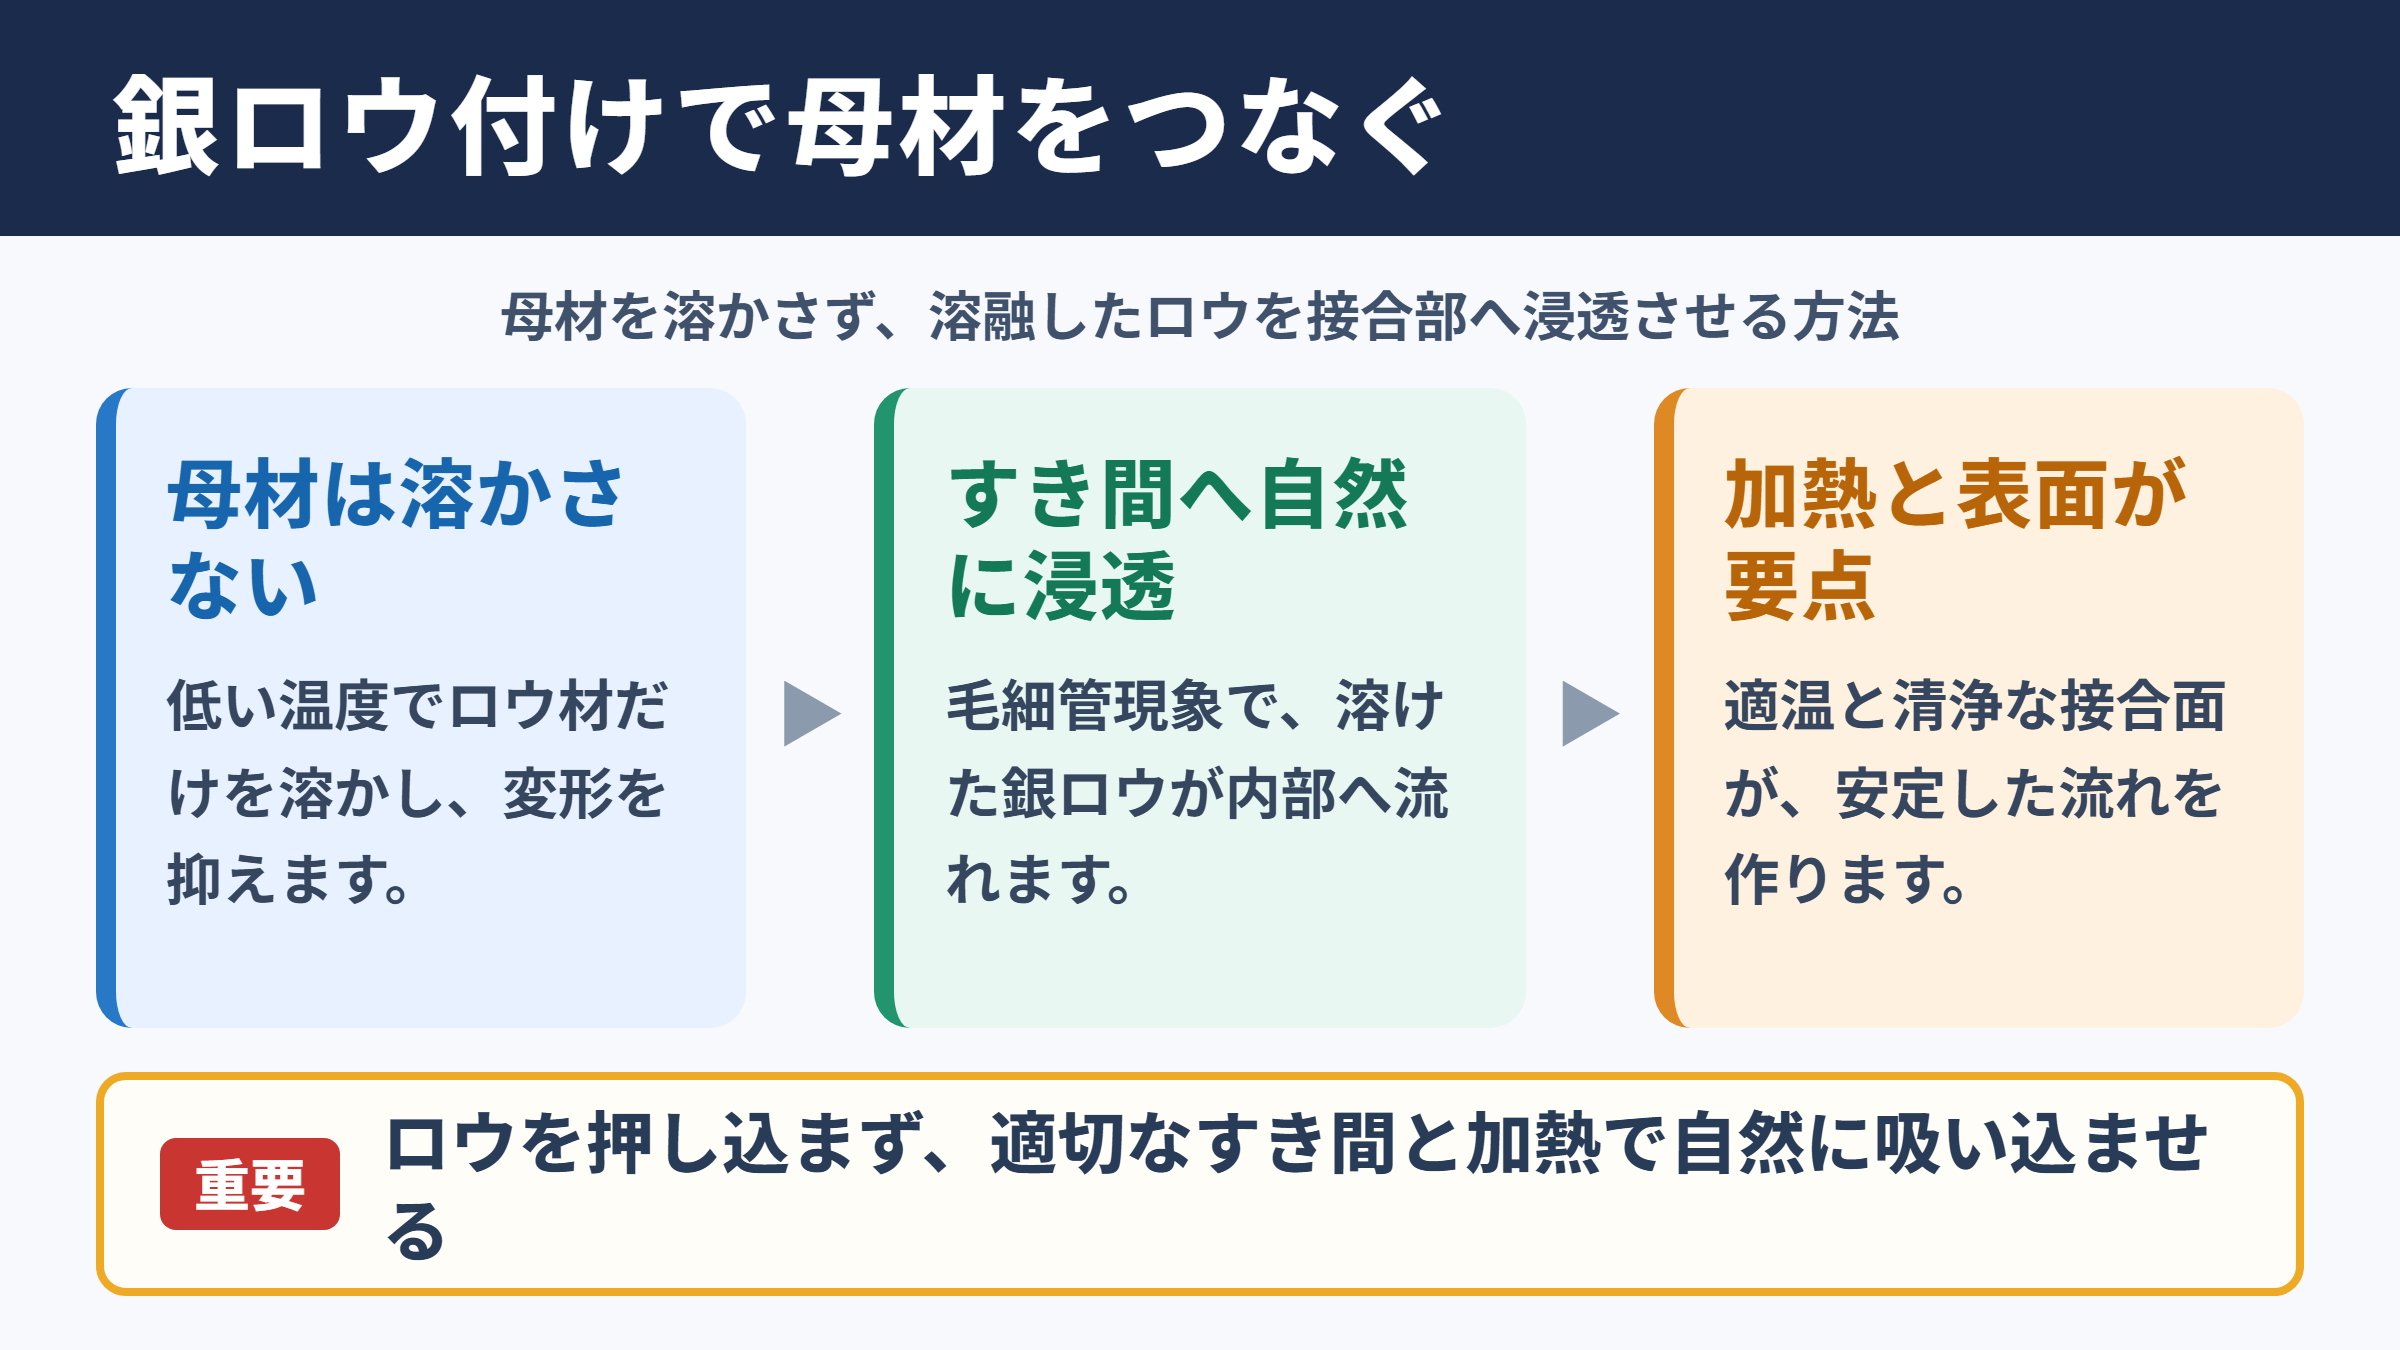
銀ロウ付けとは、銀を含むロウ材を加熱して溶かし、その液体を金属部品の接合部へ浸透させる接合方法です。
ロウ付けでは、基本的に接合したい母材の融点より低い温度でロウ材を溶かします。
このため、溶接のように母材の端部を大きく溶融させる方法と比べ、部品の変形や組織変化を抑えやすい傾向があります。
銀ロウは銀のほか、銅、亜鉛、すず、ニッケルなどを含む合金です。
配合によって溶け始める温度、流れやすさ、接合後の色、耐食性、強度が変化します。
一般に銀の含有率が高い銀ロウは流動性に優れ、ぬれ性も得やすいとされています。
一方で材料費は高くなりやすいため、必要な性能と作業条件を見ながら選ぶことが大切です。
毛細管現象によるロウの浸透
銀ロウ付けの重要な原理が、毛細管現象です。
接合する二つの金属面の間に適切なすき間があると、溶けた銀ロウは表面張力とぬれ性によって内部へ引き込まれます。
すき間が広すぎるとロウがたまりやすく、強度が安定しにくくなります。
反対にすき間が極端に狭い場合は、ロウが入り込むための通路を確保できません。
銀ロウ付けでは、接合面にロウを押し込むのではなく、母材全体を適温まで加熱し、溶融したロウが自然に吸い込まれる状態を作ります。
この現象を安定させるには、接合面を平滑に整え、油分や酸化皮膜を取り除く必要があります。
ロウが流れない原因は、ロウ材不足よりも温度不足や表面の汚れであるケースが少なくありません。
溶接とロウ付けの違い
溶接は、母材を溶かして一体化させる方法です。
これに対して銀ロウ付けは、母材をできるだけ溶かさず、別の合金でつなぐ方法となります。
| 比較項目 | 銀ロウ付け | 一般的な溶接 |
|---|---|---|
| 母材の状態 | 原則として溶かさない | 接合部の母材を溶融させる |
| 加熱温度 | ロウ材の融点付近 | 母材の融点付近またはそれ以上 |
| 変形の傾向 | 比較的抑えやすい | 熱によるひずみが出やすい |
| 薄板や精密部品 | 条件が合えば対応しやすい | 熱影響への配慮が必要 |
| 接合面の精度 | すき間管理が特に重要 | 開先形状や溶け込みが重要 |
どちらが優れているかではなく、部品形状、必要強度、使用環境、生産量に応じて使い分けることがポイントです。
異種金属を接合したい場合や、熱変形を小さくしたい場合には、銀ロウ付けが有力な選択肢になるでしょう。
銀ロウと銀ろうフラックスの種類
続いては、作業品質を左右する銀ロウとフラックスの選び方を確認していきます。
銀ロウの形状と選び方
銀ロウには、棒状、線状、板状、リング状、ペースト状などの形があります。
棒状や線状は必要な長さに切って使いやすく、配管や金具の接合でよく用いられます。
板状は広い接合面に配置しやすく、細かな寸法に切り分ける作業にも向いています。
リング状のロウ材は、継手の周囲に均一な量を配置しやすいため、繰り返し作業や量産工程で便利です。
ペースト状は、ロウ粉末とバインダー、フラックス成分などを混ぜた製品があり、複雑な箇所へ塗布しやすい特徴があります。
ただし、同じ銀ロウでも融点範囲は異なります。
複数回に分けてロウ付けする部品では、先に接合した箇所が再溶融しないよう、工程ごとに融点の異なるロウ材を選ぶことがあります。
フラックスの役割と必要性
銀ろうフラックスは、加熱中に母材やロウ材の表面が酸化することを抑え、溶融した銀ロウが金属表面になじみやすくする薬剤です。
金属表面に酸化膜や油分が残っていると、銀ロウは玉状になり、接合面へ広がりません。
フラックスは酸化物を除去し、加熱中の再酸化を抑制する働きを持ちます。
適正なフラックスを使うことで、ロウの流れが見えやすくなり、接合不良の予防にも役立ちます。
フラックスは万能な洗浄剤ではありません。
油、塗膜、さび、厚い酸化皮膜は事前に除去し、そのうえで必要量のフラックスを塗布することが基本です。
作業後に残ったフラックスは、腐食や変色の原因になることがあります。
ロウ付けが終わったら、見た目がきれいでもフラックス残渣を洗浄する習慣をつけてください。
母材との相性と使用温度
銀ロウ付けに適した母材には、銅、真ちゅう、鉄、ステンレス、ニッケル合金などがあります。
ただし、材質によって熱の伝わり方や酸化のしやすさが違うため、同じ加熱方法で均一に仕上がるとは限りません。
銅は熱伝導率が高く、局部的に加熱すると熱が周囲へ逃げやすい材料です。
ステンレスは表面の不動態皮膜があり、適切なフラックスと加熱管理が求められます。
| 母材 | 作業時の特徴 | 注意点 |
|---|---|---|
| 銅 | 銀ロウがなじみやすい | 熱が逃げやすいため全体を温める |
| 真ちゅう | 加工しやすく配管部品にも多い | 過熱による亜鉛の蒸発に注意する |
| 鉄鋼 | 各種金具や治具に使われる | さびと油分を丁寧に除去する |
| ステンレス | 耐食性が求められる部品に多い | 対応フラックスと酸洗いを検討する |
| 異種金属 | 用途によって接合できる場合がある | 熱膨張差と腐食環境を確認する |
使用する銀ロウとフラックスは、必ず製品の仕様書で対応母材と使用温度を確認しましょう。
ロウ材の融点だけで判断せず、母材、フラックス、熱源を一組として考えることが安定した接合につながります。
銀ロウ付けの基本工程
続いては、銀ロウを使って接合する基本工程を順に確認していきます。
接合面の清掃とすき間の調整
最初に、接合する面の油分、汚れ、さび、酸化皮膜を取り除きます。
脱脂には専用の洗浄剤を使い、表面状態に応じてサンドペーパー、やすり、ワイヤーブラシなどで下地を整えます。
研磨後の表面へ素手で触れると、皮脂が付着することがあります。
清掃後は必要以上に触れず、早めに組み立ててロウ付けへ進むとよいでしょう。
次に、部品を仮組みし、接合面のすき間を均一にします。
片側だけが接触し、反対側に大きな空間がある状態では、ロウの流れが偏りやすくなります。
円筒部品を差し込む継手では、接合長さとすき間が均一であるほど、銀ロウが周方向へ回りやすくなります。
固定には耐熱性のある治具やステンレス線を用い、加熱中に部品が動かないようにします。
フラックス塗布と加熱の順序
清掃した接合部にフラックスを薄く均一に塗ります。
フラックスを厚く盛りすぎると、加熱状態やロウの流れを確認しにくくなる場合があります。
トーチで加熱するときは、ロウ材そのものを先に赤熱させるのではなく、母材を中心に温めます。
熱容量の大きい側、肉厚の厚い側、熱を逃がしやすい側から先に加熱するのが基本です。
炎を一点に当て続けると局部過熱になり、フラックスが焼けたり、母材が変色したりするおそれがあります。
炎をゆっくり動かして接合部の周囲を均一に加熱することで、銀ロウが自然に流れる温度帯を作れます。
ロウ材の供給と冷却
母材が十分に温まり、フラックスの状態が変化してきたら、接合部に銀ロウを軽く触れさせます。
適温であれば、ロウ材は炎で直接溶かさなくても、母材から受ける熱で溶融し、すき間へ吸い込まれます。
流れが悪いときは、ロウを追加する前に温度不足、汚れ、すき間の不均一を疑うことが重要です。
必要量が流れたら加熱をやめ、部品を動かさずに自然冷却させます。
冷却中に接合部を動かすと、固まりかけたロウに割れや微細なすき間が生じることがあります。
ロウが完全に固まるまでは、治具を外したり急冷したりしないでください。
冷却後は、フラックス残渣をぬるま湯などで落とし、必要に応じてブラシや酸洗いで仕上げます。
完成直後の外観だけでなく、ロウが接合部全周へ回っているかも確認しましょう。
加熱方法と作業条件
続いては、熱源の選び方と加熱時に押さえたい条件を確認していきます。
ガストーチによる手作業
少量作業や補修では、ガストーチを使った手作業が一般的です。
プロパン、ブタン、酸素との混合ガスなど、使用する熱源によって炎温度と加熱能力が変わります。
小さな真ちゅう部品であれば比較的扱いやすい熱源でも作業できますが、銅管や肉厚の金具では熱量不足になることがあります。
炎の内炎付近を使い、母材を均一に温める意識が大切です。
炎の勢いだけで急激に加熱すると、フラックスが飛び散ったり、ロウが意図しない方向へ流れたりすることがあります。
炉内加熱と量産工程
複数の部品を同じ条件で接合する場合には、電気炉や連続炉を使う方法があります。
炉内ロウ付けでは、加熱速度、保持温度、保持時間、冷却条件を管理しやすく、品質のばらつきを抑えやすい点が利点です。
あらかじめ所定量のロウ材をセットし、治具で位置を決めてから炉へ投入します。
部品形状によっては、真空炉や還元雰囲気炉を利用し、酸化を抑えながらフラックスを使わずに接合する場合もあります。
ただし、設備費や条件出しの負担があるため、少量品では手作業のほうが適することもあります。
熱の逃げ方と加熱時間
銀ロウ付けでは、炎の温度だけでなく、部品が吸収する熱量を考える必要があります。
大きな金属部品、厚肉部品、銅のように熱を伝えやすい部品は、熱が広い範囲へ逃げます。
小さな部品と大きな部品を接合する場合、小さな側だけが先に過熱しやすいため注意が必要です。
加熱の目安は、ロウ材が溶ける温度ではなく、接合部全体がロウを吸い込める温度に達しているかどうかです。
フラックスの色や透明感の変化、ロウ材が接合部へ吸い込まれる様子を観察すると、適温をつかみやすくなります。
ロウを炎で溶かして表面に載せるだけでは、内部まで接合されない可能性があります。
接合不良の原因と対策
続いては、銀ロウ付けで起こりやすい不具合と改善の考え方を確認していきます。
銀ロウが流れない現象
銀ロウが接合部へ流れない場合、もっとも多い原因は加熱不足です。
母材の一部しか温まっていないと、ロウ材は溶けても低温側で固まり、毛細管現象が働きません。
次に多いのは、油分、さび、酸化皮膜などによるぬれ不良です。
フラックスを塗っていても、強い汚れや塗装を完全に処理できるわけではありません。
部品を一度冷却してから、表面を清掃し直し、フラックスを新しく塗って再作業する必要があります。
ロウが流れないときに炎を強め続けると、過熱によって状態をさらに悪化させることがあります。
接合強度が不足する原因
外観上はロウが付いていても、接合強度が不足していることがあります。
代表的な原因は、接合面積不足、すき間の過大、ロウの未浸透、加熱中の部品ずれです。
とくに継手の奥までロウが届いていない場合、表面だけが接合された状態になります。
| 不具合 | 主な原因 | 改善策 |
|---|---|---|
| ロウが玉になる | 汚れや酸化膜、温度不足 | 脱脂と研磨を行い、母材を均一に加熱する |
| ロウが途中で止まる | 低温部の存在、すき間の不均一 | 熱の逃げる側を重点的に温める |
| 接合部が割れる | 冷却中の振動、熱応力 | 部品を確実に固定し、自然冷却する |
| 変色や焼けが強い | 過熱、フラックス不足 | 炎を動かし、必要量のフラックスを使う |
| 腐食が発生する | フラックス残渣の放置 | 洗浄と仕上げを徹底する |
要求される強度が高い部品では、外観確認だけで終わらせず、気密試験、引張試験、曲げ試験などを用途に応じて実施します。
過熱とフラックス焼けの防止
銀ロウ付けでは、加熱時間が長すぎることも品質低下の要因になります。
フラックスが黒く焼け、ガラス状に固まり始めた場合は、適切な作用を期待しにくい状態です。
母材によっては過熱による変色、酸化、強度低下、寸法変化が起こることもあります。
ロウが流れないからといって、一点へ強い炎を当て続けるのは避けてください。
加熱範囲、炎の大きさ、部品の固定、ロウ材の量を見直すことが、再現性の高い作業につながります。
短時間で適温へ到達させ、必要量のロウが流れたら速やかに加熱を終えることが理想です。
安全対策と作業環境
続いては、火気と薬剤を扱う銀ロウ付けで欠かせない安全対策を確認していきます。
保護具と火傷の予防
銀ロウ付けでは、高温の炎、溶融金属、熱くなった母材を扱います。
保護メガネ、耐熱手袋、長袖の作業着、つま先を保護する靴を使用しましょう。
部品は加熱後もしばらく高温です。
見た目で赤熱していないからといって、すぐに素手で触れるのは危険です。
作業台には不燃性の耐熱レンガや耐火ボードを使い、周囲に紙、布、溶剤などの可燃物を置かないようにします。
換気と煙への配慮
フラックスを加熱すると、煙や刺激性のある蒸気が発生することがあります。
銀ロウの成分や母材の表面処理によっても、作業時に発生する物質は変わります。
窓を開けるだけでなく、局所排気装置や換気扇を活用し、煙を呼吸域へ滞留させないことが重要です。
めっき部品や塗装済み部品を加熱する場合は、事前に材質や表面処理を確認してください。
不明な金属や表面処理品を安易に加熱しないことも、安全な作業環境を守る基本です。
ガス機器と薬剤の管理
トーチやガスボンベを使用する前には、ホース、接続部、バルブの状態を点検します。
ガス漏れが疑われるときは、火気を近づけず、使用を中止して原因を確認してください。
フラックスや洗浄剤は、容器の表示に従って保管し、異なる薬剤を混ぜないようにします。
作業後は火が完全に消えていること、加熱した部品が安全な場所に置かれていること、可燃物が残っていないことを確認しましょう。
小さな作業でも、準備と後片付けを標準化することで、火傷、火災、薬剤によるトラブルを防ぎやすくなります。
銀ロウ付けの要点
銀ロウ付けは、母材を適温まで均一に加熱し、溶融した銀ロウを接合面のすき間へ浸透させる加工方法です。
仕上がりを左右するのは、銀ロウの量だけではありません。
接合前の清掃、適切なすき間、母材に合ったフラックス、熱の逃げ方を考えた加熱、冷却後の洗浄までが重要な工程です。
ロウを直接溶かすのではなく、母材を温めてロウが自然に流れる状態を作ることを意識すると、作業の精度が上がります。
初めて扱う材料や重要部品では、端材で加熱条件を試し、ロウの流れ方や変色の程度を確認してから本作業へ進むと安心でしょう。
安全対策と換気を徹底し、用途に合った銀ロウと銀ろうフラックスを選ぶことが、強度と美観を兼ね備えた接合への近道です。