3σ・6σは何パーセント?正規分布における範囲と確率を解説!
品質管理や統計の資料で見かける3σや6σは、ばらつきの範囲と、その範囲に値が収まる確率を表す重要な考え方です。
ただし、数値だけを暗記すると、標準偏差との関係や実務での判断を誤解しやすくなります。
この記事では正規分布を前提に、3σと6σが何パーセントなのか、範囲の読み方、品質改善とのつながりまで順を追って説明します。
3σ・6σの確率と範囲
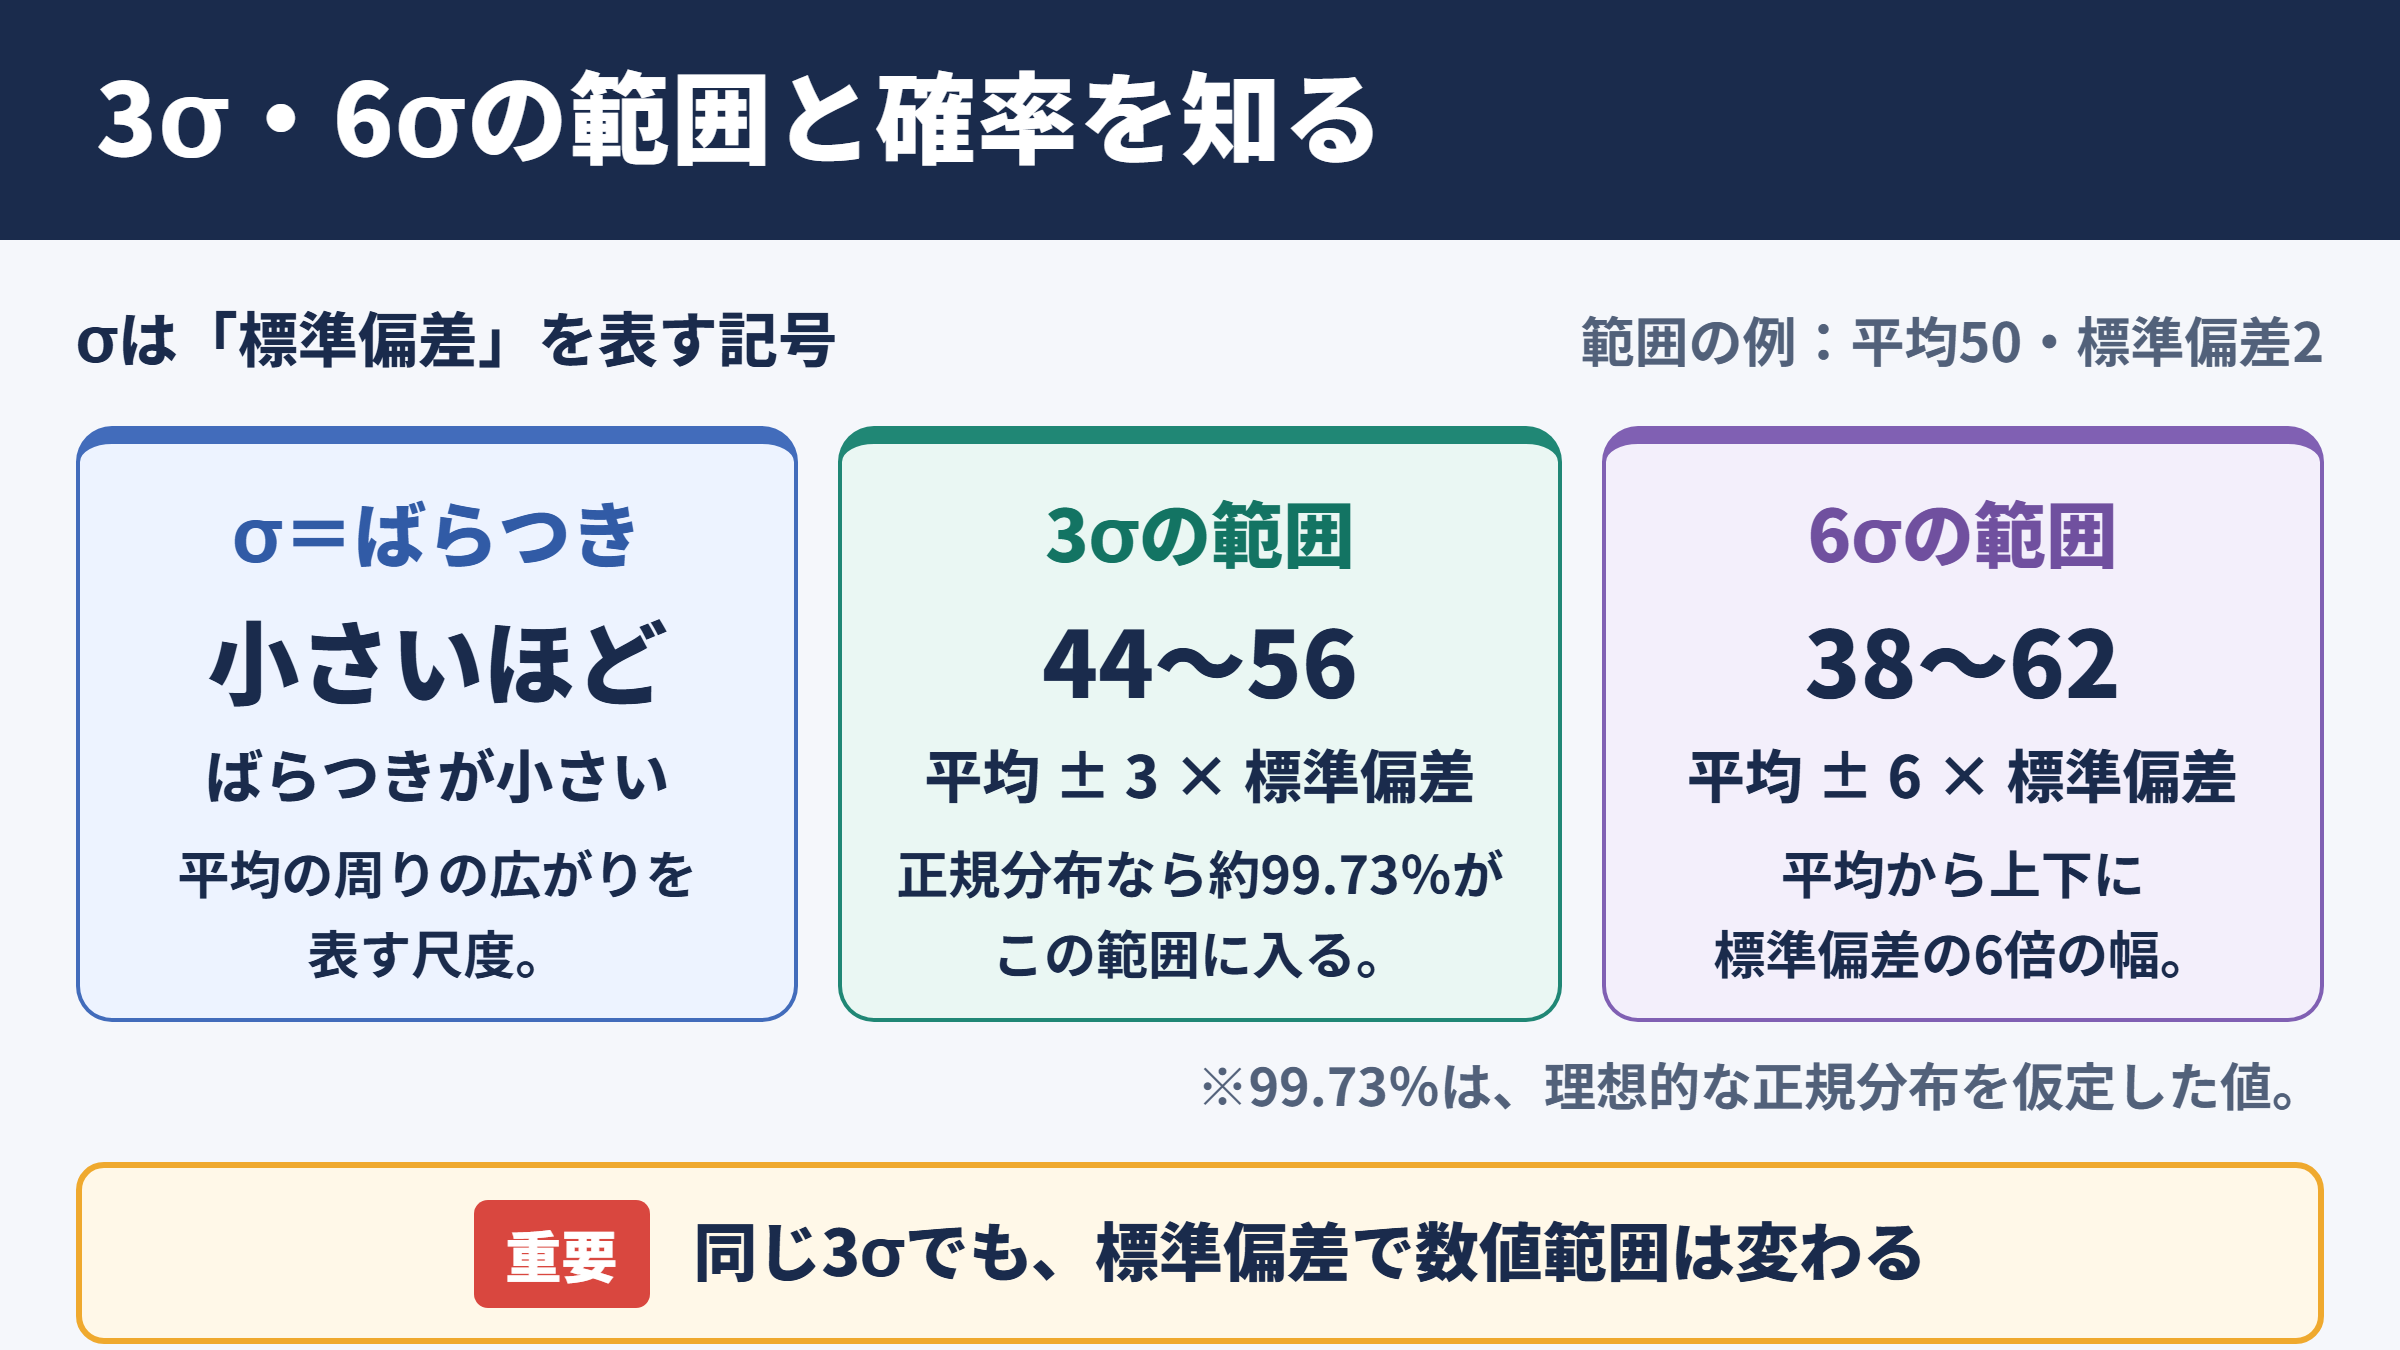
それではまず3σ・6σの確率と範囲について解説していきます。
標準偏差とシグマの意味
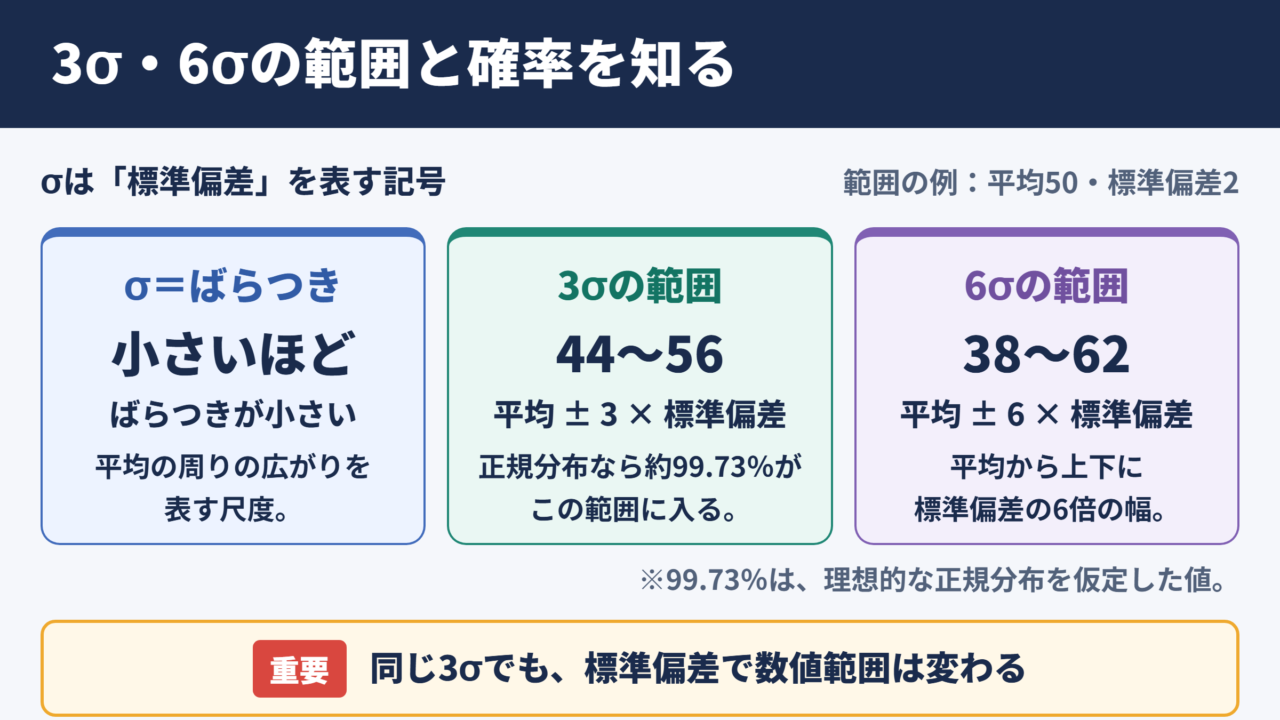
σはシグマと読み、統計学では標準偏差を表す記号です。
標準偏差とは、データが平均値の周辺にどれほど広がっているかを示す尺度であり、数値が小さいほどばらつきは小さいと判断できます。
たとえば部品の長さを多数測定した際、平均が100ミリメートルであっても、すべてが100ミリメートルぴったりになるわけではありません。
99.8ミリメートルの部品もあれば、100.2ミリメートルの部品も出てきます。
この散らばり具合を把握するために使われるのが標準偏差です。
平均値から標準偏差の何倍まで離れているかを表したものが、1σ、2σ、3σといったシグマの範囲です。
平均値をμ、標準偏差をσとすると、平均値の近くにある範囲はμ±σ、より広い範囲はμ±2σ、さらに広い範囲はμ±3σとして表せます。
ここでいう±は、平均値より上側と下側の両方を含むという意味です。
平均値が50、標準偏差が2の場合を考えます。
1σの範囲は48から52です。
3σの範囲は44から56です。
6σの範囲は38から62です。
重要なのは、3σが単に数値の3を意味するのではなく、標準偏差を3倍した幅である点です。
同じ3σでも、標準偏差が異なる集団では実際の数値範囲が変わります。
3σに収まる確率
データが理想的な正規分布に従う場合、平均値から±3σの範囲に入る確率は約99.73パーセントです。
言い換えると、全体の約0.27パーセントは3σの外側に位置します。
上下の端に均等に分かれると考えると、上側に約0.135パーセント、下側にも約0.135パーセントが存在する計算です。
3σの内側には約99.7パーセントが含まれるため、日常的な品質管理でもよく使われます。
ただし、99.73パーセントは正規分布を仮定した場合の値です。
現実の測定データには、工程の変化、入力ミス、測定器のずれ、複数の原因が混ざることによる偏りなどが起こり得ます。
そのため、3σの外にある値を見つけたとき、すぐに偶然の外れ値と決めつけるのは適切ではありません。
設備異常や材料ロットの違いといった、工程に変化を起こす要因が隠れていないかを確認する視点が求められます。
6σに収まる確率
正規分布における±6σの範囲に入る確率は、約99.9999998パーセントです。
百分率で見るとほぼ100パーセントに見えますが、統計上は範囲の外に出る可能性が完全になくなるわけではありません。
両側を合わせた6σの外側確率は約0.0000002パーセントです。
非常にまれな事象まで含めて管理したい場面では、6σという広い範囲が一つの基準になります。
6σは極めて低い不良発生確率を目指す考え方として知られています。
一方で、統計学上の±6σの確率と、企業活動で使われるシックスシグマの不良率は、必ずしも同じ意味ではありません。
実務のシックスシグマでは、工程の平均が長期的に1.5σずれるという仮定を加え、100万機会当たり3.4件程度の不良という目安が広く使われます。
3σは約99.73パーセント、6σは約99.9999998パーセントです。
ただし、これらはデータが正規分布に近い形で、平均値と標準偏差が適切に把握されていることを前提とした確率です。
正規分布と確率密度
続いては正規分布と確率密度を確認していきます。
釣鐘型のグラフの特徴
正規分布は、中央が高く両端に向かってなだらかに低くなる、釣鐘のような形をした分布です。
身長、測定誤差、部品の寸法など、多数の小さな要因が重なって生まれるデータでは、正規分布に近い形が現れることがあります。
中央にある最も高い位置は平均値の周辺であり、多くのデータがここに集まります。
平均から遠ざかるほどデータの出現頻度は低くなり、端のほうにある値ほど珍しい値とみなされます。
グラフの縦軸は確率そのものではなく、確率密度として描かれる点にも注意が必要です。
確率はグラフの面積で表され、曲線全体の下側の面積を合計すると1、百分率では100パーセントになります。
正規分布では高さではなく面積で確率を読むという理解が、シグマの意味を正しくつかむ近道です。
68パーセント・95パーセント・99.7パーセントの法則
正規分布には、経験則として知られる68パーセント・95パーセント・99.7パーセントの法則があります。
平均値の±1σには約68.27パーセント、±2σには約95.45パーセント、±3σには約99.73パーセントのデータが収まります。
| 平均値からの範囲 | 範囲内に入る確率 | 範囲外に出る確率 |
|---|---|---|
| ±1σ | 約68.27パーセント | 約31.73パーセント |
| ±2σ | 約95.45パーセント | 約4.55パーセント |
| ±3σ | 約99.73パーセント | 約0.27パーセント |
| ±4σ | 約99.9937パーセント | 約0.0063パーセント |
| ±5σ | 約99.999943パーセント | 約0.000057パーセント |
| ±6σ | 約99.9999998パーセント | 約0.0000002パーセント |
この関係を知っておくと、測定値が平均からどれだけ離れているかを見たとき、その値がどの程度めずらしいかをおおよそ判断できます。
たとえば2σを超える値は珍しくはあるものの、データが多ければ十分に起こり得ます。
対して3σを超える値は頻度が低く、原因調査の候補として注目されやすい位置です。
片側確率と両側確率の違い
3σの確率を扱うときは、片側確率と両側確率を区別しましょう。
平均から+3σより大きい値が出る確率は約0.135パーセントです。
平均から−3σより小さい値が出る確率も約0.135パーセントになります。
両方を合計したものが、±3σの範囲外に出る確率である約0.27パーセントです。
上限だけを問題にする検査では片側確率を使い、上限と下限のどちらも外れてはいけない寸法管理では両側確率を使うことが多いでしょう。
どちら側の異常を見たいのかによって、読むべき確率は変わります。
上限だけを監視する場合、平均より3σ以上大きくなる確率は約0.135パーセントです。
上限と下限の両方を監視する場合、±3σの外へ出る確率は約0.27パーセントです。
同じ3σでも、監視の目的によって使う確率が異なります。
3σと6σの数値計算
続いては3σと6σの数値計算を確認していきます。
平均値と標準偏差から求める方法
シグマの範囲を求める計算は、基本的には難しくありません。
最初に平均値を求め、次に標準偏差を計算します。
その標準偏差に3または6を掛け、平均値から足し引きすれば範囲がわかります。
平均値をμ、標準偏差をσとした場合、3σ範囲はμ−3σからμ+3σです。
6σ範囲はμ−6σからμ+6σとなります。
ここで注意したいのは、標準偏差の計算方法です。
手元にあるデータが全数なのか、母集団から取り出した標本なのかにより、分母の扱いが変わる場合があります。
一般的な表計算ソフトには標準偏差を計算する関数があるため、用途に合う関数を選ぶ必要があります。
計算式だけを合わせても、元データの選び方が不適切なら、得られた3σや6σは実態を表しません。
具体例による範囲の読み取り
ある製品の重量について、平均値が200グラム、標準偏差が4グラムだったとします。
この場合の1σは4グラムであり、平均から4グラムの幅を表します。
1σの範囲は196グラムから204グラムです。
3σの範囲は188グラムから212グラムです。
6σの範囲は176グラムから224グラムです。
正規分布を仮定すれば、測定した重量の約99.73パーセントは188グラムから212グラムの間に入ると期待されます。
もし220グラムの製品が見つかった場合、平均から20グラム離れており、標準偏差の5倍に相当します。
単発の測定ミスか、充填設備の異常か、別の原材料が混入したのかを確認する対象になるでしょう。
平均値との差を標準偏差で割ると、その値が何σ離れているかを求められます。
Zスコアによる比較
平均値や単位が違うデータ同士を比較したいときには、Zスコアが役立ちます。
Zスコアは、値から平均値を引き、その結果を標準偏差で割って求めます。
計算結果が2なら平均より2σ高く、−1.5なら平均より1.5σ低い位置にあるという意味です。
身長をセンチメートルで測ったデータと、試験得点を点数で測ったデータは、そのままでは比較できません。
しかしZスコアに変換すれば、各集団の平均から見てどの程度離れているかという共通の物差しで比較できます。
統計検定、偏差値、異常検知、金融リスクの評価などで標準化が用いられる背景には、この比較のしやすさがあります。
シグマの計算では、単位そのものよりも、平均から標準偏差何個分離れているかが重要です。
異なる単位のデータを比べる場合は、Zスコアに標準化すると判断しやすくなります。
品質管理における3σ管理
続いては品質管理における3σ管理を確認していきます。
管理図と管理限界
製造現場やサービス運営では、工程が安定しているかを確認するために管理図が使われます。
管理図には中心線として平均値を置き、その上下に管理限界線を設けます。
代表的な考え方の一つが、平均値から±3σを管理限界とする方法です。
工程が統計的に安定しており、データが正規分布に近いなら、管理限界の外に点が現れる可能性は低いと考えられます。
そのため、管理限界を超えた値は偶然のばらつきだけでは説明しにくく、特別な原因が発生した可能性を示します。
たとえば工具の摩耗、温度変化、担当者交代、設定値の入力違いなどが原因になり得ます。
3σ管理限界は規格の合否ラインとは別物である点が、特に大切です。
規格限界と管理限界の違い
規格限界は、顧客要求や設計条件にもとづいて定められる製品の許容範囲です。
たとえば直径が9.95ミリメートルから10.05ミリメートルまでというように、製品が満たすべき上限と下限を示します。
一方、管理限界は、工程データのばらつきから設定する監視用の境界線です。
規格内であっても管理限界を超える動きが続くなら、将来的に不良へつながる工程変化が起きているかもしれません。
逆に、管理状態にあっても工程能力が不足していれば、規格外品が発生することがあります。
| 項目 | 規格限界 | 管理限界 |
|---|---|---|
| 主な目的 | 製品の合否判定 | 工程変化の監視 |
| 設定根拠 | 設計条件や顧客要求 | 工程データの平均とばらつき |
| 代表的な扱い | 上限規格と下限規格 | 平均値を中心とした±3σ |
| 逸脱時の意味 | 規格外の可能性 | 特別原因の可能性 |
この違いを理解すると、3σを超えたから即座に不良品と判断するのではなく、工程の状態を調べる合図として扱えるようになります。
連続した偏りへの注意
管理図では、点が管理限界内にあるかだけを見ればよいわけではありません。
平均より上側に連続して点が並ぶ、少しずつ上昇し続ける、中央線の近くに不自然に集中するといったパターンにも注意が必要です。
これらは、工程の平均が少しずつ移動していることや、データの取り方に問題があることを示す場合があります。
たとえば7点以上が連続して中心線の片側にある状態は、偶然だけでは起こりにくい偏りとして扱われることがあります。
単一の3σ超えだけでなく、時系列で見たときの偏りや傾向まで確認することで、早い段階で不具合を防ぎやすくなります。
品質管理は一回の判定で終わるものではなく、工程の変化を継続して捉える活動です。
シックスシグマと不良率
続いてはシックスシグマと不良率を確認していきます。
シックスシグマの基本的な考え方
シックスシグマは、統計的なばらつきの考え方を活用し、顧客にとって重要な不良やミスを減らす改善手法です。
単に検査を厳しくするのではなく、業務や製造の工程そのものを見直し、ばらつきと欠陥の原因を減らしていくことに重点があります。
対象は製造業だけではありません。
請求処理の誤り、配送遅延、問い合わせ対応時間、システム障害など、結果を数値で測定できる業務にも応用できます。
シックスシグマでは、顧客が価値を感じる要件を明確にし、その要件を満たせない原因をデータにもとづいて絞り込みます。
不良の発見よりも、不良が生じにくい仕組みづくりに焦点を当てる点が特徴です。
100万機会当たり3.4件の意味
シックスシグマの説明では、100万機会当たり3.4件という数字がよく紹介されます。
これはDPMOと呼ばれる不良率の目安であり、100万回の不良発生機会のうち不良が3.4件程度という水準を指します。
統計学の純粋な±6σ範囲の外側確率は、これよりさらに小さい値です。
両者に差があるのは、実務のシックスシグマでは、長期的な工程の平均移動として1.5σのシフトを織り込む慣行があるためです。
工程が時間の経過とともにわずかにずれる可能性を考慮した、現場寄りの評価方法といえるでしょう。
ただし、どの組織でも1.5σシフトを絶対の前提として使う必要があるわけではありません。
業種、製品特性、データ量、リスクの大きさに応じて、評価方法を明確にすることが先決です。
DMAICによる改善の流れ
シックスシグマの代表的な改善手順として、DMAICがあります。
Defineは課題と顧客要求の定義、Measureは現状データの測定、Analyzeは原因分析を意味します。
Improveでは対策を実施し、Controlでは改善後の状態を維持できるように管理します。
この流れを踏むことで、経験や印象だけで対策を選ぶのではなく、問題の発生地点と原因のつながりを検証しながら改善できます。
たとえば不良率が高い工程であれば、まず不良の定義を揃え、測定方法にばらつきがないか確認し、条件別にデータを分けて分析します。
原因が見えた後に初めて、設備条件の変更、作業手順の改善、教育の見直しといった有効な対策を選びやすくなります。
6σという言葉だけを目標値として掲げても、改善は進みません。
不良の定義、測定の信頼性、原因分析、改善後の管理までを一貫して行うことが、シックスシグマの本質です。
3σ・6σを扱う際の注意点
続いては3σ・6σを扱う際の注意点を確認していきます。
正規分布を前提にできるかの確認
3σと6σの確率は、データが正規分布に従うことを前提にした代表値です。
しかし現実のデータには、左右に偏りがある分布、複数の山を持つ分布、極端な値が出やすい分布もあります。
たとえば複数の設備で作られた製品データを一つにまとめると、それぞれの設備の平均差によって単純な正規分布にならない場合があります。
このようなデータに正規分布の確率をそのまま当てはめると、異常の頻度を過小評価または過大評価するおそれがあります。
ヒストグラム、箱ひげ図、正規確率プロットなどを用いて、分布の形を確認する習慣を持ちましょう。
計算前にデータの形を観察することが、統計の誤用を防ぐ基本になります。
データ数と測定誤差の影響
データ数が少なすぎる場合、平均値や標準偏差は安定しません。
数件だけの測定結果から3σ範囲を求めても、本来の工程のばらつきを十分に表せないことがあります。
また、測定器や測定者による誤差が大きいと、工程のばらつきではなく測定のばらつきを見てしまう可能性があります。
寸法測定であれば、分解能、校正状態、測定位置、測定圧、測定者の手順を確認する必要があります。
データの信頼性が低い状態で統計処理を精密に行っても、結論の信頼性は高まりません。
品質改善では、測定システムそのものを評価する考え方も欠かせないでしょう。
確率と保証の違い
3σの範囲に99.73パーセントが入るという説明は、将来のすべての値を保証する意味ではありません。
確率は多数回の観測における期待値であり、少数のデータでは偶然に偏ることがあります。
また、工程条件が変われば平均値も標準偏差も変化します。
昨日のデータから求めた3σ範囲が、来月の工程にもそのまま当てはまるとは限りません。
統計的な確率は保証書ではなく、判断を支える情報として使うことが大切です。
安全性や人命に関わる分野では、統計的な管理に加えて、フェイルセーフ、冗長設計、個別検査など複数の対策を組み合わせる必要があります。
まとめ
3σは正規分布において平均値の±3標準偏差の範囲を示し、約99.73パーセントのデータが収まる目安です。
6σは平均値の±6標準偏差の範囲であり、範囲内に入る確率は約99.9999998パーセントに達します。
品質管理では3σが工程変化を見つける管理限界の考え方として活用され、シックスシグマでは不良を減らすための体系的な改善活動として発展してきました。
ただし、正規分布であること、データ数が十分であること、測定が信頼できることを確認しなければ、確率の数値だけでは正しい判断につながりません。
平均値、標準偏差、規格限界、管理限界の違いを押さえ、データの形や工程の変化も観察することが実務での重要なポイントです。